指南 / 成本
喷淋头加工:孔数、深径比和毛刺如何决定价格
2026年10月15日
气体喷淋头是一块带有大量小孔的板。它把工艺气体均匀地铺在晶圆上,所以每个孔的大小都必须接近一致、位置正确,并且两端干净。板本身是廉价的原材料。成本在于孔。
本指南说明是什么在决定喷淋头报价上的数字,使询价能够携带工厂定价所需的信息。
决定价格的四个数字
图纸上的四个数值决定了大部分工作量。
- 孔数。 板上的孔从几百个到远超一万个不等。时间几乎与孔数成线性比例。
- 孔径。 典型的喷淋头孔径约为0.3 mm到约1 mm。更小的钻头更容易折断,速度也更慢。
- 板厚。 深度与直径之比,即深径比,决定每个孔需要多少次啄钻循环,以及钻头能偏多少。
- 材料。 铝钻得快。不锈钢会加工硬化,磨损钻头很快,而陶瓷和硅则完全需要别的工艺。
深度和直径合在一起,是困难的部分。10 mm板上的0.5 mm孔,深径比是20比1。在这个比值下,钻头必须退出来排屑和冷却,而弯曲或磨损的钻头会钻出在出口处位置偏离的孔。
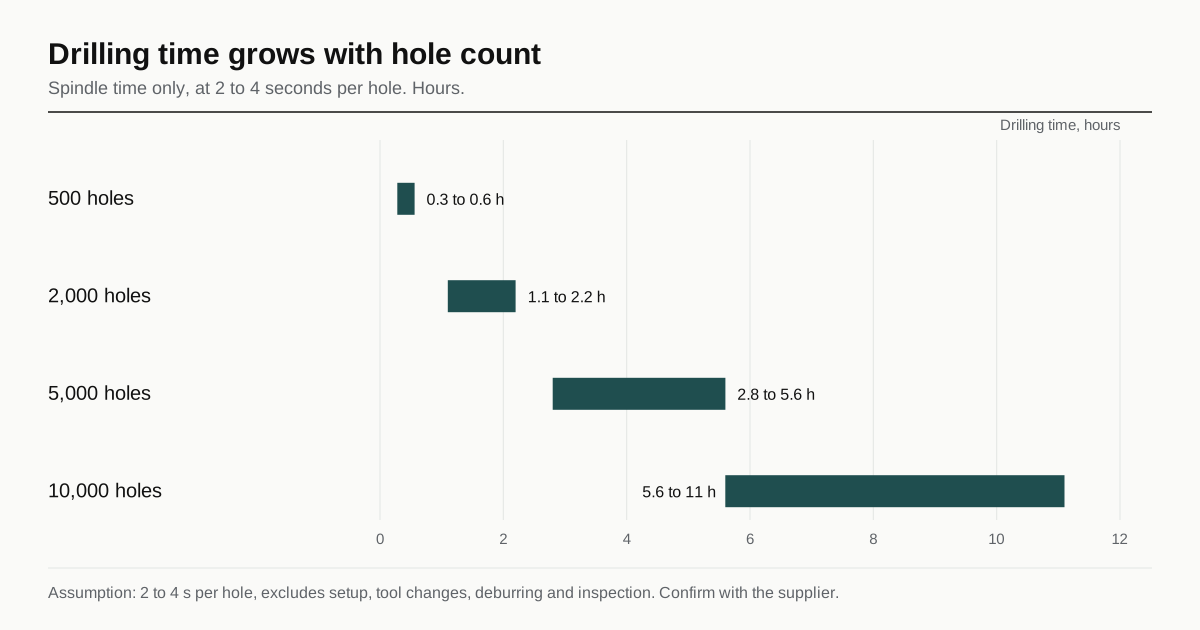
钻孔时间随孔数增长
在询价沟通中,粗略的估算是有用的。假设每孔钻削周期为2到4秒,包括啄钻动作。这个数字不包含装夹、换刀、去毛刺和检验。它是对铝材中小钻头的假设,实际数字取决于工厂、深度和材料。
| 孔数 | 每孔2秒的钻孔时间 | 每孔4秒时 |
|---|---|---|
| 500 | 约17分钟 | 约33分钟 |
| 2,000 | 约1.1小时 | 约2.2小时 |
| 5,000 | 约2.8小时 | 约5.6小时 |
| 10,000 | 约5.6小时 | 约11小时 |
每个数字都只是主轴时间。刀具折断增加报废风险,一块接近完工的板在钻头折断时,就必须抢救或重做。工厂会把这一风险计入价格,深径比高的板的定价,比表格所示更高。
毛刺,成本的另一半
钻孔会在每个孔的出口处挤出一圈小小的材料隆起。在一块有一万个孔的板上,就是一万个毛刺。它们有两个作用:改变有效的孔形和气体流量,而且可能脱落并落进腔体。
去毛刺必须触及很小孔的内侧边缘,所以常规工具无法使用。目前使用的方法有:
- 磨料流加工, 把介质压过孔内。
- 刷磨和超声波清洗, 适用于较软材料上的轻微毛刺。
- 化学或电化学方法, 用于不锈钢零件。
- 出口侧的受控二次操作, 例如轻微的铣面或倒角。
没有一种是免费的,铝和不锈钢上的方法也不相同。图纸上只写「所有孔去毛刺」,就把方法和标准留成了未决事项。请写明边缘状态,例如最大毛刺高度或出口侧的小倒角,以及是哪个面。
关于真空零件上边缘状态与清洁度如何相互配合,见清洁度与表面处理规则。
孔位与流量
喷淋头的位置度公差,通常对整个孔图案以及每个孔相对于图案来保证。对工艺而言有两点重要。
第一,钻头发生偏摆,会钻出入口位置正确而出口位置不对的孔。板必须从两面检验,或者做流量测试。
第二,孔径只是全貌的一部分。孔的入口形状、出口形状和表面状态都会影响流量。流量检查,即让空气或氮气通过板并测量流量,是直接检验结果的方法。有些采购方会指定它,而含有它的报价需要一套测试夹具。
涂层会改变孔
铝喷淋头通常要阳极氧化。阳极氧化会长出一层氧化膜,一部分向外长,一部分向内长,向外的那一半会使小孔变窄。10至25 um厚的涂层,每个孔壁向外长出大约一半,所以孔径缩小大约等于涂层厚度,即10至25 um。
对于0.5 mm的孔,这是一个明显的变化,占直径的百分之几,足以让流量发生变化。图纸必须说明孔径是适用于涂层前还是涂层后。如果适用于涂层后,工厂就要钻大一些来补偿,涂层厂和机加工者必须就涂层厚度达成一致。不一致的结果,是一块涂层前符合图纸、涂层后流量不对的板。涂层的选择见刻蚀零件的耐等离子体涂层。
平面度与板的变形
带有许多孔的板,在材料被去除时会释放应力,可能翘曲。通常的防范是从已去应力的板开始,按均匀去除材料的顺序钻孔,并在钻孔之后进行最终的平面度加工。这样板在最终状态下是平的,而不是在钻孔之前。如果平面度关键,图纸应写明测量时零件所处的状态。
图纸检查清单
当图纸具备以下内容时,喷淋头询价会很快推进:
- 孔数、带公差的孔径,以及以表格或数据文件形式给出的孔图案。
- 板厚,以及最深孔的深径比。
- 材料和状态,以及原料的条件。
- 孔两面的边缘状态。
- 孔径适用于涂层前还是后,以及涂层规范。
- 孔的检验方式:塞规、光学或流量测试。
- 平面度及其测量阶段。
制孔的其他方法
钻削是默认方式,但不是唯一的途径。哪一种合适,取决于材料、直径和深度。
| 工艺 | 适用场合 | 权衡 |
|---|---|---|
| 机械钻削 | 铝和不锈钢,孔径可小到约0.3 mm | 每孔快,钻头会折断,出口有毛刺 |
| 小孔电火花 | 硬质金属,非常小或很深的孔 | 慢,电极损耗,需要考虑重铸层 |
| 激光打孔 | 薄板上非常小的孔,以及部分陶瓷 | 锥度和热影响边缘 |
| 超声或金刚石方法 | 陶瓷和硅板 | 专门工艺,较慢,成本较高 |
硅和碳化硅喷淋头由具备这些工艺的专业供应商制造,普通机加工厂不钻它们。如果图纸要求陶瓷或硅板,询价应当写明,因为这会改变谁能报价。
工厂报价需要什么
喷淋头可以根据带有孔图案表格的图纸报价,信息完整时报价会更快。除了上面的清单,还有三项能缩短沟通:
- 孔位的数据文件,这样工厂不必重新录入由数千个坐标构成的图案。
- 数量,因为装夹和程序由整批分摊。
- 说明哪些孔是关键的。外圈与内部区域的孔径或公差不同的图案,会按分区定价。
如果采购方接受用流量测试代替对每个孔的尺寸测量,这个选择也应当写进询价,因为它对检验成本的改变,比任何其他一项都大。
下一步
请把孔图案作为文件与图纸一起发送,并说明是否要求流量测试。然后发送图纸以获得匹配。它会发给最多三家已在加工这类零件的工厂,24个工作小时内回复。关于较大腔体零件的成本表现,见腔体与晶圆传送零件的成本指南。
常见问题
为什么喷淋头的报价比同样大小的一块板高那么多?
板便宜,孔不便宜。几千个小孔一个一个地钻,会增加数小时的主轴时间、刀具磨损和检验,成本随孔数增长,比随板的尺寸增长更明显。
对于小孔,电火花比钻削更好吗?
对于非常小或非常深的孔可能更好,对硬质材料也一样。它每个孔更慢,通常也更贵,所以是在钻头保持不了孔径或深径比时才选用,而不是默认选用。
需要给孔规定毛刺限值吗?
需要。孔出口侧的毛刺会改变气体流量,并可能在腔体里脱落。请规定最大毛刺高度或边缘状态,并说明适用于板的哪一侧。