Guías / Costes
Mecanizado de showerheads: cómo el número de agujeros, la relación de aspecto y las rebabas fijan el precio
15 de octubre de 2026
Un showerhead de gas es una placa con un gran número de agujeros pequeños. Reparte el gas de proceso de manera uniforme sobre una oblea, así que cada agujero debe tener casi el mismo tamaño, estar en el lugar correcto y estar limpio en ambos extremos. La placa en sí es una materia prima barata. El coste está en los agujeros.
Esta guía explica qué determina la cifra de una cotización de showerhead, para que la solicitud pueda llevar la información que un taller necesita para cotizarlo.
Los cuatro números que fijan el precio
Cuatro valores del plano deciden la mayor parte del trabajo.
- Número de agujeros. Las placas van de unos cientos de agujeros a bastante más de diez mil. El tiempo crece casi linealmente con la cantidad.
- Diámetro del agujero. Los agujeros típicos de showerhead van de unos 0.3 mm a unos 1 mm. Las brocas más pequeñas se rompen más a menudo y trabajan más despacio.
- Espesor de la placa. La relación profundidad-diámetro, llamada relación de aspecto, determina cuántos ciclos de picado necesita cada agujero y cuánto puede desviarse la broca.
- Material. El aluminio se taladra rápido. El acero inoxidable endurece por deformación y desgasta rápido las brocas, y las cerámicas y el silicio necesitan otros procesos por completo.
La profundidad y el diámetro juntos son la parte difícil. Un agujero de 0.5 mm en una placa de 10 mm tiene una relación de aspecto de 20 a 1. A esa relación, una broca debe retirarse para evacuar la viruta y enfriarse, y una broca doblada o desgastada da un agujero desplazado en la salida.
El tiempo de taladrado crece con el número
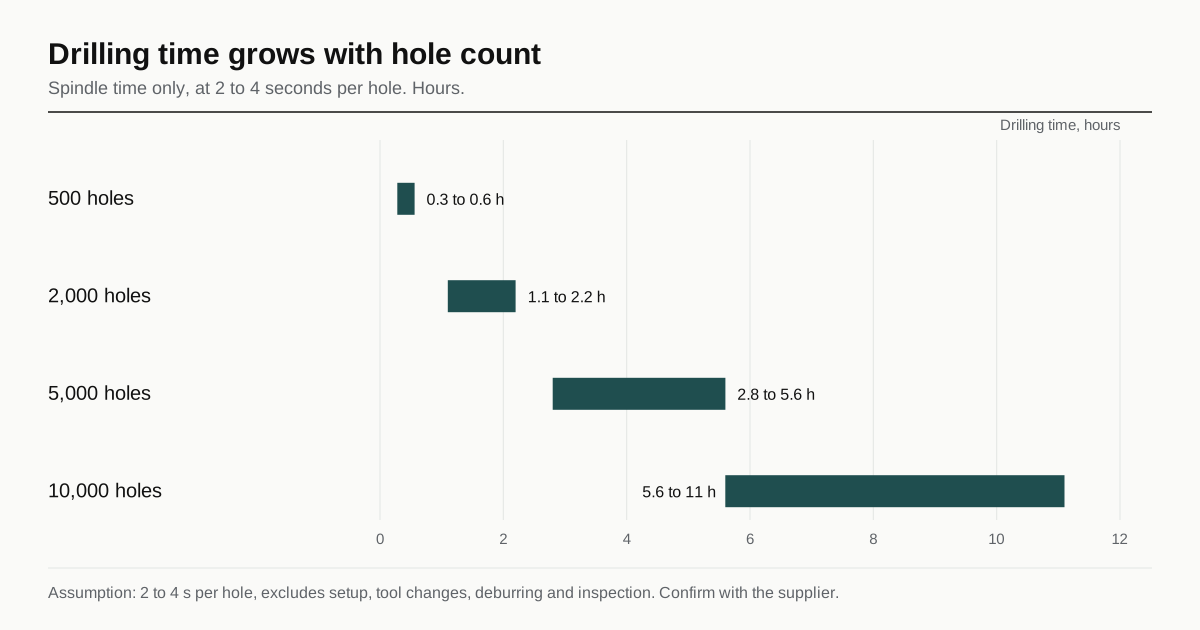
Una estimación aproximada es útil en una conversación sobre la solicitud. Suponga un ciclo de taladrado de 2 a 4 segundos por agujero, incluido el movimiento de picado. Esa cifra excluye la preparación, los cambios de herramienta, el desbarbado y la inspección. Es una hipótesis para una broca pequeña en aluminio y la cifra real depende del taller, la profundidad y el material.
| Número de agujeros | Tiempo de taladrado a 2 s por agujero | A 4 s por agujero |
|---|---|---|
| 500 | Unos 17 minutos | Unos 33 minutos |
| 2,000 | Unas 1.1 horas | Unas 2.2 horas |
| 5,000 | Unas 2.8 horas | Unas 5.6 horas |
| 10,000 | Unas 5.6 horas | Unas 11 horas |
Cada cifra es solo tiempo de husillo. La rotura de herramienta añade riesgo de desecho, y una placa casi terminada cuando se rompe una broca es una placa que hay que recuperar o rehacer. Los talleres incluyen este riesgo en el precio, y una placa con alta relación de aspecto se cotiza más alto de lo que sugiere la tabla.
Las rebabas, la otra mitad del coste
El taladrado empuja una pequeña cresta de material en la salida de cada agujero. En una placa con diez mil agujeros, son diez mil rebabas. Hacen dos cosas: cambian la forma efectiva del agujero y el caudal de gas, y pueden desprenderse y caer en la cámara.
El desbarbado debe llegar a la arista interior de un agujero muy pequeño, así que las herramientas habituales no sirven. Los métodos en uso incluyen:
- El flujo abrasivo, en el que se empuja un medio a través de los agujeros.
- El cepillado y la limpieza por ultrasonidos, adecuados para rebabas ligeras en material más blando.
- Los métodos químicos o electroquímicos, para piezas de acero inoxidable.
- Una segunda operación controlada en el lado de salida, como un ligero refrentado o un chaflán.
Ninguno es gratis, y ninguno es igual para el aluminio que para el acero inoxidable. Un plano que dice solo «desbarbar todos los agujeros» deja abiertos el método y la norma. Indique cuál es la condición de arista, por ejemplo una altura máxima de rebaba o una pequeña rotura de arista en el lado de salida, y en qué cara.
Sobre cómo encajan la condición de arista y la limpieza en las piezas de vacío, véanse las reglas de limpieza y acabado.
Posición de los agujeros y caudal
La tolerancia de posición de un showerhead se mantiene normalmente sobre el patrón de agujeros en su conjunto y sobre cada agujero respecto al patrón. Dos cosas importan para el proceso.
Primero, una broca que se desvía produce agujeros que están en el lugar correcto en la entrada y no en la salida. La placa debe inspeccionarse desde ambas caras, o someterse a una prueba de caudal.
Segundo, el diámetro del agujero es solo parte del cuadro. La forma de entrada, la forma de salida y el estado superficial del agujero afectan al caudal. Una comprobación de caudal, en la que se hace pasar aire o nitrógeno por la placa y se mide el caudal, es una forma directa de probar el resultado. Algunos compradores la especifican, y una cotización que la incluye necesita un utillaje de ensayo.
El recubrimiento cambia el agujero
Los showerheads de aluminio suelen anodizarse. El anodizado hace crecer una capa de óxido en parte hacia fuera y en parte hacia dentro, y la mitad exterior estrecha un agujero pequeño. Un recubrimiento de 10 a 25 um de espesor crece hacia fuera aproximadamente la mitad de esa cantidad en cada pared, de modo que el diámetro del agujero se reduce aproximadamente el espesor del recubrimiento, es decir, 10 a 25 um.
Es un cambio visible en un agujero de 0.5 mm, unos pocos por ciento del diámetro, y mueve el caudal. El plano debe decir si el diámetro del agujero se aplica antes o después del recubrimiento. Si se aplica después, el taller taladra más grande para compensar, y el aplicador del recubrimiento y el mecanizador deben acordar un espesor de recubrimiento. Un desajuste da una placa que cumple el plano antes del recubrimiento y tiene mal caudal después. Las opciones de recubrimiento se tratan en recubrimientos resistentes al plasma en piezas de grabado.
Planitud y deformación de la placa
Una placa con muchos agujeros libera tensiones al retirar material, y puede alabearse. Las defensas habituales son partir de una placa con alivio de tensiones, taladrar en una secuencia que retire material de forma uniforme y hacer la operación final de planitud después de los agujeros. La placa queda entonces plana en su estado final y no antes del taladrado. Si la planitud es crítica, el plano debe indicar la condición de la pieza cuando se mide.
Lista de comprobación del plano
Una solicitud de showerhead avanza rápido cuando el plano tiene:
- Número de agujeros, diámetro del agujero con tolerancia y el patrón como tabla o archivo de datos.
- Espesor de la placa y relación de aspecto del agujero más profundo.
- Material y temple, con la condición del material de partida.
- Condición de arista en ambas caras de los agujeros.
- Si los diámetros se aplican antes o después del recubrimiento, y la especificación del recubrimiento.
- Cómo se verifican los agujeros: calibre de espiga, óptico, prueba de caudal.
- La planitud y la etapa en la que se mide.
Otras formas de hacer los agujeros
El taladrado es el método por defecto y no es el único. Cuál conviene depende del material, el diámetro y la profundidad.
| Proceso | Dónde encaja | Compromiso |
|---|---|---|
| Taladrado mecánico | Aluminio y acero inoxidable, hasta unos 0.3 mm | Rápido por agujero, las brocas se rompen, rebabas en la salida |
| Electroerosión de agujeros | Metales duros, agujeros muy pequeños o profundos | Lenta, desgaste del electrodo, una capa refundida a considerar |
| Taladrado láser | Agujeros muy pequeños en placa fina y algunas cerámicas | Conicidad y un borde afectado por el calor |
| Métodos ultrasónicos o con diamante | Placas de cerámica y silicio | Proceso especializado, más lento, mayor coste |
Los showerheads de silicio y de carburo de silicio los fabrican proveedores especializados con estos procesos, y un taller de mecanizado ordinario no los taladra. Si el plano indica una placa de cerámica o de silicio, la solicitud debe decirlo, porque cambia quién puede cotizar.
Qué necesita un taller para cotizarlo
Un showerhead puede cotizarse a partir de un plano con una tabla de patrón, y una cotización avanza más rápido cuando la información está completa. Además de la lista anterior, tres elementos acortan la conversación:
- Un archivo de datos de las posiciones de los agujeros, para que el taller no vuelva a teclear un patrón de miles de coordenadas.
- La cantidad, ya que la preparación y el programa se reparten en un lote.
- Una indicación de qué agujeros son críticos. Un patrón en el que el anillo exterior tiene un diámetro o una tolerancia distintos del campo interior se cotiza por zonas.
Si el comprador aceptará una prueba de caudal en lugar de la medición dimensional de cada agujero, esa elección también pertenece a la solicitud, porque cambia el coste de inspección más que cualquier otra línea.
Siguiente paso
Envíe el patrón de agujeros como archivo junto con el plano, e indique si se exige una prueba de caudal. Luego envíe el plano para que lo enlacemos. Va a tres talleres como máximo que ya fabrican esta clase de pieza, y la respuesta llega en un plazo de 24 horas hábiles. Sobre el comportamiento del coste en piezas de cámara más grandes, véase la guía de costes de piezas de cámara y de manipulación de obleas.
Preguntas frecuentes
¿Por qué la cotización de un showerhead es mucho más alta que la de una placa del mismo tamaño?
La placa es barata y los agujeros no. Varios miles de agujeros pequeños taladrados uno a uno añaden horas de husillo, desgaste de herramienta e inspección, y el coste crece más con el número de agujeros que con el tamaño de la placa.
¿Es mejor la electroerosión que el taladrado para agujeros pequeños?
Para agujeros muy pequeños o muy profundos puede serlo, y también para materiales duros. Es más lenta por agujero y normalmente más cara, así que se elige cuando una broca no puede mantener el diámetro o la relación de profundidad, no por defecto.
¿Debo dar un límite de rebaba en los agujeros?
Sí. Las rebabas en el lado de salida de un agujero cambian el caudal de gas y pueden desprenderse en la cámara. Indique una altura máxima de rebaba o una condición de arista, y diga a qué cara de la placa se aplica.
¿Tiene una pieza como esta?
Envíe el plano. Lo enlazamos como máximo con 3 talleres que ya fabrican piezas para equipos de semiconductores y respondemos en un plazo de 24 horas hábiles.
Enviar mi solicitud