Gidsen / Kosten
Showerhead-bewerking: hoe gatenaantal, aspectverhouding en bramen de prijs bepalen
15 oktober 2026
Een gas-showerhead is een plaat met een groot aantal kleine gaten. Hij verdeelt procesgas gelijkmatig over een wafer, dus elk gat moet vrijwel even groot zijn, op de juiste plaats zitten en aan beide kanten schoon zijn. De plaat zelf is een goedkope grondstof. De kosten zitten in de gaten.
Deze gids legt uit wat het getal op een showerhead-offerte bepaalt, zodat de RFQ de informatie kan bevatten die een bedrijf nodig heeft om te prijzen.
De vier getallen die de prijs bepalen
Vier waarden op de tekening beslissen over het grootste deel van het werk.
- Gatenaantal. Platen lopen van enkele honderden gaten tot ruim boven de tienduizend. De tijd schaalt vrijwel lineair met het aantal.
- Gatdiameter. Gebruikelijke showerhead-gaten lopen van ongeveer 0.3 mm tot ongeveer 1 mm. Kleinere boren breken vaker en lopen langzamer.
- Plaatdikte. De verhouding tussen diepte en diameter, de aspectverhouding genoemd, bepaalt hoeveel pikcycli elk gat nodig heeft en hoeveel de boor kan afwijken.
- Materiaal. Aluminium boort snel. RVS verhardt en slijt boren snel, en keramiek en silicium vragen helemaal andere processen.
Diepte en diameter samen zijn het moeilijke deel. Een gat van 0.5 mm in een plaat van 10 mm is een aspectverhouding van 20 op 1. Bij die verhouding moet een boor terugtrekken om spanen te verwijderen en af te koelen, en een verbogen of versleten boor geeft een gat dat bij de uitgang uit positie ligt.
Boortijd groeit met het aantal
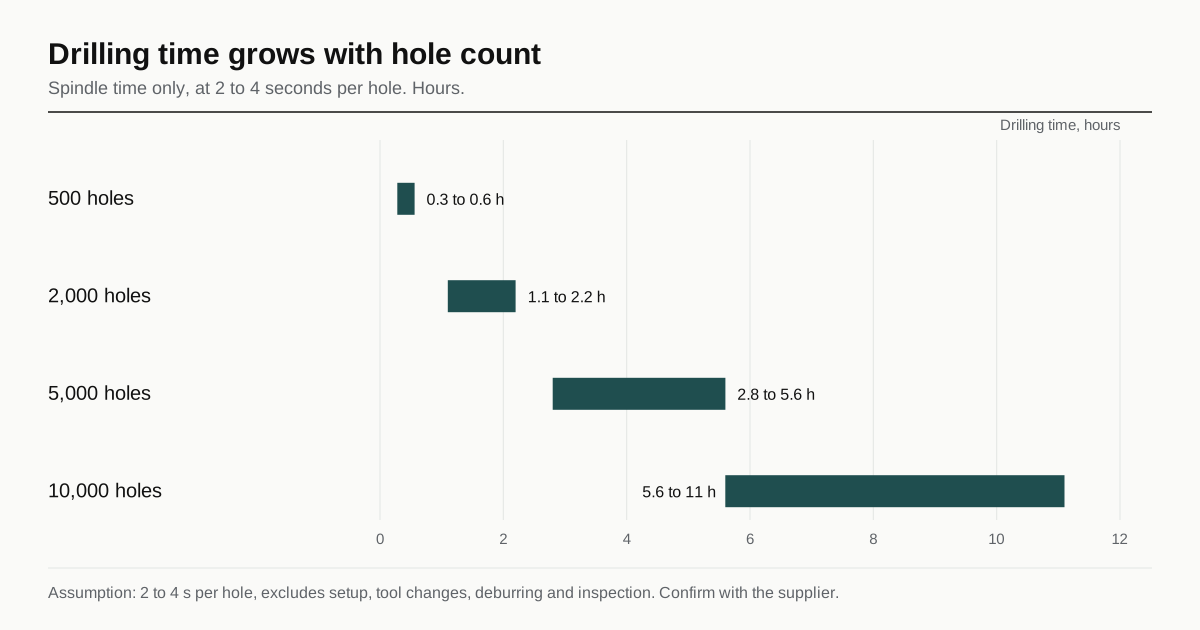
Een ruwe schatting is nuttig in een gesprek over een RFQ. Neem een boorcyclus van 2 tot 4 seconden per gat aan, inclusief de pikbeweging. Dat getal sluit voorbereiding, gereedschapswissels, ontbramen en inspectie uit. Het is een aanname voor een kleine boor in aluminium en het echte getal hangt af van het bedrijf, de diepte en het materiaal.
| Gatenaantal | Boortijd bij 2 s per gat | Bij 4 s per gat |
|---|---|---|
| 500 | Ongeveer 17 minuten | Ongeveer 33 minuten |
| 2,000 | Ongeveer 1.1 uur | Ongeveer 2.2 uur |
| 5,000 | Ongeveer 2.8 uur | Ongeveer 5.6 uur |
| 10,000 | Ongeveer 5.6 uur | Ongeveer 11 uur |
Elk getal is alleen spiltijd. Gereedschapsbreuk voegt afvalrisico toe, en een plaat die bijna klaar is als een boor breekt, is een plaat die moet worden hersteld of opnieuw gemaakt. Bedrijven prijzen dit risico in, en een plaat met een hoge aspectverhouding wordt hoger geprijsd dan de tabel doet vermoeden.
Bramen, de andere helft van de kosten
Boren duwt aan de uitgang van elk gat een kleine rand materiaal naar buiten. Op een plaat met tienduizend gaten zijn dat tienduizend bramen. Ze doen twee dingen: ze veranderen de effectieve gatvorm en de gasstroom, en ze kunnen afbreken en in de kamer terechtkomen.
Ontbramen moet de binnenrand van een zeer klein gat bereiken, dus de gebruikelijke gereedschappen werken niet. Methoden die in gebruik zijn:
- Abrasieve stroming, waarbij een medium door de gaten wordt geduwd.
- Borstelen en ultrasone reiniging, geschikt voor lichte bramen op zachter materiaal.
- Chemische of elektrochemische methoden, voor onderdelen van RVS.
- Een tweede beheerste bewerking aan de uittredezijde, zoals een lichte vlakgang of een afschuining.
Geen daarvan is gratis, en geen is voor aluminium gelijk aan die voor RVS. Een tekening die alleen “alle gaten ontbramen” zegt, laat de methode en de norm open. Zeg wat de randtoestand is, bijvoorbeeld een maximale bramenhoogte of een kleine randbreking aan de uittredezijde, en op welk vlak.
Over hoe randtoestand en reinheid samengaan bij vacuümonderdelen, zie de regels voor reinheid en afwerking.
Gatpositie en doorstroming
De positietolerantie op een showerhead wordt gewoonlijk gehouden op het gatenpatroon als geheel en op elk gat ten opzichte van het patroon. Twee dingen tellen voor het proces.
Ten eerste produceert een afwijkende boor gaten die bij de ingang op de juiste plaats zitten en bij de uitgang niet. De plaat moet vanaf beide vlakken worden geïnspecteerd of op doorstroming worden getest.
Ten tweede is de gatdiameter maar een deel van het beeld. De vorm van de ingang, de vorm van de uitgang en de oppervlaktetoestand beïnvloeden de doorstroming. Een doorstromingscontrole, waarbij lucht of stikstof door de plaat wordt geleid en de stroom wordt gemeten, is een directe manier om het resultaat te testen. Sommige kopers specificeren dit, en een offerte die dit bevat, vraagt om een testopstelling.
De coating verandert het gat
Aluminium showerheads worden meestal geanodiseerd. Anodiseren laat een oxidelaag groeien die deels naar buiten en deels naar binnen opbouwt, en de buitenste helft vernauwt een klein gat. Een coating van 10 tot 25 um dik groeit ongeveer de helft van dat bedrag naar buiten op elke wand, dus de gatdiameter krimpt met ongeveer de laagdikte, dus 10 tot 25 um.
Dat is een zichtbare verandering bij een gat van 0.5 mm, enkele procenten van de diameter, en het verschuift de doorstroming. De tekening moet zeggen of de gatdiameter voor of na het coaten geldt. Geldt hij erna, dan boort het bedrijf groter om te compenseren, en de coater en de verspaner moeten het eens worden over een laagdikte. Een mismatch geeft een plaat die voor het coaten aan de tekening voldoet en erna verkeerd doorstroomt. De coatingopties worden besproken in plasmabestendige coatings op etch-onderdelen.
Vlakheid en vervorming van de plaat
Een plaat met veel gaten geeft spanning vrij naarmate materiaal wordt verwijderd en kan krom trekken. De gebruikelijke verdediging is beginnen met spanningsarm gegloeide plaat, boren in een volgorde die materiaal gelijkmatig verwijdert en de laatste vlakheidsbewerking na de gaten uitvoeren. De plaat is dan vlak in zijn eindtoestand en niet voor het boren. Is vlakheid kritiek, dan moet de tekening de toestand van het onderdeel vermelden waarin wordt gemeten.
Checklist voor de tekening
Een RFQ voor een showerhead gaat snel als de tekening bevat:
- Gatenaantal, gatdiameter met tolerantie en het patroon als tabel of gegevensbestand.
- Plaatdikte en de aspectverhouding van het diepste gat.
- Materiaal en toestand, met de toestand van het uitgangsmateriaal.
- Randtoestand aan beide vlakken van de gaten.
- Of diameters voor of na het coaten gelden, en de coatingspecificatie.
- Hoe de gaten worden geverifieerd: steekmaat, optisch, doorstromingstest.
- Vlakheid en het moment waarop die wordt gemeten.
Andere manieren om de gaten te maken
Boren is de standaard, en niet de enige route. Welke past hangt af van materiaal, diameter en diepte.
| Proces | Waar het past | Afweging |
|---|---|---|
| Mechanisch boren | Aluminium en RVS, tot ongeveer 0.3 mm | Snel per gat, boren breken, bramen bij de uitgang |
| Gatvonken (EDM) | Harde metalen, zeer kleine of diepe gaten | Langzaam, elektrodeslijtage, een omgesmolten laag om rekening mee te houden |
| Laserboren | Zeer kleine gaten in dunne plaat en sommige keramiek | Conisiteit en een door warmte beïnvloede rand |
| Ultrasone of diamantmethoden | Keramische en siliciumplaten | Gespecialiseerd proces, trager, hogere kosten |
Showerheads van silicium en siliciumcarbide worden met deze processen gemaakt door gespecialiseerde leveranciers, en een gewoon bewerkingsbedrijf boort ze niet. Noemt de tekening een keramische of siliciumplaat, dan moet de RFQ dat zeggen, want het verandert wie kan offreren.
Wat een bedrijf nodig heeft om te offreren
Een showerhead kan worden geoffreerd op basis van een tekening met een patroontabel, en een offerte gaat sneller als de informatie compleet is. Naast de checklist hierboven verkorten drie punten het gesprek:
- Een gegevensbestand met de gatposities, zodat het bedrijf geen patroon van duizenden coördinaten hoeft over te typen.
- Het aantal, aangezien voorbereiding en programma over een partij worden gedeeld.
- Een opgave van welke gaten kritiek zijn. Een patroon waarin de buitenring een andere diameter of tolerantie heeft dan het binnenveld, wordt per zone geprijsd.
Accepteert de koper een doorstromingstest in plaats van maatmeting van elk gat, dan hoort die keuze ook in de RFQ, omdat ze de inspectiekosten meer verandert dan welke andere regel ook.
Volgende stap
Stuur het gatenpatroon als bestand mee met de tekening en zeg of een doorstromingstest vereist is. Stuur daarna de tekening om gematcht te worden. Hij gaat naar maximaal drie bedrijven die deze klasse onderdelen al maken, en u krijgt binnen 24 werkuren antwoord. Over het kostengedrag bij grotere kameronderdelen, zie de gids over kosten van kamer- en wafer-handlingonderdelen.
Veelgestelde vragen
Waarom is de offerte voor een showerhead zoveel hoger dan voor een plaat van dezelfde afmeting?
De plaat is goedkoop en de gaten niet. Enkele duizenden kleine gaten, een voor een geboord, tellen op tot uren spiltijd, gereedschapsslijtage en inspectie, en de kosten schalen meer met het gatenaantal dan met de afmeting van de plaat.
Is vonkerosie beter dan boren voor kleine gaten?
Voor zeer kleine of zeer diepe gaten kan dat, en ook voor harde materialen. Het is trager per gat en meestal duurder, dus het wordt gekozen wanneer een boor de diameter of de diepteverhouding niet kan houden, niet als standaard.
Moet ik een bramengrens voor de gaten opgeven?
Ja. Bramen aan de uittredezijde van een gat veranderen de gasstroom en kunnen losraken in de kamer. Geef een maximale bramenhoogte of een randtoestand op en zeg voor welke zijde van de plaat die geldt.
Een onderdeel als dit?
Stuur de tekening. Wij matchen hem met maximaal 3 bedrijven die al onderdelen voor halfgeleiderapparatuur maken en reageren binnen 24 werkuren.
Mijn RFQ sturen