Guides / Coûts
Usinage de showerhead : comment le nombre de trous, le rapport de forme et les bavures font le prix
15 octobre 2026
Un showerhead à gaz est une plaque percée d’un grand nombre de petits trous. Il répartit le gaz de procédé uniformément sur un wafer, donc chaque trou doit avoir à peu près la même taille, être au bon endroit et propre aux deux extrémités. La plaque elle-même est une matière première peu coûteuse. Le coût est dans les trous.
Ce guide explique ce qui fait le chiffre d’un devis de showerhead, afin que la demande puisse porter les informations dont un atelier a besoin pour le chiffrer.
Les quatre chiffres qui font le prix
Quatre valeurs du plan décident de l’essentiel du travail.
- Nombre de trous. Les plaques vont de quelques centaines de trous à bien plus de dix mille. Le temps croît presque linéairement avec le nombre.
- Diamètre des trous. Les trous de showerhead typiques vont d’environ 0.3 mm à environ 1 mm. Les forets plus petits cassent plus souvent et tournent plus lentement.
- Épaisseur de la plaque. Le rapport profondeur sur diamètre, appelé rapport de forme, détermine combien de cycles de piquage chaque trou exige et de combien le foret peut dériver.
- Matière. L’aluminium se perce vite. L’inox s’écrouit et use vite les forets, et les céramiques et le silicium exigent d’autres procédés.
La profondeur et le diamètre ensemble sont la partie difficile. Un trou de 0.5 mm dans une plaque de 10 mm représente un rapport de forme de 20 pour 1. À ce rapport, un foret doit se retirer pour évacuer les copeaux et refroidir, et un foret tordu ou usé donne un trou hors position à la sortie.
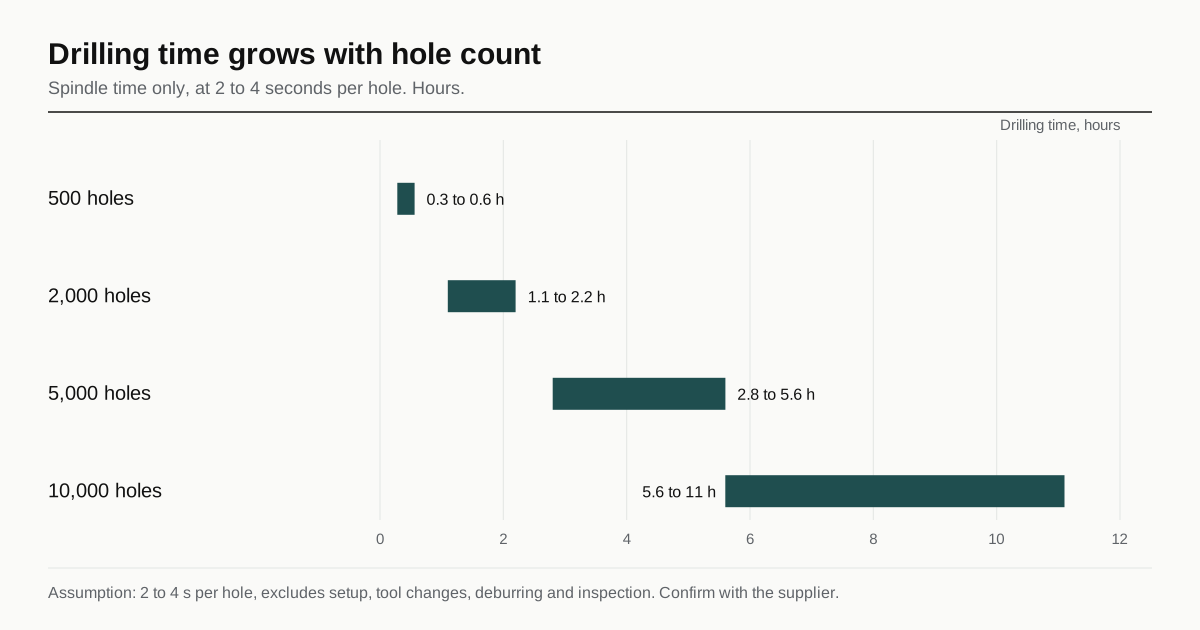
Le temps de perçage croît avec le nombre
Une estimation grossière est utile dans une discussion de demande. Supposez un cycle de perçage de 2 à 4 secondes par trou, mouvement de piquage compris. Ce chiffre exclut le réglage, les changements d’outil, l’ébavurage et le contrôle. C’est une hypothèse pour un petit foret dans l’aluminium et le chiffre réel dépend de l’atelier, de la profondeur et de la matière.
| Nombre de trous | Temps de perçage à 2 s par trou | À 4 s par trou |
|---|---|---|
| 500 | Environ 17 minutes | Environ 33 minutes |
| 2,000 | Environ 1.1 heure | Environ 2.2 heures |
| 5,000 | Environ 2.8 heures | Environ 5.6 heures |
| 10,000 | Environ 5.6 heures | Environ 11 heures |
Chaque chiffre n’est que du temps de broche. La casse d’outil ajoute un risque de rebut, et une plaque presque terminée lorsqu’un foret casse est une plaque qu’il faut récupérer ou refaire. Les ateliers intègrent ce risque au prix, et une plaque à fort rapport de forme est chiffrée plus haut que ne le suggère le tableau.
Les bavures, l’autre moitié du coût
Le perçage repousse une petite crête de matière à la sortie de chaque trou. Sur une plaque de dix mille trous, cela fait dix mille bavures. Elles font deux choses : elles modifient la forme effective du trou et le débit de gaz, et elles peuvent se détacher et tomber dans la chambre.
L’ébavurage doit atteindre l’arête intérieure d’un très petit trou, de sorte que les outils habituels ne fonctionnent pas. Les méthodes utilisées comprennent :
- L’écoulement abrasif, où un média est poussé à travers les trous.
- Le brossage et le nettoyage par ultrasons, adaptés aux bavures légères sur matière plus tendre.
- Les méthodes chimiques ou électrochimiques, pour les pièces en inox.
- Une seconde opération maîtrisée côté sortie, comme un léger surfaçage ou un chanfrein.
Aucune n’est gratuite, et aucune n’est identique pour l’aluminium et pour l’inox. Un plan qui dit seulement « ébavurer tous les trous » laisse ouverts la méthode et la norme. Dites quel est l’état d’arête, par exemple une hauteur de bavure maximale ou un petit cassage d’arête côté sortie, et sur quelle face.
Pour la façon dont l’état d’arête et la propreté s’articulent sur les pièces de vide, voir les règles de propreté et de finition.
Position des trous et débit
La tolérance de position d’un showerhead est généralement tenue sur le motif de trous dans son ensemble et sur chaque trou par rapport au motif. Deux points comptent pour le procédé.
Premièrement, un foret qui dérive produit des trous au bon endroit à l’entrée et pas à la sortie. La plaque doit être contrôlée depuis les deux faces, ou testée en débit.
Deuxièmement, le diamètre du trou n’est qu’une partie du tableau. La forme d’entrée, la forme de sortie et l’état de surface du trou influencent le débit. Un contrôle de débit, où de l’air ou de l’azote traverse la plaque et où le débit est mesuré, est une façon directe de tester le résultat. Certains acheteurs le spécifient, et un devis qui l’inclut exige un banc d’essai.
Le revêtement change le trou
Les showerheads en aluminium sont généralement anodisés. L’anodisation fait croître une couche d’oxyde en partie vers l’extérieur et en partie vers l’intérieur, et la moitié extérieure rétrécit un petit trou. Un revêtement de 10 à 25 um d’épaisseur croît d’environ la moitié de cette valeur vers l’extérieur sur chaque paroi, de sorte que le diamètre du trou diminue d’environ l’épaisseur du revêtement, soit 10 à 25 um.
C’est un changement visible sur un trou de 0.5 mm, quelques pour cent du diamètre, et il déplace le débit. Le plan doit dire si le diamètre du trou s’applique avant ou après revêtement. S’il s’applique après, l’atelier perce plus grand pour compenser, et le prestataire de revêtement et l’usineur doivent s’accorder sur une épaisseur. Un désaccord donne une plaque conforme au plan avant revêtement et au mauvais débit après. Les options de revêtement sont traitées dans revêtements résistants au plasma sur les pièces de gravure.
Planéité et déformation de la plaque
Une plaque percée de nombreux trous relâche des contraintes à mesure que la matière est retirée, et elle peut se gauchir. Les parades habituelles sont de partir d’une plaque détensionnée, de percer dans un ordre qui retire la matière uniformément et de faire l’opération de planéité finale après les trous. La plaque est alors plane dans son état final et non avant perçage. Si la planéité est critique, le plan doit indiquer l’état de la pièce lorsqu’elle est mesurée.
Liste de contrôle du plan
Une demande de showerhead avance vite lorsque le plan comporte :
- Le nombre de trous, le diamètre des trous avec une tolérance et le motif sous forme de tableau ou de fichier de données.
- L’épaisseur de la plaque et le rapport de forme du trou le plus profond.
- La matière et l’état, avec l’état de la matière brute.
- L’état d’arête aux deux faces des trous.
- Si les diamètres s’appliquent avant ou après revêtement, et la spécification du revêtement.
- Comment les trous sont vérifiés : calibre à tampon, optique, test de débit.
- La planéité et l’étape à laquelle elle est mesurée.
Autres façons de faire les trous
Le perçage est la méthode par défaut, et ce n’est pas la seule. Le choix dépend de la matière, du diamètre et de la profondeur.
| Procédé | Où il convient | Compromis |
|---|---|---|
| Perçage mécanique | Aluminium et inox, jusqu’à environ 0.3 mm | Rapide par trou, les forets cassent, bavures à la sortie |
| Électroérosion de trous | Métaux durs, trous très petits ou profonds | Lente, usure de l’électrode, une couche refondue à considérer |
| Perçage laser | Très petits trous dans une plaque mince et certaines céramiques | Conicité et bord affecté thermiquement |
| Méthodes ultrasons ou diamant | Plaques de céramique et de silicium | Procédé spécialisé, plus lent, plus coûteux |
Les showerheads en silicium et en carbure de silicium sont fabriqués par des fournisseurs spécialisés avec ces procédés, et un atelier d’usinage ordinaire ne les perce pas. Si le plan indique une plaque en céramique ou en silicium, la demande doit le dire, car cela change qui peut chiffrer.
Ce dont un atelier a besoin pour chiffrer
Un showerhead peut être chiffré à partir d’un plan avec un tableau de motif, et un devis avance plus vite lorsque l’information est complète. Au-delà de la liste ci-dessus, trois éléments raccourcissent la discussion :
- Un fichier de données des positions de trous, pour que l’atelier ne ressaisisse pas un motif de milliers de coordonnées.
- La quantité, car le réglage et le programme sont partagés sur un lot.
- Une indication des trous critiques. Un motif dont l’anneau extérieur a un diamètre ou une tolérance différents du champ intérieur est chiffré par zone.
Si l’acheteur accepte un test de débit à la place du mesurage dimensionnel de chaque trou, ce choix appartient aussi à la demande, car il change le coût de contrôle plus que toute autre ligne.
Étape suivante
Envoyez le motif de trous sous forme de fichier avec le plan, et dites si un test de débit est exigé. Puis envoyez le plan pour être mis en relation. Il va à trois ateliers au plus qui usinent déjà cette classe de pièces, et une réponse arrive sous 24 heures ouvrées. Pour le comportement des coûts sur de plus grandes pièces de chambre, voir le guide des coûts des pièces de chambre et de manipulation de wafers.
Questions fréquentes
Pourquoi un devis de showerhead est-il beaucoup plus élevé qu’une plaque de même taille ?
La plaque est bon marché et les trous ne le sont pas. Plusieurs milliers de petits trous percés un par un ajoutent des heures de broche, d’usure d’outil et de contrôle, et le coût dépend davantage du nombre de trous que de la taille de la plaque.
L’électroérosion est-elle meilleure que le perçage pour les petits trous ?
Pour les trous très petits ou très profonds, elle peut l’être, de même pour les matières dures. Elle est plus lente par trou et en général plus chère, on la choisit donc lorsqu’un foret ne peut pas tenir le diamètre ou le rapport de profondeur, pas par défaut.
Dois-je donner une limite de bavure sur les trous ?
Oui. Les bavures du côté sortie d’un trou changent le débit de gaz et peuvent se détacher dans la chambre. Indiquez une hauteur de bavure maximale ou un état d’arête, et dites à quelle face de la plaque il s’applique.
Vous avez une pièce de ce type ?
Envoyez le plan. Nous le mettons en relation avec 3 ateliers au plus qui usinent déjà des pièces pour équipements semi-conducteurs et nous répondons sous 24 heures ouvrées.
Envoyer ma demande