Guide / Costi
Lavorazione di showerhead: come numero di fori, rapporto di forma e bave fanno il prezzo
15 ottobre 2026
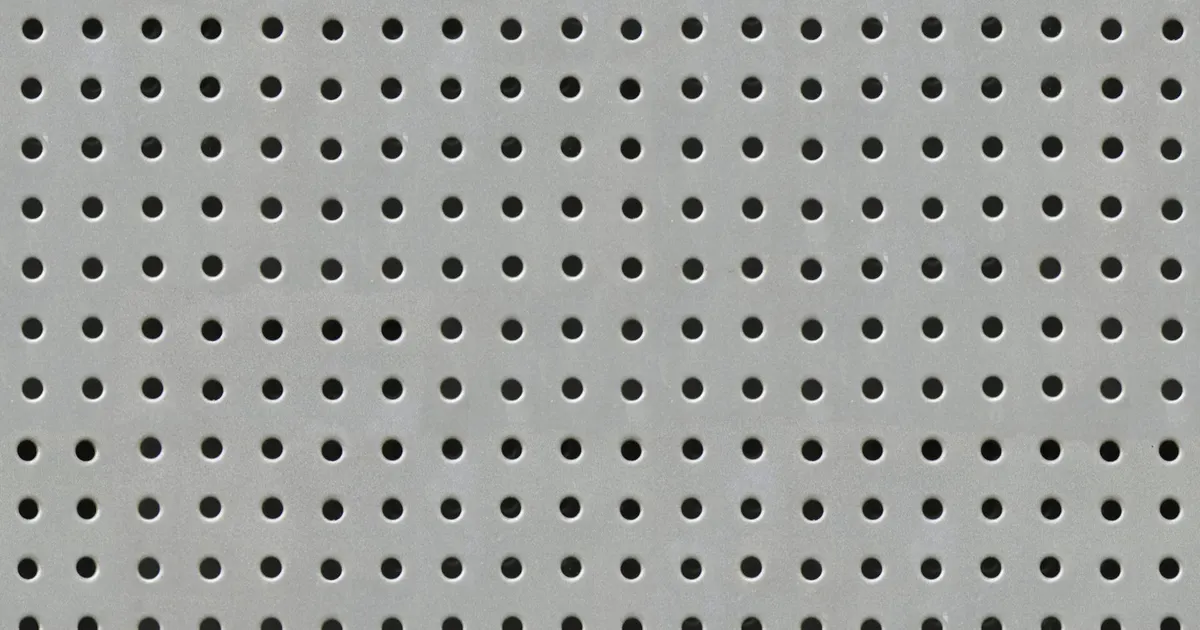
Uno showerhead del gas è una piastra con un gran numero di piccoli fori. Distribuisce il gas di processo in modo uniforme su un wafer, quindi ogni foro deve avere quasi la stessa dimensione, trovarsi nel punto giusto ed essere pulito a entrambe le estremità. La piastra in sé è una materia prima economica. Il costo sta nei fori.
Questa guida spiega cosa determina il numero su un’offerta per uno showerhead, in modo che la richiesta possa contenere le informazioni di cui un’officina ha bisogno per quotarlo.
I quattro numeri che fanno il prezzo
Quattro valori sul disegno decidono la maggior parte del lavoro.
- Numero di fori. Le piastre vanno da poche centinaia di fori a ben oltre diecimila. Il tempo cresce in modo quasi lineare con il numero.
- Diametro dei fori. I fori tipici di uno showerhead vanno da circa 0.3 mm a circa 1 mm. Le punte più piccole si rompono più spesso e lavorano più lentamente.
- Spessore della piastra. Il rapporto profondità-diametro, detto rapporto di forma, stabilisce quanti cicli a gradini richiede ogni foro e quanto la punta può deviare.
- Materiale. L’alluminio si fora in fretta. L’acciaio inox si incrudisce e consuma rapidamente le punte, e ceramiche e silicio richiedono altri processi del tutto.
Profondità e diametro insieme sono la parte difficile. Un foro da 0.5 mm in una piastra da 10 mm ha un rapporto di forma di 20 a 1. A quel rapporto una punta deve ritirarsi per evacuare i trucioli e raffreddarsi, e una punta piegata o usurata dà un foro fuori posizione all’uscita.
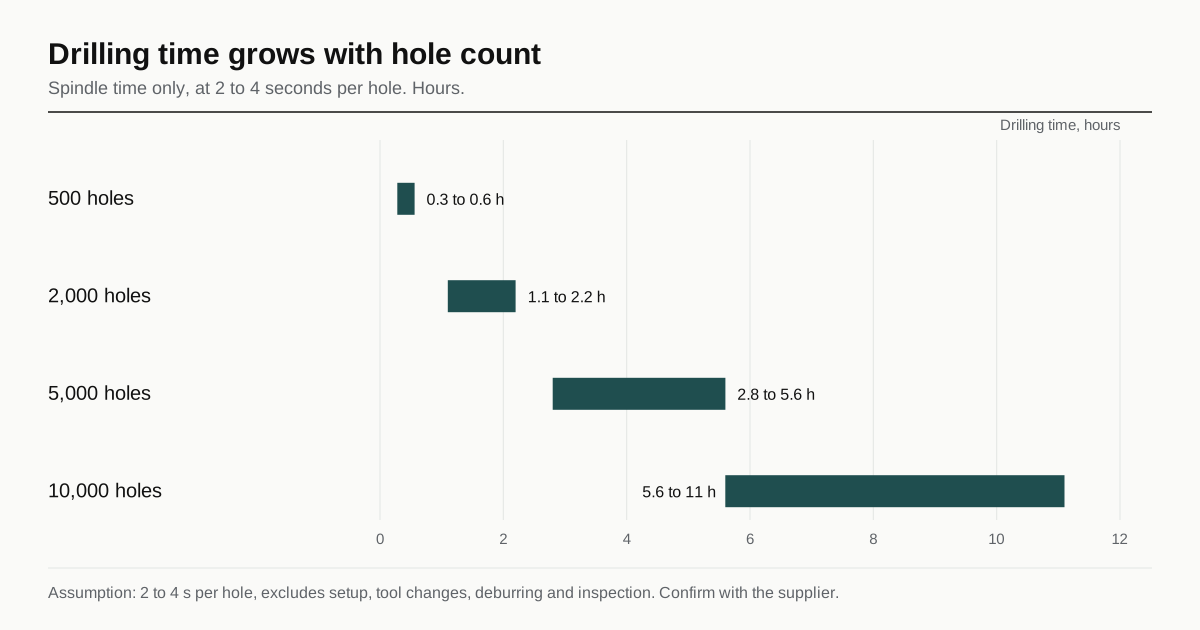
Il tempo di foratura cresce con il numero
Una stima approssimativa è utile in una conversazione sulla richiesta. Ipotizzi un ciclo di foratura di 2 a 4 secondi per foro, compreso il movimento a gradini. Quella cifra esclude attrezzaggio, cambi utensile, sbavatura e ispezione. È un’ipotesi per una piccola punta in alluminio e il numero reale dipende dall’officina, dalla profondità e dal materiale.
| Numero di fori | Tempo di foratura a 2 s per foro | A 4 s per foro |
|---|---|---|
| 500 | Circa 17 minuti | Circa 33 minuti |
| 2,000 | Circa 1.1 ore | Circa 2.2 ore |
| 5,000 | Circa 2.8 ore | Circa 5.6 ore |
| 10,000 | Circa 5.6 ore | Circa 11 ore |
Ogni cifra è solo tempo di mandrino. La rottura dell’utensile aggiunge rischio di scarto, e una piastra quasi finita quando si rompe una punta è una piastra da recuperare o rifare. Le officine includono questo rischio nel prezzo, e una piastra con alto rapporto di forma è prezzata più alta di quanto suggerisca la tabella.
Le bave, l’altra metà del costo
La foratura spinge una piccola cresta di materiale all’uscita di ogni foro. Su una piastra con diecimila fori, sono diecimila bave. Fanno due cose: cambiano la forma effettiva del foro e la portata del gas, e possono staccarsi e finire nella camera.
La sbavatura deve raggiungere lo spigolo interno di un foro molto piccolo, quindi gli utensili abituali non funzionano. I metodi in uso includono:
- Il flusso abrasivo, in cui un mezzo viene spinto attraverso i fori.
- La spazzolatura e la pulizia a ultrasuoni, adatte a bave leggere su materiale più morbido.
- I metodi chimici o elettrochimici, per pezzi in acciaio inox.
- Una seconda operazione controllata sul lato di uscita, come una leggera spianatura o uno smusso.
Nessuno è gratuito, e nessuno è uguale per l’alluminio e per l’acciaio inox. Un disegno che dice solo «sbavare tutti i fori» lascia aperti metodo e norma. Dica qual è la condizione dello spigolo, per esempio un’altezza massima di bava o una piccola rottura di spigolo sul lato di uscita, e su quale faccia.
Su come condizione dello spigolo e pulizia si combinano nei pezzi per vuoto, vedere le regole su pulizia e finitura.
Posizione dei fori e portata
La tolleranza di posizione su uno showerhead è di solito mantenuta sullo schema di fori nel suo insieme e su ogni foro rispetto allo schema. Due cose contano per il processo.
Primo, una punta che devia produce fori che sono nel punto giusto all’ingresso e non all’uscita. La piastra va ispezionata da entrambe le facce, o sottoposta a una prova di portata.
Secondo, il diametro del foro è solo parte del quadro. Forma d’ingresso, forma d’uscita e condizione superficiale influenzano la portata. Un controllo di portata, in cui aria o azoto viene fatto passare attraverso la piastra e se ne misura la portata, è un modo diretto di verificare il risultato. Alcuni acquirenti lo specificano, e un’offerta che lo include richiede una fixture di prova.
Il rivestimento cambia il foro
Gli showerhead in alluminio sono di solito anodizzati. L’anodizzazione fa crescere uno strato di ossido in parte verso l’esterno e in parte verso l’interno, e la metà esterna restringe un piccolo foro. Un rivestimento spesso da 10 a 25 um cresce verso l’esterno di circa la metà di quella quantità su ogni parete, quindi il diametro del foro si riduce all’incirca dello spessore del rivestimento, cioè 10 a 25 um.
È una variazione visibile su un foro da 0.5 mm, alcuni punti percentuali del diametro, e sposta la portata. Il disegno deve dire se il diametro del foro si applica prima o dopo il rivestimento. Se si applica dopo, l’officina fora più grande per compensare, e chi rivestisce e chi lavora devono concordare uno spessore di rivestimento. Un disaccordo dà una piastra conforme al disegno prima del rivestimento e con portata sbagliata dopo. Le opzioni di rivestimento sono trattate in rivestimenti resistenti al plasma su pezzi per etch.
Planarità e distorsione della piastra
Una piastra con molti fori rilascia tensioni man mano che si asporta materiale, e può svergolarsi. Le difese abituali sono partire da una piastra distesa, forare in una sequenza che asporti il materiale in modo uniforme ed eseguire l’operazione finale di planarità dopo i fori. La piastra è allora piana nel suo stato finale e non prima della foratura. Se la planarità è critica, il disegno deve dichiarare la condizione del pezzo quando viene misurato.
Checklist del disegno
Una richiesta per uno showerhead procede in fretta quando il disegno riporta:
- Numero di fori, diametro dei fori con una tolleranza e lo schema come tabella o file di dati.
- Spessore della piastra e rapporto di forma del foro più profondo.
- Materiale e stato, con la condizione del grezzo.
- Condizione dello spigolo su entrambe le facce dei fori.
- Se i diametri si applicano prima o dopo il rivestimento, e la specifica del rivestimento.
- Come vengono verificati i fori: calibro a tampone, ottico, prova di portata.
- La planarità e la fase in cui viene misurata.
Altri modi di realizzare i fori
La foratura è il metodo predefinito, e non è l’unico. Quale si adatta dipende da materiale, diametro e profondità.
| Processo | Dove si adatta | Compromesso |
|---|---|---|
| Foratura meccanica | Alluminio e acciaio inox, fino a circa 0.3 mm | Veloce per foro, le punte si rompono, bave all’uscita |
| Elettroerosione di fori | Metalli duri, fori molto piccoli o profondi | Lenta, usura dell’elettrodo, uno strato rifuso da considerare |
| Foratura laser | Fori molto piccoli in piastra sottile e alcune ceramiche | Conicità e uno spigolo termicamente alterato |
| Metodi a ultrasuoni o con diamante | Piastre in ceramica e silicio | Processo specializzato, più lento, costo maggiore |
Gli showerhead in silicio e in carburo di silicio sono realizzati da fornitori specializzati con questi processi, e un’officina meccanica ordinaria non li fora. Se il disegno indica una piastra in ceramica o in silicio, la richiesta dovrebbe dirlo, perché cambia chi può quotare.
Cosa serve a un’officina per quotare
Uno showerhead può essere quotato da un disegno con una tabella dello schema, e un’offerta procede più in fretta quando l’informazione è completa. Oltre alla checklist sopra, tre elementi abbreviano la discussione:
- Un file di dati delle posizioni dei fori, così l’officina non ribatte uno schema di migliaia di coordinate.
- La quantità, perché attrezzaggio e programma sono condivisi su un lotto.
- Un’indicazione di quali fori sono critici. Uno schema in cui l’anello esterno ha diametro o tolleranza diversi dal campo interno è prezzato per zone.
Se l’acquirente accetterà una prova di portata al posto della misura dimensionale di ogni foro, anche questa scelta appartiene alla richiesta, perché cambia il costo di ispezione più di qualsiasi altra riga.
Passo successivo
Invii lo schema dei fori come file insieme al disegno, e dica se è richiesta una prova di portata. Poi invii il disegno per essere abbinato. Va a un massimo di tre officine che già lavorano questa classe di pezzi, e una risposta arriva entro 24 ore lavorative. Per l’andamento dei costi su pezzi di camera più grandi, vedere la guida ai costi dei pezzi di camera e di movimentazione wafer.
Domande frequenti
Perché l’offerta per uno showerhead è molto più alta di quella per una piastra della stessa dimensione?
La piastra è economica e i fori no. Diverse migliaia di piccoli fori forati uno alla volta aggiungono ore di mandrino, usura degli utensili e ispezione, e il costo cresce più con il numero di fori che con la dimensione della piastra.
L’elettroerosione è meglio della foratura per i piccoli fori?
Per fori molto piccoli o molto profondi può esserlo, e anche per materiali duri. È più lenta per foro e di solito più costosa, quindi si sceglie quando una punta non riesce a mantenere il diametro o il rapporto di profondità, non come impostazione predefinita.
Devo indicare un limite di bava sui fori?
Sì. Le bave sul lato di uscita di un foro cambiano la portata del gas e possono staccarsi nella camera. Indichi un’altezza massima di bava o una condizione di spigolo, e dica a quale faccia della piastra si applica.
Ha un pezzo come questo?
Invii il disegno. Lo abbiniamo a un massimo di 3 officine che già lavorano pezzi per apparecchiature per semiconduttori e rispondiamo entro 24 ore lavorative.
Invia la mia richiesta