Ratgeber / Kosten
Showerhead-Fertigung: Wie Bohrungszahl, Aspektverhältnis und Grate den Preis bestimmen
15. Oktober 2026
Ein Gas-Showerhead ist eine Platte mit sehr vielen kleinen Bohrungen. Er verteilt Prozessgas gleichmäßig über einem Wafer, deshalb muss jede Bohrung nahezu gleich groß, an der richtigen Stelle und an beiden Enden sauber sein. Die Platte selbst ist ein günstiges Rohmaterial. Die Kosten liegen in den Bohrungen.
Dieser Leitfaden erklärt, was die Zahl in einem Showerhead-Angebot bestimmt, damit die Anfrage die Angaben tragen kann, die ein Betrieb zum Kalkulieren braucht.
Die vier Zahlen, die den Preis bestimmen
Vier Werte in der Zeichnung entscheiden den größten Teil der Arbeit.
- Bohrungszahl. Platten reichen von einigen hundert Bohrungen bis weit über zehntausend. Die Zeit wächst nahezu linear mit der Zahl.
- Bohrungsdurchmesser. Typische Showerhead-Bohrungen liegen zwischen etwa 0.3 mm und etwa 1 mm. Kleinere Bohrer brechen häufiger und laufen langsamer.
- Plattendicke. Das Verhältnis von Tiefe zu Durchmesser, das Aspektverhältnis, bestimmt, wie viele Spanbrechzyklen jede Bohrung braucht und wie stark der Bohrer abwandern kann.
- Werkstoff. Aluminium bohrt sich schnell. Edelstahl verfestigt sich und verschleißt Bohrer rasch, und Keramik und Silizium brauchen ganz andere Verfahren.
Tiefe und Durchmesser zusammen sind der schwierige Teil. Eine Bohrung mit 0.5 mm in einer Platte von 10 mm hat ein Aspektverhältnis von 20 zu 1. Bei diesem Verhältnis muss der Bohrer zurückfahren, um Späne zu entfernen und zu kühlen, und ein verbogener oder verschlissener Bohrer ergibt eine Bohrung, die am Austritt nicht in der Position liegt.
Die Bohrzeit wächst mit der Zahl
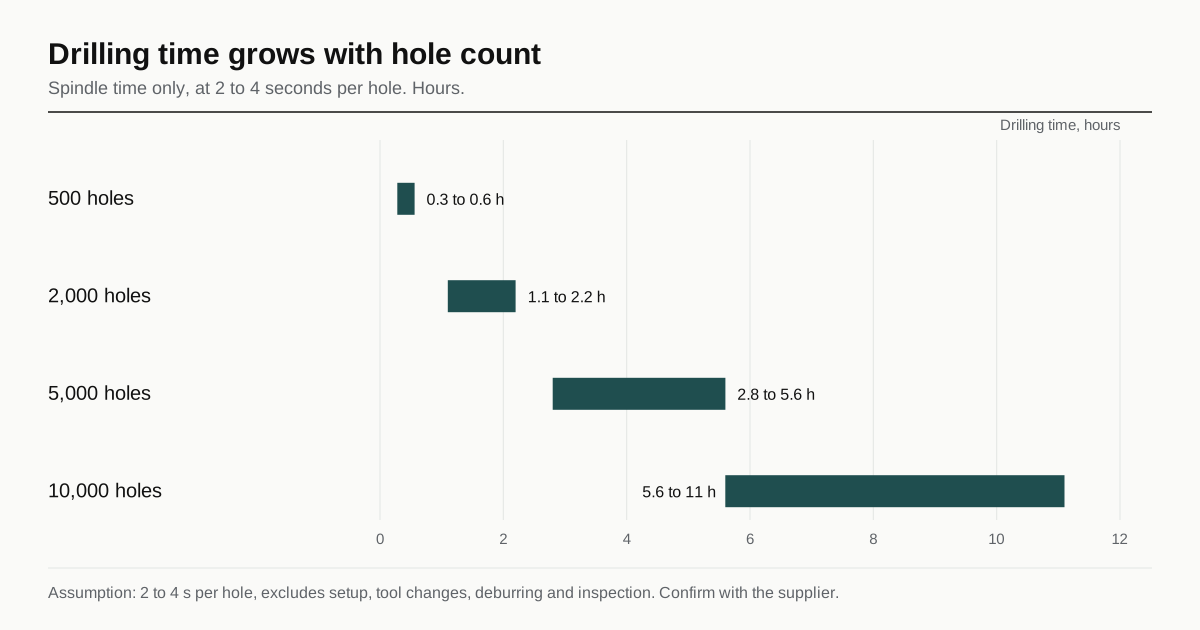
Eine grobe Abschätzung ist im Gespräch über eine Anfrage nützlich. Nehmen Sie einen Bohrzyklus von 2 bis 4 Sekunden je Bohrung einschließlich der Spanbrechbewegung an. Diese Zahl enthält weder Rüsten, Werkzeugwechsel, Entgraten noch Prüfung. Sie ist eine Annahme für einen kleinen Bohrer in Aluminium, und der reale Wert hängt vom Betrieb, der Tiefe und dem Werkstoff ab.
| Bohrungszahl | Bohrzeit bei 2 s je Bohrung | Bei 4 s je Bohrung |
|---|---|---|
| 500 | Etwa 17 Minuten | Etwa 33 Minuten |
| 2,000 | Etwa 1.1 Stunden | Etwa 2.2 Stunden |
| 5,000 | Etwa 2.8 Stunden | Etwa 5.6 Stunden |
| 10,000 | Etwa 5.6 Stunden | Etwa 11 Stunden |
Jeder Wert ist nur Spindelzeit. Werkzeugbruch fügt ein Ausschussrisiko hinzu, und eine Platte, die fast fertig ist, wenn ein Bohrer bricht, ist eine Platte, die gerettet oder neu gefertigt werden muss. Betriebe preisen dieses Risiko ein, und eine Platte mit hohem Aspektverhältnis wird höher bepreist, als die Tabelle vermuten lässt.
Grate, die andere Hälfte der Kosten
Das Bohren drückt am Austritt jeder Bohrung eine kleine Materialwulst heraus. Bei einer Platte mit zehntausend Bohrungen sind das zehntausend Grate. Sie bewirken zweierlei: Sie verändern die wirksame Bohrungsform und den Gasstrom, und sie können abbrechen und in der Kammer landen.
Das Entgraten muss die Innenkante einer sehr kleinen Bohrung erreichen, deshalb funktionieren die üblichen Werkzeuge nicht. Verwendete Verfahren sind unter anderem:
- Strömungsschleifen, bei dem ein Medium durch die Bohrungen gedrückt wird.
- Bürsten und Ultraschallreinigung, geeignet für leichte Grate an weicherem Werkstoff.
- Chemische oder elektrochemische Verfahren für Edelstahlteile.
- Ein zweiter kontrollierter Arbeitsgang auf der Austrittsseite, etwa ein leichter Abtrag oder eine Fase.
Keines davon ist kostenlos, und keines ist für Aluminium dasselbe wie für Edelstahl. Eine Zeichnung, die nur „alle Bohrungen entgraten“ sagt, lässt Verfahren und Standard offen. Sagen Sie, wie der Kantenzustand sein soll, zum Beispiel eine maximale Grathöhe oder ein kleiner Kantenbruch auf der Austrittsseite, und an welcher Fläche.
Wie Kantenzustand und Sauberkeit an Vakuumteilen zusammenwirken, steht in den Regeln zu Sauberkeit und Oberflächen.
Bohrungsposition und Durchfluss
Die Positionstoleranz an einem Showerhead wird typischerweise am Bohrbild als Ganzes und an jeder Bohrung gegen das Bild gehalten. Zwei Dinge sind für den Prozess wichtig.
Erstens erzeugt ein abwandernder Bohrer Bohrungen, die am Eintritt an der richtigen Stelle liegen und am Austritt nicht. Die Platte muss von beiden Seiten geprüft oder auf Durchfluss getestet werden.
Zweitens ist der Bohrungsdurchmesser nur ein Teil des Bildes. Eintrittsform, Austrittsform und Oberflächenzustand der Bohrung beeinflussen den Durchfluss. Eine Durchflussprüfung, bei der Luft oder Stickstoff durch die Platte geleitet und der Durchfluss gemessen wird, ist ein direkter Weg, das Ergebnis zu prüfen. Manche Einkäufer geben sie vor, und ein Angebot, das sie enthält, braucht eine Prüfvorrichtung.
Die Beschichtung verändert die Bohrung
Showerheads aus Aluminium werden meist anodisiert. Das Anodisieren lässt eine Oxidschicht wachsen, die teils nach außen und teils nach innen aufbaut, und die äußere Hälfte verengt eine kleine Bohrung. Eine Schicht von 10 bis 25 um wächst an jeder Wand etwa um die Hälfte dieses Betrags nach außen, sodass der Bohrungsdurchmesser ungefähr um die Schichtdicke schrumpft, also um 10 bis 25 um.
Das ist an einer Bohrung von 0.5 mm eine sichtbare Änderung, wenige Prozent des Durchmessers, und sie verschiebt den Durchfluss. Die Zeichnung muss angeben, ob der Bohrungsdurchmesser vor oder nach der Beschichtung gilt. Gilt er danach, bohrt der Betrieb größer zum Ausgleich, und Beschichter und Zerspaner müssen sich auf eine Schichtdicke einigen. Eine Abweichung ergibt eine Platte, die vor der Beschichtung der Zeichnung entspricht und danach falsch durchströmt wird. Die Beschichtungsoptionen werden in plasmabeständige Beschichtungen an Ätzteilen behandelt.
Ebenheit und Plattenverzug
Eine Platte mit vielen Bohrungen gibt beim Abtrag von Material Spannungen frei und kann sich verziehen. Die üblichen Maßnahmen sind, von spannungsarmgeglühter Platte auszugehen, in einer Reihenfolge zu bohren, die Material gleichmäßig abträgt, und den abschließenden Ebenheitsgang nach den Bohrungen auszuführen. Die Platte ist dann in ihrem Endzustand eben und nicht vor dem Bohren. Ist die Ebenheit kritisch, sollte die Zeichnung den Zustand des Teils bei der Messung angeben.
Zeichnungs-Checkliste
Eine Showerhead-Anfrage kommt schnell voran, wenn die Zeichnung enthält:
- Bohrungszahl, Bohrungsdurchmesser mit Toleranz und das Bild als Tabelle oder Datendatei.
- Plattendicke und das Aspektverhältnis der tiefsten Bohrung.
- Werkstoff und Zustand, mit dem Zustand des Ausgangsmaterials.
- Kantenzustand an beiden Flächen der Bohrungen.
- Ob Durchmesser vor oder nach der Beschichtung gelten, und die Beschichtungsvorgabe.
- Wie die Bohrungen verifiziert werden: Grenzlehrdorn, optisch, Durchflussprüfung.
- Ebenheit und die Stufe, auf der sie gemessen wird.
Andere Wege, die Bohrungen zu fertigen
Bohren ist der Standard, aber nicht der einzige Weg. Welcher passt, hängt von Werkstoff, Durchmesser und Tiefe ab.
| Verfahren | Wo es passt | Abwägung |
|---|---|---|
| Mechanisches Bohren | Aluminium und Edelstahl, bis etwa 0.3 mm | Schnell je Bohrung, Bohrer brechen, Grate am Austritt |
| Senkerodieren von Bohrungen | Harte Metalle, sehr kleine oder tiefe Bohrungen | Langsam, Elektrodenverschleiß, eine Rekristallisationsschicht zu bedenken |
| Laserbohren | Sehr kleine Bohrungen in dünner Platte und manche Keramiken | Konizität und eine wärmebeeinflusste Kante |
| Ultraschall- oder Diamantverfahren | Keramik- und Siliziumplatten | Spezialverfahren, langsamer, höhere Kosten |
Showerheads aus Silizium und Siliziumkarbid werden von Spezialisten mit diesen Verfahren hergestellt, und ein gewöhnlicher Fertigungsbetrieb bohrt sie nicht. Verlangt die Zeichnung eine Keramik- oder Siliziumplatte, sollte die Anfrage das sagen, denn es ändert, wer anbieten kann.
Was ein Betrieb zum Kalkulieren braucht
Ein Showerhead lässt sich aus einer Zeichnung mit Bohrbildtabelle kalkulieren, und ein Angebot kommt schneller, wenn die Angaben vollständig sind. Über die Checkliste oben hinaus verkürzen drei Angaben die Diskussion:
- Eine Datendatei der Bohrungspositionen, damit der Betrieb ein Bild mit tausenden Koordinaten nicht abtippen muss.
- Die Stückzahl, denn Rüsten und Programm werden über ein Los geteilt.
- Eine Angabe, welche Bohrungen kritisch sind. Ein Bild, in dem der äußere Ring einen anderen Durchmesser oder eine andere Toleranz hat als das innere Feld, wird nach Zonen bepreist.
Würde der Einkäufer eine Durchflussprüfung anstelle der Maßmessung jeder Bohrung akzeptieren, gehört auch diese Wahl in die Anfrage, denn sie verändert die Prüfkosten stärker als jede andere Position.
Nächster Schritt
Senden Sie das Bohrbild als Datei zusammen mit der Zeichnung und sagen Sie, ob eine Durchflussprüfung verlangt ist. Dann senden Sie die Zeichnung, um vermittelt zu werden. Sie geht an bis zu drei Betriebe, die diese Teileklasse bereits fertigen, und die Antwort kommt innerhalb von 24 Geschäftsstunden. Zum Kostenverhalten bei größeren Kammerteilen siehe den Ratgeber zu Kosten bei Kammer- und Wafer-Handling-Teilen.
Häufig gestellte Fragen
Warum ist ein Angebot für einen Showerhead so viel höher als für eine gleich große Platte?
Die Platte ist günstig, die Bohrungen sind es nicht. Mehrere tausend kleine Bohrungen, eine nach der anderen gebohrt, bringen Stunden an Spindelzeit, Werkzeugverschleiß und Prüfung mit sich, und die Kosten wachsen stärker mit der Bohrungszahl als mit der Plattengröße.
Ist Funkenerosion bei kleinen Bohrungen besser als Bohren?
Bei sehr kleinen oder sehr tiefen Bohrungen kann sie es sein, ebenso bei harten Werkstoffen. Sie ist langsamer je Bohrung und meist teurer, wird also gewählt, wenn ein Bohrer den Durchmesser oder das Tiefenverhältnis nicht halten kann, nicht als Standard.
Muss ich eine Gratgrenze für die Bohrungen angeben?
Ja. Grate auf der Austrittsseite einer Bohrung verändern den Gasstrom und können sich in der Kammer lösen. Geben Sie eine maximale Grathöhe oder einen Kantenzustand vor und sagen Sie, für welche Seite der Platte er gilt.
Haben Sie ein Teil wie dieses?
Senden Sie die Zeichnung. Wir bringen sie mit bis zu 3 Betrieben zusammen, die bereits Teile für Halbleiteranlagen fertigen, und antworten innerhalb von 24 Geschäftsstunden.
Anfrage senden