Guias / Custo
Usinagem de showerhead: como a contagem de furos, a relação de aspecto e as rebarbas formam o preço
15 de outubro de 2026
Um showerhead de gás é uma chapa com um grande número de furos pequenos. Ele distribui o gás de processo de modo uniforme sobre um wafer, então cada furo precisa ter quase o mesmo tamanho, estar no lugar certo e ser limpo nas duas pontas. A chapa em si é uma matéria-prima barata. O custo está nos furos.
Este guia explica o que forma o número em uma cotação de showerhead, para que a RFQ leve as informações de que uma oficina precisa para cotar.
Os quatro números que formam o preço
Quatro valores do desenho decidem a maior parte do trabalho.
- Número de furos. As chapas vão de algumas centenas de furos a bem mais de dez mil. O tempo cresce de forma quase linear com a contagem.
- Diâmetro dos furos. Os furos típicos de showerhead vão de cerca de 0.3 mm a cerca de 1 mm. Brocas menores quebram mais e trabalham mais devagar.
- Espessura da chapa. A relação entre profundidade e diâmetro, chamada relação de aspecto, define quantos ciclos de picagem cada furo exige e quanto a broca pode desviar.
- Material. O alumínio fura rápido. O inox encrua e desgasta as brocas rapidamente, e cerâmicas e silício exigem outros processos por completo.
Profundidade e diâmetro juntos são a parte difícil. Um furo de 0.5 mm em uma chapa de 10 mm tem relação de aspecto de 20 para 1. Nessa relação a broca precisa recuar para limpar cavacos e esfriar, e uma broca torta ou gasta dá um furo fora de posição na saída.
O tempo de furação cresce com a contagem
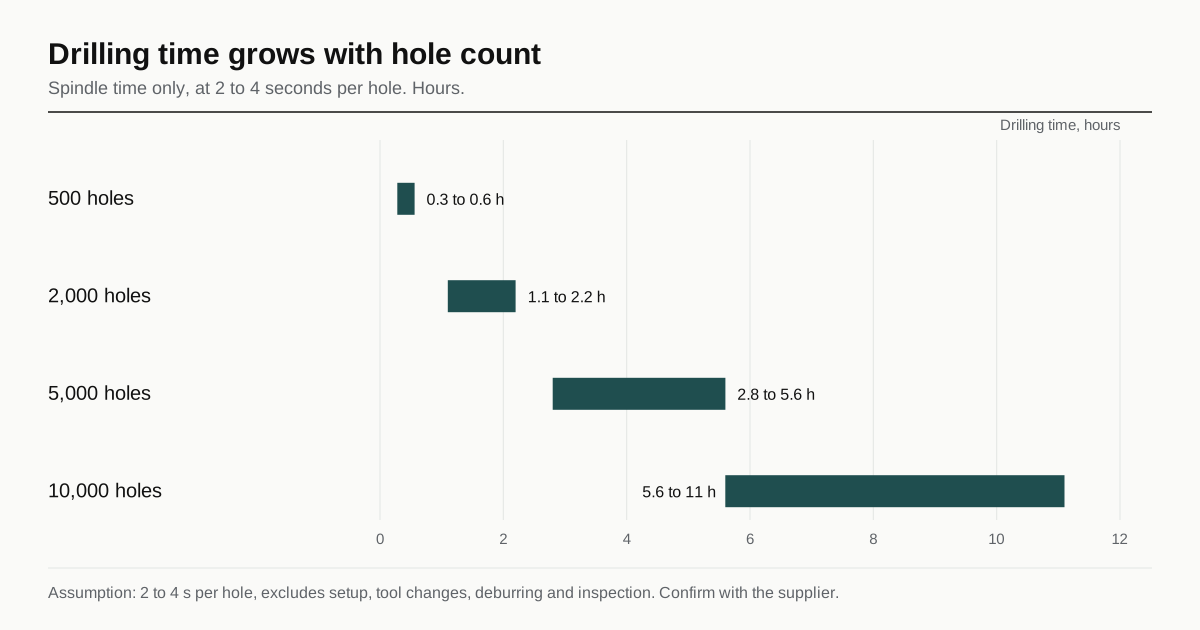
Uma estimativa aproximada é útil em uma conversa de RFQ. Suponha um ciclo de furação de 2 a 4 segundos por furo, incluindo o movimento de picagem. Esse valor não inclui preparação, trocas de ferramenta, rebarbação e inspeção. É uma hipótese para uma broca pequena em alumínio, e o número real depende da oficina, da profundidade e do material.
| Número de furos | Tempo de furação a 2 s por furo | A 4 s por furo |
|---|---|---|
| 500 | Cerca de 17 minutos | Cerca de 33 minutos |
| 2,000 | Cerca de 1.1 horas | Cerca de 2.2 horas |
| 5,000 | Cerca de 2.8 horas | Cerca de 5.6 horas |
| 10,000 | Cerca de 5.6 horas | Cerca de 11 horas |
Cada valor é apenas tempo de fuso. A quebra de ferramenta soma risco de refugo, e uma chapa quase pronta quando uma broca quebra é uma chapa que precisa ser recuperada ou refeita. As oficinas incluem esse risco no preço, e uma chapa com alta relação de aspecto é cotada acima do que a tabela sugere.
Rebarbas, a outra metade do custo
A furação empurra uma pequena crista de material para fora na saída de cada furo. Em uma chapa com dez mil furos, são dez mil rebarbas. Elas fazem duas coisas: alteram a forma efetiva do furo e o fluxo de gás, e podem se soltar e cair na câmara.
A rebarbação precisa alcançar a aresta interna de um furo muito pequeno, então as ferramentas usuais não funcionam. Os métodos em uso incluem:
- Fluxo abrasivo, em que um meio é empurrado através dos furos.
- Escovação e limpeza ultrassônica, adequadas a rebarbas leves em material mais macio.
- Métodos químicos ou eletroquímicos, para peças de inox.
- Uma segunda operação controlada no lado de saída, como um leve faceamento ou um chanfro.
Nenhum deles é de graça, e nenhum é igual para alumínio e para inox. Um desenho que diz apenas “rebarbar todos os furos” deixa o método e a norma em aberto. Diga qual é a condição da aresta, por exemplo uma altura máxima de rebarba ou uma pequena quebra de aresta no lado de saída, e em qual face.
Sobre como a condição de aresta e a limpeza se combinam em peças de vácuo, veja as regras de limpeza e acabamento.
Posição dos furos e fluxo
A tolerância de posição em um showerhead costuma ser mantida sobre o padrão de furos como um todo e sobre cada furo em relação ao padrão. Duas coisas importam para o processo.
Primeiro, uma broca que desvia produz furos que estão no lugar certo na entrada e não na saída. A chapa precisa ser inspecionada pelas duas faces ou testada quanto ao fluxo.
Segundo, o diâmetro do furo é só parte do quadro. A forma da entrada, a forma da saída e a condição da superfície afetam o fluxo. Um teste de fluxo, em que ar ou nitrogênio passa pela chapa e o fluxo é medido, é um modo direto de testar o resultado. Alguns compradores o especificam, e uma cotação que o inclua precisa de um dispositivo de teste.
O revestimento muda o furo
Os showerheads de alumínio costumam ser anodizados. A anodização faz crescer uma camada de óxido que se forma em parte para fora e em parte para dentro, e a metade que cresce para fora estreita um furo pequeno. Um revestimento de 10 a 25 um de espessura cresce cerca de metade desse valor para fora em cada parede, então o diâmetro do furo diminui aproximadamente a espessura do revestimento, ou seja, de 10 a 25 um.
Isso é uma mudança visível em um furo de 0.5 mm, alguns por cento do diâmetro, e move o fluxo. O desenho precisa dizer se o diâmetro do furo vale antes ou depois do revestimento. Se vale depois, a oficina fura maior para compensar, e o responsável pelo revestimento e o usinador precisam concordar com uma espessura. Uma divergência dá uma chapa que atende ao desenho antes do revestimento e flui errado depois. As opções de revestimento são discutidas em revestimentos resistentes ao plasma em peças de etch.
Planicidade e distorção da chapa
Uma chapa com muitos furos libera tensões à medida que o material é removido e pode empenar. As defesas usuais são partir de chapa com alívio de tensões, furar em uma sequência que remova material de modo uniforme e fazer a operação final de planicidade depois dos furos. A chapa fica então plana no estado final e não antes da furação. Se a planicidade é crítica, o desenho deve informar a condição da peça quando é medida.
Checklist do desenho
Uma RFQ de showerhead anda rápido quando o desenho traz:
- Número de furos, diâmetro dos furos com tolerância e o padrão como tabela ou arquivo de dados.
- Espessura da chapa e a relação de aspecto do furo mais profundo.
- Material e têmpera, com a condição do material em barra ou chapa.
- Condição de aresta nas duas faces dos furos.
- Se os diâmetros valem antes ou depois do revestimento, e a especificação do revestimento.
- Como os furos são verificados: calibrador de pino, óptico, teste de fluxo.
- Planicidade e a etapa em que é medida.
Outras formas de fazer os furos
A furação é o padrão, e não é o único caminho. Qual serve depende do material, do diâmetro e da profundidade.
| Processo | Onde serve | Contrapartida |
|---|---|---|
| Furação mecânica | Alumínio e inox, até cerca de 0.3 mm | Rápida por furo, as brocas quebram, rebarbas na saída |
| EDM de furos | Metais duros, furos muito pequenos ou profundos | Lento, desgaste do eletrodo, uma camada refundida a considerar |
| Furação a laser | Furos muito pequenos em chapa fina e algumas cerâmicas | Conicidade e uma borda afetada pelo calor |
| Métodos ultrassônicos ou com diamante | Chapas de cerâmica e silício | Processo especializado, mais lento, custo maior |
Showerheads de silício e de carboneto de silício são feitos por fornecedores especializados com esses processos, e uma oficina de usinagem comum não os fura. Se o desenho indica uma chapa de cerâmica ou silício, a RFQ deve dizer isso, pois muda quem pode cotar.
O que uma oficina precisa para cotar
Um showerhead pode ser cotado a partir de um desenho com uma tabela do padrão, e a cotação anda mais rápido quando as informações estão completas. Além do checklist acima, três itens encurtam a conversa:
- Um arquivo de dados com as posições dos furos, para que a oficina não redigite um padrão de milhares de coordenadas.
- A quantidade, já que a preparação e o programa são compartilhados em um lote.
- Uma indicação de quais furos são críticos. Um padrão em que o anel externo tem diâmetro ou tolerância diferente do campo interno é precificado por zona.
Se o comprador aceita um teste de fluxo no lugar da medição dimensional de cada furo, essa escolha também pertence à RFQ, porque muda o custo de inspeção mais do que qualquer outra linha.
Próximo passo
Envie o padrão de furos como arquivo junto com o desenho e diga se um teste de fluxo é exigido. Depois envie o desenho para ser encaminhado. Ele vai para até três oficinas que já fazem essa classe de peça, e a resposta vem em até 24 horas úteis. Sobre o comportamento de custo em peças de câmara maiores, veja o guia de custos de peças de câmara e de manuseio de wafers.
Perguntas frequentes
Por que a cotação de um showerhead é tão mais alta que a de uma chapa do mesmo tamanho?
A chapa é barata e os furos não. Vários milhares de furos pequenos feitos um a um somam horas de tempo de fuso, desgaste de ferramenta e inspeção, e o custo cresce mais com o número de furos do que com o tamanho da chapa.
O EDM é melhor do que a furação para furos pequenos?
Para furos muito pequenos ou muito profundos pode ser, e também para materiais duros. É mais lento por furo e em geral mais caro, então é escolhido quando uma broca não consegue manter o diâmetro ou a relação de profundidade, não por padrão.
Preciso indicar um limite de rebarba nos furos?
Sim. Rebarbas no lado de saída de um furo alteram o fluxo de gás e podem se soltar na câmara. Indique uma altura máxima de rebarba ou uma condição de aresta e diga a que lado da chapa ela se aplica.
Tem uma peça como esta?
Envie o desenho. Encaminhamos a até 3 oficinas que já fazem peças para equipamentos de semicondutores e respondemos em até 24 horas úteis.
Enviar minha RFQ