指南 / 工艺
腔体零件的CMM检验报告:平面度如何测量以及该要求什么
2026年10月11日
腔体零件是凭一份报告被接收或拒收的。工厂可以加工出一个好零件,却因为测量证明不了而丢掉订单。本指南说明在三坐标测量机上如何测量平面度和位置度,以及该要求什么,才能让报告回答采购方的问题。
三坐标测量机,简称CMM,用测头在许多点上接触零件,并根据坐标计算尺寸。它是检验几何形状严格的机加工零件的标准方法。
平面度是什么意思
平面度是一种几何公差。它规定表面上每一点都位于相距某个设定距离的两个平行平面之间。测量时对所取的点拟合出一个平面,并报告最高点与最低点到该平面的距离之和。规则来自ISO 1101和ASME Y14.5,图纸应写明适用哪一个。
结果的可靠程度,取决于背后的点。三个点决定一个平面,所以用三个点测得的平面度为零。平整的面必须在整个面积上取样,在靠近边缘和零件可能弯曲的地方多取点。
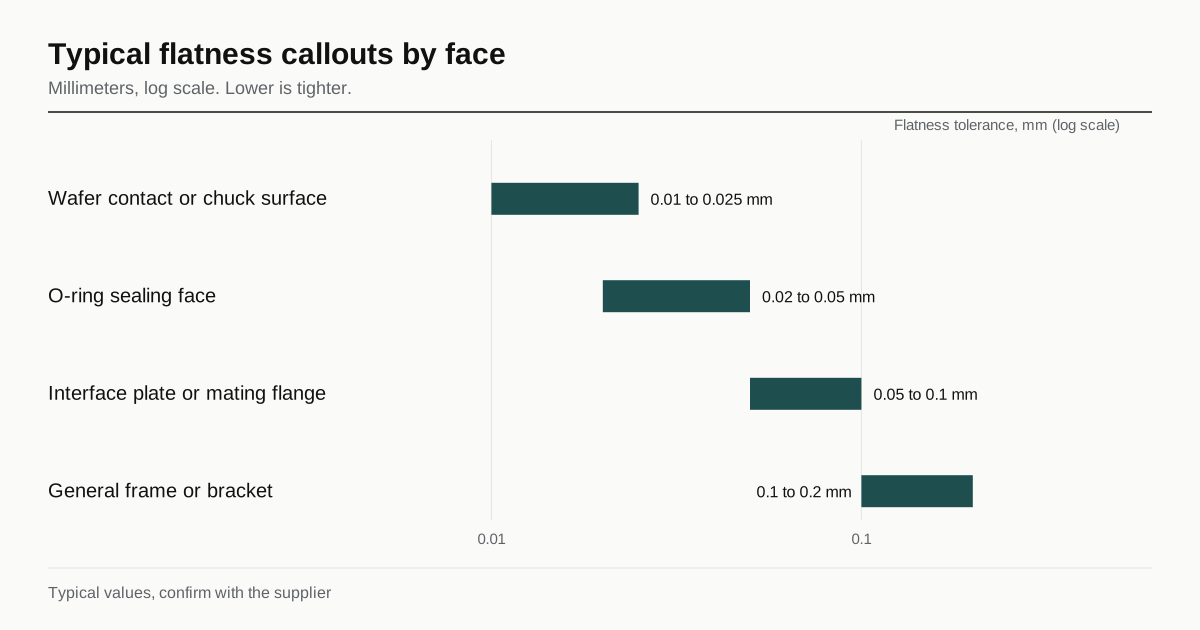
各面典型的平面度标注
标注由功能决定。这些范围对腔体零件而言是典型值,不是承诺,设计优先于任何表格。
| 面 | 典型平面度 | 原因 |
|---|---|---|
| 晶圆接触面或吸盘面 | 0.01至0.025 mm | 晶圆坐落其上,关系到颗粒与热传递 |
| O形圈密封面 | 0.02至0.05 mm | 密封件必须贴合表面 |
| 接口板或配合法兰 | 0.05至0.1 mm | 两个机加工零件之间的接合 |
| 一般框架或支架 | 0.1至0.2 mm | 仅关系到配合 |
更紧的数值成本更高。零件必须无应力装夹、分更多阶段加工,并在更多点上测量。对不需要的面标注很紧的平面度,是无谓抬高报价最常见的方式。同样的原则也适用于表面处理,见清洁度与表面处理规则。
CMM擅长和不擅长测量什么
CMM对测头够得到的面和孔的尺寸、位置和形状很准。对有些东西则不太合适。
- 很软或很薄的零件, 在测头力作用下会变形。
- 精细的表面纹理, 属于粗糙度仪的范围。
- 小孔, 小于最小测头球径,需要光学方法。
- 内部特征, 测头够不到。
机器的精度必须好于被检验的公差。一个常见规则是,测量不确定度应当是公差的一小部分,常为四分之一到十分之一。0.01 mm的平面度公差,需要能分辨千分之几毫米的机器和装夹。拥有通用CMM的工厂,可以很好地检验0.05 mm,但可能不适合认证0.01 mm。
温度与时间
金属会随温度变化。尺寸是在20摄氏度下定义的,铝零件温度每变化一度,每米约变化23 um。刚下机床还热的零件,或来自寒冷车间地面的零件,与20度时的同一零件读数不同。
对于严格的工作,零件应当在测量室里静置到达室温,房间本身也应受控。注明室温和静置时间的CMM报告,比没有注明的更可靠。
应力是第二种变动。完工时平整的零件,在松开夹具之后或放置一天之后可能变形,因为内应力释放了。平面度报告是某一时刻的测量,图纸应当说明是何时:涂层前、涂层后、去应力后、最终加工后。
一份好报告包含什么
一份有用的检验报告既简短又完整。它应当包含:
- 零件号、版本、序列号或批次,以及日期。
- 机器、测头尺寸、软件和测量温度。
- 每个尺寸的表格:名义值、公差、实测值、偏差、合格或不合格。
- 平面度和其他形状结果,带测点数和拟合方法。
- 基准装夹,使第二位检验员能够复现结果。
- 检验员姓名和设备的校准状态。
平面度图,即高低区域的彩色图,对大板件很有用,因为它显示表面是弓形、扭曲还是局部凹陷。当零件需要返修时,它也显示该在哪里去除材料。
首件还是全检
出具报告是价格的一部分。常见的三个级别:
- 首件。 第一个零件上图纸的每一个尺寸,附完整报告。
- 抽检。 每批测量一定数量的零件,测关键尺寸。
- 全检。 每个零件都测量特定的特征。
复杂零件的首件在机器上可能要花几个小时。十件订单里每一件都出完整报告,就把这个成倍放大。在询价中约定级别,可以避免报价时出现意外。如果采购方需要每个零件都有关键尺寸、其余抽检,图纸应标出关键特征。
基准及其如何改变结果
只有写明了基准方案,报告才有可比性。平面度本身不需要基准,但位置度和平行度需要。相对于错误的面的基准测得的孔位,与相对于预期面测得的数值不同。图纸应当带有完整的基准方案,工厂的装夹也应遵循它。
当零件有密封面和安装面时,基准的顺序可能很重要。请问工厂如何在CMM上定位零件,并确认它与零件的使用方式相符。关于检验对这类零件的成本影响,见腔体与晶圆传送零件的成本。
询价中该写什么
- 平面度、平行度和位置度的标注,连同基准方案。
- 测量阶段:涂层前还是后,去应力前还是后。
- 报告级别:首件、抽检或全检。
- 是否需要平面度图。
- 严格公差下对室温和静置时间的要求。
- 采购方是接受工厂自己的CMM报告,还是需要第三方报告。
报告的常见问题
关于CMM报告的大多数争议,都来自一份简短的原因清单。
- 点太少。 只由少数几点得出的平面度数值,可能在并不平整的表面上看起来不错。请索取点数和布点方式。
- 测头补偿。 测头球有直径,软件会对它补偿。球径值错误,每个孔的尺寸都会错。
- 不同的基准方案。 如果工厂的定位方式与采购方不同,即使零件相同,位置度数值也会不一致。
- 在错误的阶段测量。 涂层前取得的报告不能描述涂层后的零件,去应力前取得的报告也不能描述去应力后的零件。
- 修约。 对0.05的限值报告偏差0.050,书面上合格,实际上是抛硬币,因为测量本身有不确定度。
最后一点有一个名称。当测量值落在限值附近时,是不确定度决定它是否真的在范围内。有些采购方设定保护带,零件必须测得在限值减去不确定度之内才被接受。如果采购方想要这类判定规则,必须写在询价中,而不是事后才应用。
第三方报告
有些客户要求由独立于工厂的实验室检验。那是单独的成本和单独的交期,而且零件在运输时必须保持其清洁度。询价应写明哪些尺寸需要第三方报告,以及对其余部分,工厂自己的报告是否足够。带第三方报告的首件加之后的抽检报告,是一种常见的折中。
下一步
标出平面度真正重要的面,放宽其余的。然后发送图纸,并写明报告级别。它会发给最多三家已在加工这类零件的工厂,24个工作小时内回复。关于如何按检验能力比较工厂,见评定半导体零件加工厂。
常见问题
每个零件都应当有完整的CMM报告吗?
通常不必。首件报告覆盖每一个尺寸,抽样计划覆盖其余的。对每一件都出具完整报告是可行的,但会给每个零件增加测量时间,所以只在零件需要时才要求。
工厂在大板件上实际能保持多大的平面度?
取决于尺寸、材料、应力状态和装夹。对于中等尺寸、已去应力的板件,百分之几毫米是常规水平,更大零件上更紧的数值需要围绕它建立的工艺。请问工厂在类似零件上保持过什么。
用平板和千分表测出的平面度数值,和CMM一样可靠吗?
对简单的平面,可能足够。CMM给出的是测点数确定的拟合平面和一份打印的报告,更容易审核。接受哪一种,应当在做第一件之前就确定。