Poradniki / Koszty
Obróbka showerheadów: jak liczba otworów, smukłość i zadziory wyznaczają cenę
15 października 2026
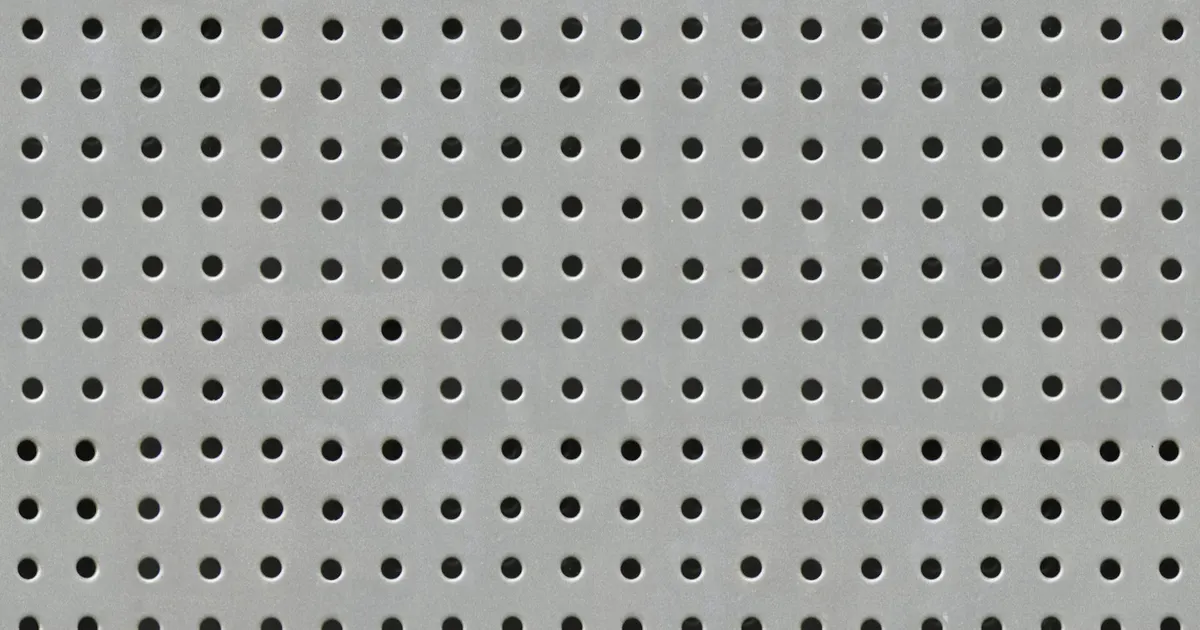
Showerhead gazowy to płyta z dużą liczbą małych otworów. Rozprowadza gaz procesowy równomiernie nad waflem, więc każdy otwór musi mieć zbliżoną średnicę, właściwe położenie i być czysty na obu końcach. Sama płyta to niedrogi materiał wyjściowy. Koszt tkwi w otworach.
Ten poradnik wyjaśnia, co wpływa na liczbę w wycenie showerheada, aby RFQ mogło zawierać informacje potrzebne warsztatowi do wyceny.
Cztery liczby wyznaczające cenę
Cztery wartości na rysunku decydują o większości pracy.
- Liczba otworów. Płyty mają od kilkuset do wielu ponad dziesięciu tysięcy otworów. Czas rośnie niemal liniowo z liczbą.
- Średnica otworu. Typowe otwory showerheadów mają od około 0.3 mm do około 1 mm. Mniejsze wiertła łamią się częściej i pracują wolniej.
- Grubość płyty. Stosunek głębokości do średnicy, zwany smukłością, wyznacza liczbę cykli wiercenia stopniowego na otwór i to, jak bardzo wiertło może zbaczać.
- Materiał. Aluminium wierci się szybko. Stal nierdzewna umacnia się i szybko zużywa wiertła, a ceramika i krzem wymagają zupełnie innych procesów.
Głębokość i średnica razem to trudna część. Otwór 0.5 mm w płycie 10 mm to smukłość 20 do 1. Przy takim stosunku wiertło musi się cofać, by usunąć wióry i ostygnąć, a wygięte lub zużyte wiertło daje otwór przesunięty na wyjściu.
Czas wiercenia rośnie z liczbą
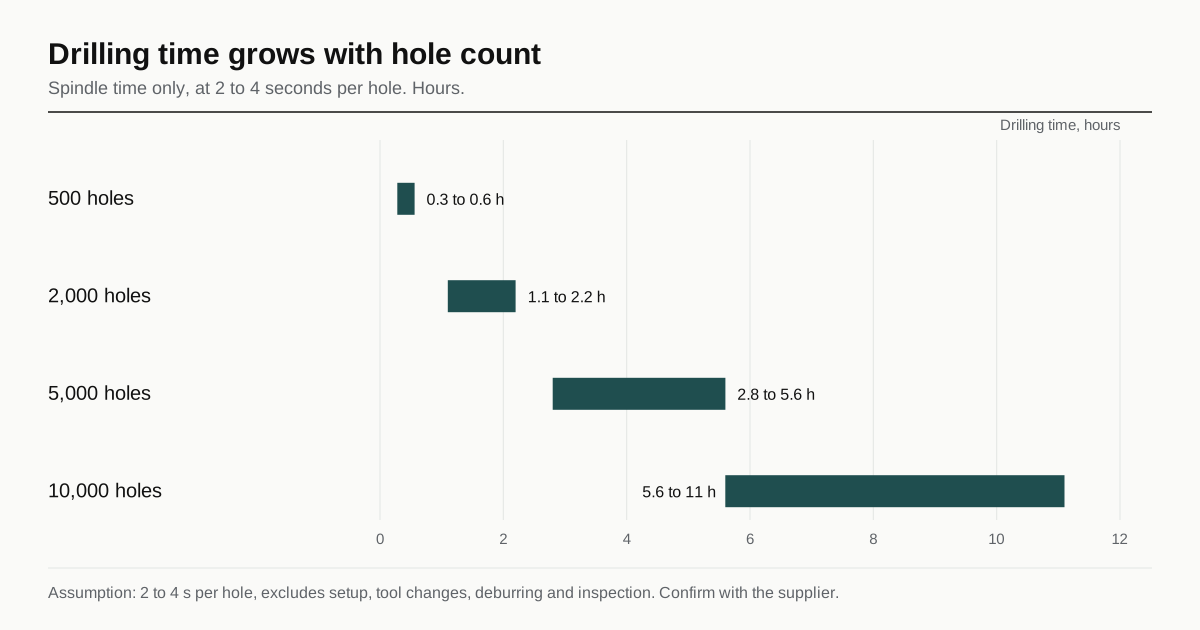
Zgrubne oszacowanie jest przydatne w rozmowie o RFQ. Przyjmijmy cykl wiercenia 2 do 4 sekund na otwór wraz z ruchem stopniowym. Ta wartość nie obejmuje ustawienia, wymiany narzędzi, gratowania i kontroli. To założenie dla małego wiertła w aluminium, a rzeczywista liczba zależy od warsztatu, głębokości i materiału.
| Liczba otworów | Czas wiercenia przy 2 s na otwór | Przy 4 s na otwór |
|---|---|---|
| 500 | Około 17 minut | Około 33 minut |
| 2,000 | Około 1.1 godziny | Około 2.2 godziny |
| 5,000 | Około 2.8 godziny | Około 5.6 godziny |
| 10,000 | Około 5.6 godziny | Około 11 godzin |
Każda wartość to tylko czas wrzeciona. Złamanie narzędzia dodaje ryzyko braku, a płyta prawie gotowa, gdy wiertło się łamie, to płyta, którą trzeba ratować lub zrobić od nowa. Warsztaty wliczają to ryzyko w cenę, a płyta o dużej smukłości jest wyceniana wyżej, niż sugeruje tabela.
Zadziory, druga połowa kosztu
Wiercenie wypycha mały grzbiet materiału na wyjściu każdego otworu. Na płycie z dziesięcioma tysiącami otworów to dziesięć tysięcy zadziorów. Robią dwie rzeczy: zmieniają efektywny kształt otworu i przepływ gazu oraz mogą się oderwać i wylądować w komorze.
Gratowanie musi sięgnąć wewnętrznej krawędzi bardzo małego otworu, więc zwykłe narzędzia nie działają. Stosowane metody to:
- Obróbka przepływem ściernym, gdzie medium jest przetłaczane przez otwory.
- Szczotkowanie i czyszczenie ultradźwiękowe, odpowiednie dla lekkich zadziorów na miękkim materiale.
- Metody chemiczne lub elektrochemiczne, dla części ze stali nierdzewnej.
- Druga kontrolowana operacja po stronie wyjścia, taka jak lekkie zebranie lub ścięcie.
Żadna nie jest darmowa i żadna nie jest taka sama dla aluminium jak dla stali nierdzewnej. Rysunek z samym “zgratować wszystkie otwory” zostawia otwartą metodę i normę. Należy podać stan krawędzi, na przykład maksymalną wysokość zadziora lub małe załamanie krawędzi po stronie wyjścia, i której powierzchni to dotyczy.
O tym, jak stan krawędzi i czystość układają się razem w częściach próżniowych, zob. zasady czystości i wykończenia.
Położenie otworów i przepływ
Tolerancja położenia na showerheadzie jest zwykle utrzymywana na całym układzie otworów i na każdym otworze względem układu. Dla procesu liczą się dwie rzeczy.
Po pierwsze, zbaczające wiertło tworzy otwory, które są we właściwym miejscu na wejściu, a nie na wyjściu. Płytę trzeba kontrolować z obu stron lub badać przepływ.
Po drugie, średnica otworu to tylko część obrazu. Kształt wejścia, kształt wyjścia i stan powierzchni wpływają na przepływ. Test przepływu, w którym przez płytę przepuszcza się powietrze lub azot i mierzy przepływ, to bezpośredni sposób sprawdzenia wyniku. Niektórzy kupujący go wymagają, a wycena obejmująca go wymaga przyrządu testowego.
Powłoka zmienia otwór
Showerheady aluminiowe zwykle się anoduje. Anodowanie narasta jako warstwa tlenku, częściowo na zewnątrz, a częściowo do wewnątrz, a połowa narastająca na zewnątrz zwęża mały otwór. Powłoka o grubości 10 do 25 um narasta o około połowę tej wartości na zewnątrz na każdej ściance, więc średnica otworu zmniejsza się o mniej więcej grubość powłoki, czyli 10 do 25 um.
To widoczna zmiana na otworze 0.5 mm, kilka procent średnicy, i przesuwa przepływ. Rysunek musi wskazać, czy średnica otworu dotyczy stanu przed czy po powłoce. Jeśli po, warsztat wierci większą średnicę na kompensację, a powlekacz i obrabiacz muszą uzgodnić grubość powłoki. Niezgodność daje płytę, która pasuje do rysunku przed powłoką, a po niej przepływa źle. Opcje powłok omówiono w powłoki odporne na plazmę na częściach do trawienia.
Płaskość i odkształcenie płyty
Płyta z wieloma otworami uwalnia naprężenia w miarę usuwania materiału i może się wypaczać. Zwykłe zabezpieczenia to start od płyty odprężonej, wiercenie w kolejności usuwającej materiał równomiernie i wykonanie końcowej operacji płaskości po otworach. Płyta jest wtedy płaska w stanie końcowym, a nie przed wierceniem. Jeśli płaskość jest krytyczna, rysunek powinien wskazywać stan części podczas pomiaru.
Lista kontrolna rysunku
RFQ na showerhead idzie szybko, gdy rysunek zawiera:
- Liczbę otworów, średnicę otworu z tolerancją i układ jako tabelę lub plik danych.
- Grubość płyty i smukłość najgłębszego otworu.
- Materiał i stan, z opisem stanu materiału wyjściowego.
- Stan krawędzi na obu powierzchniach otworów.
- Czy średnice dotyczą stanu przed czy po powłoce, oraz specyfikację powłoki.
- Jak weryfikuje się otwory: sprawdzian trzpieniowy, optyka, test przepływu.
- Płaskość i etap, na którym jest mierzona.
Inne sposoby wykonania otworów
Wiercenie jest domyślne i nie jedyne. Który sposób pasuje, zależy od materiału, średnicy i głębokości.
| Proces | Gdzie pasuje | Kompromis |
|---|---|---|
| Wiercenie mechaniczne | Aluminium i stal nierdzewna, do około 0.3 mm | Szybkie na otwór, wiertła się łamią, zadziory na wyjściu |
| EDM otworów | Twarde metale, bardzo małe lub głębokie otwory | Wolne, zużycie elektrody, warstwa przetopiona do rozważenia |
| Wiercenie laserowe | Bardzo małe otwory w cienkiej płycie i niektóre ceramiki | Stożkowatość i krawędź ze strefą wpływu ciepła |
| Metody ultradźwiękowe lub diamentowe | Płyty ceramiczne i krzemowe | Proces specjalistyczny, wolniejszy, wyższy koszt |
Showerheady z krzemu i węglika krzemu wykonują wyspecjalizowani dostawcy tymi procesami, a zwykły warsztat obróbczy ich nie wierci. Jeśli rysunek wskazuje płytę ceramiczną lub krzemową, RFQ powinno to powiedzieć, bo zmienia to, kto może wycenić.
Czego warsztat potrzebuje do wyceny
Showerhead można wycenić z rysunku z tabelą układu, a wycena idzie szybciej, gdy informacje są pełne. Poza listą kontrolną powyżej trzy pozycje skracają dyskusję:
- Plik danych z położeniami otworów, aby warsztat nie przepisywał układu tysięcy współrzędnych.
- Ilość, bo ustawienie i program są dzielone na całą partię.
- Informację, które otwory są krytyczne. Układ, w którym zewnętrzny pierścień ma inną średnicę lub tolerancję niż pole wewnętrzne, jest wyceniany strefami.
Jeśli kupujący zaakceptuje test przepływu zamiast pomiaru wymiarowego każdego otworu, ten wybór również należy do RFQ, bo zmienia koszt kontroli bardziej niż jakakolwiek inna linia.
Następny krok
Należy wysłać układ otworów jako plik razem z rysunkiem i określić, czy wymagany jest test przepływu. Potem wysłać rysunek, aby został dopasowany. Trafia do maksymalnie trzech warsztatów, które już wykonują tę klasę części, a odpowiedź przychodzi w ciągu 24 godzin roboczych. O zachowaniu kosztów na większych częściach komór zob. poradnik koszty części komór i obsługi wafli.
Najczęstsze pytania
Dlaczego wycena showerheada jest o wiele wyższa niż płyty tego samego rozmiaru?
Płyta jest tania, a otwory nie. Kilka tysięcy małych otworów wierconych pojedynczo dodaje godziny pracy wrzeciona, zużycie narzędzi i kontrolę, a koszt rośnie bardziej z liczbą otworów niż z rozmiarem płyty.
Czy EDM jest lepsze od wiercenia dla małych otworów?
Dla bardzo małych lub bardzo głębokich otworów może być, podobnie dla twardych materiałów. Jest wolniejsze na otwór i zwykle droższe, więc wybiera się je, gdy wiertło nie utrzyma średnicy lub stosunku głębokości, a nie domyślnie.
Czy muszę podać limit zadziorów na otworach?
Tak. Zadziory po stronie wyjścia otworu zmieniają przepływ gazu i mogą się oderwać w komorze. Należy podać maksymalną wysokość zadziora lub stan krawędzi i wskazać, której strony płyty dotyczy.
Masz podobną część?
Proszę wysłać rysunek. Dopasujemy go do 3 warsztatów, które już wykonują części do urządzeń półprzewodnikowych, i odpowiemy w ciągu 24 godzin roboczych.
Wyślij moje RFQ