ガイド / コスト
シャワーヘッドの加工:穴数、アスペクト比、バリが価格を決める仕組み
2026年10月15日
ガスシャワーヘッドは、多数の小さな穴が開いた板です。プロセスガスをウェーハ全体に均一に広げるため、すべての穴が、ほぼ同じサイズで、正しい位置にあり、両端がきれいでなければなりません。板そのものは安価な素材です。コストは穴にあります。
このガイドでは、シャワーヘッドの見積の数字を決めるものを説明します。見積依頼に、加工会社が価格を出すために必要な情報を載せられるようにするためです。
価格を決める4つの数値
図面にある4つの値が、作業の大半を決めます。
- 穴数。 板は数百穴から1万穴をはるかに超えるものまであります。時間は穴数にほぼ比例して増えます。
- 穴径。 典型的なシャワーヘッドの穴は、約0.3 mmから約1 mmです。小さいドリルほど折れやすく、遅く加工します。
- 板厚。 深さと径の比であるアスペクト比が、1穴あたりのペックサイクルの数と、ドリルがぶれる量を決めます。
- 材料。 アルミは速く開きます。ステンレスは加工硬化してドリルを急速に摩耗させ、セラミックスやシリコンは別のプロセスが必要です。
深さと径の組み合わせが、難しい部分です。10 mmの板に開ける0.5 mmの穴は、アスペクト比が20対1です。この比では、ドリルは切りくずを排出し冷却するために引き戻す必要があり、曲がったり摩耗したドリルは、出口で位置がずれた穴を作ります。
穴あけ時間は穴数とともに増える
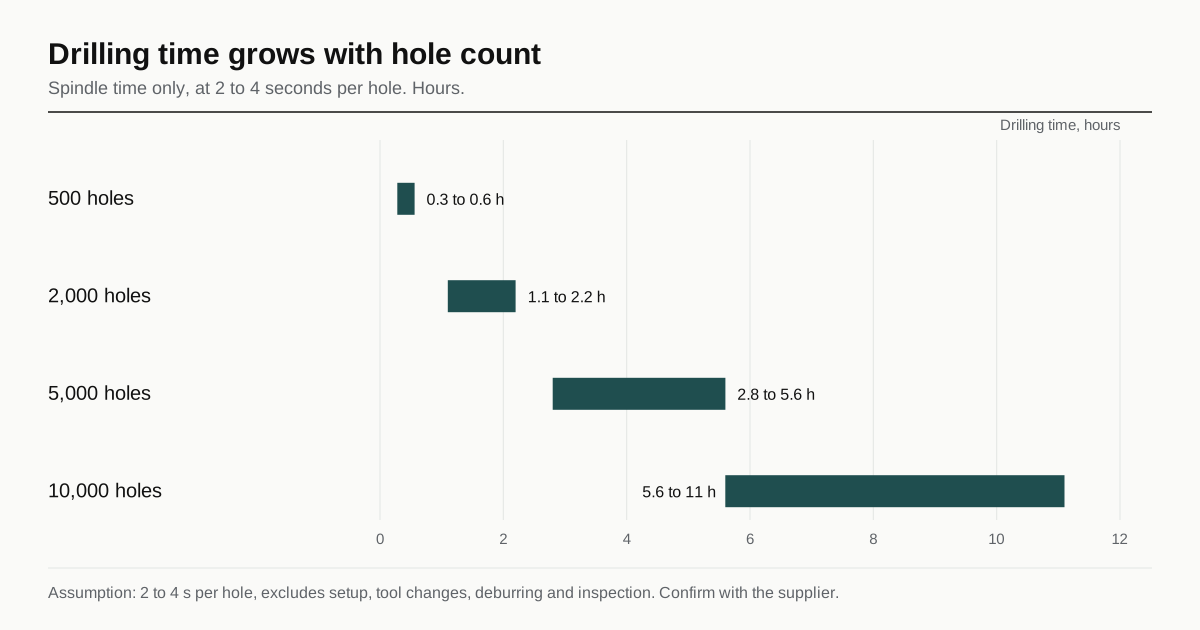
見積依頼の話し合いでは、おおまかな見積が役に立ちます。ペックの動きを含めて、1穴あたりの穴あけサイクルを2〜4秒と仮定します。この数値には、段取り、工具交換、バリ取り、検査は含まれません。アルミでの小径ドリルについての仮定であり、実際の数字は加工会社、深さ、材料によります。
| 穴数 | 1穴2秒での穴あけ時間 | 1穴4秒では |
|---|---|---|
| 500 | 約17分 | 約33分 |
| 2,000 | 約1.1時間 | 約2.2時間 |
| 5,000 | 約2.8時間 | 約5.6時間 |
| 10,000 | 約5.6時間 | 約11時間 |
どの数値もスピンドルの時間だけです。工具の破損はスクラップのリスクを加え、ほぼ完成した板でドリルが折れると、その板は回収するか作り直す必要があります。加工会社はこのリスクを価格に織り込み、アスペクト比の高い板は、表が示すよりも高く値付けされます。
バリ、もう半分のコスト
穴あけは、各穴の出口に材料の小さな隆起を押し出します。1万穴の板では、1万個のバリです。それは2つのことを起こします。有効な穴の形状とガスの流れを変えることと、剥がれてチャンバーに落ちる可能性があることです。
バリ取りは非常に小さな穴の内側のエッジに届く必要があるため、通常の工具は使えません。使われている方法には、次のものがあります。
- アブレイシブフロー。 研磨メディアを穴に押し通します。
- ブラッシングと超音波洗浄。 柔らかい材料の軽いバリに適しています。
- 化学的または電気化学的な方法。 ステンレス部品向けです。
- 出口側での、管理された二次加工。 軽い面削りや面取りなどです。
どれも無料ではなく、アルミとステンレスで同じでもありません。「すべての穴をバリ取りのこと」とだけ書かれた図面は、方法と基準が未定のままです。エッジの状態を、たとえばバリの最大高さや出口側の小さな面取りとして、どの面かとともに記載してください。
真空部品でのエッジの状態と清浄度がどう結びつくかは、清浄度と仕上げのルールをご覧ください。
穴の位置と流れ
シャワーヘッドの位置公差は、通常、穴パターン全体と、パターンに対する各穴に対して保持されます。プロセスにとって重要なことが2つあります。
1つ目は、ぶれるドリルは、入口では正しい位置で、出口ではそうではない穴を作ることです。板は両面から検査するか、流量試験を行う必要があります。
2つ目は、穴径は全体像の一部にすぎないことです。穴の入口の形状、出口の形状、表面状態が流れに影響します。流量チェック、つまり空気または窒素を板に通して流量を測る方法は、結果を直接試験する方法です。指定するバイヤーもあり、それを含む見積には試験治具が必要です。
コーティングが穴を変える
アルミのシャワーヘッドは、通常アルマイト処理されます。アルマイトは、一部が外側へ、一部が内側へ成長する酸化皮膜をつくり、外側の半分が小さな穴を狭めます。10〜25 umの皮膜は、各壁で外側に約その半分成長するので、穴径は皮膜の厚さ、つまり10〜25 um程度小さくなります。
0.5 mmの穴では目に見える変化で、径の数パーセントにあたり、流れを動かします。図面には、穴径がコーティング前か後かを明記する必要があります。後の場合、加工会社は補正のために大きめに開け、コーティング会社と機械加工者は皮膜厚さに合意する必要があります。不一致があると、コーティング前は図面どおりで、コーティング後は流れが誤った板になります。コーティングの選択肢はエッチング部品のプラズマ耐性コーティングで説明しています。
平面度と板の歪み
多数の穴がある板は、材料が除去されるにつれて応力を解放し、反ることがあります。通常の対策は、応力除去した板から始めること、材料が均等に除去される順序で穴を開けること、そして穴のあとに最終の平面度加工を行うことです。そうすれば、板は穴あけ前ではなく、最終状態で平らになります。平面度が重要なら、図面に測定時の部品の状態を記載してください。
図面のチェックリスト
シャワーヘッドの見積依頼は、図面に次のものがあるとスムーズに進みます。
- 穴数、公差付きの穴径、表またはデータファイルとしてのパターン。
- 板厚と、最も深い穴のアスペクト比。
- 材料と調質、素材の状態。
- 穴の両面でのエッジの状態。
- 穴径がコーティング前か後か、コーティングの仕様。
- 穴の検証方法:ピンゲージ、光学、流量試験。
- 平面度と、それを測定する段階。
穴あけの別の方法
ドリルが標準ですが、唯一の方法ではありません。どれが合うかは、材料、径、深さによります。
| プロセス | 向いている場面 | トレードオフ |
|---|---|---|
| 機械ドリル加工 | アルミとステンレス、約0.3 mmまで | 1穴は速い、ドリルが折れる、出口にバリ |
| 細穴放電加工 | 硬い金属、非常に小さい穴や深い穴 | 遅い、電極の摩耗、再凝固層の検討 |
| レーザー穴あけ | 薄板の非常に小さい穴と一部のセラミックス | テーパーと熱影響を受けたエッジ |
| 超音波またはダイヤモンドによる方法 | セラミックスとシリコンの板 | 専門プロセス、遅い、高コスト |
シリコンや炭化ケイ素のシャワーヘッドは、これらのプロセスを持つ専門の供給元が作り、通常の加工会社はそれらに穴を開けません。図面がセラミックスまたはシリコンの板を指定する場合、見積依頼にそれを明記してください。見積を出せる会社が変わるためです。
加工会社が見積に必要なもの
シャワーヘッドは、パターンの表がある図面から見積れますが、情報が揃っているほうが見積は早く進みます。上のチェックリストに加えて、3つの項目が話し合いを短くします。
- 穴位置のデータファイル。加工会社が数千の座標のパターンを入力し直さなくて済みます。
- 数量。段取りとプログラムはロットで共有されるためです。
- どの穴が重要かの記載。外側のリングが内側の領域と異なる径や公差を持つパターンは、ゾーンごとに値付けされます。
バイヤーが各穴の寸法測定の代わりに流量試験を受け入れる場合、その選択も見積依頼に記載すべきです。ほかのどの行よりも検査コストを変えるためです。
次のステップ
穴パターンをファイルで図面と一緒に送り、流量試験が必要かを明記してください。そのうえで図面を送って、マッチングを受けてください。この種類の部品をすでに加工している最大3社に届き、24営業時間以内に返信があります。大きなチャンバー部品のコストの傾向は、チャンバー部品とウェーハ搬送部品のコストのガイドをご覧ください。
よくある質問
シャワーヘッドの見積が、同じサイズの板よりずっと高いのはなぜですか
板は安く、穴は安くありません。数千の小さな穴を1つずつ開けると、スピンドルの時間、工具の摩耗、検査が数時間分加わり、コストは板のサイズよりも穴数に比例して増えます。
小さな穴には、ドリルよりも放電加工のほうが良いですか
非常に小さい穴や非常に深い穴、硬い材料では、そうなることがあります。1穴あたりの時間が長く、通常はより高価なので、ドリルが径や深さの比を保持できない場合に選ばれ、標準では選ばれません。
穴にバリの限界を指定する必要はありますか
あります。穴の出口側のバリはガスの流れを変え、チャンバー内で剥がれ落ちることがあります。許容するバリの最大高さまたはエッジの状態を指定し、板のどちら側に適用するかを記載してください。