Руководства / Стоимость
Обработка showerhead: как число отверстий, отношение глубины к диаметру и заусенцы формируют цену
15 октября 2026 г.
Газовый showerhead это плита с большим числом мелких отверстий. Он равномерно распределяет технологический газ над пластиной, поэтому каждое отверстие должно быть почти одного размера, стоять на нужном месте и быть чистым с обоих концов. Сама плита это недорогая заготовка. Стоимость в отверстиях.
Это руководство объясняет, что определяет цифру в расчёте showerhead, чтобы RFQ содержал сведения, нужные предприятию для расчёта.
Четыре числа, которые формируют цену
Четыре значения на чертеже определяют большую часть работы.
- Число отверстий. Плиты бывают от нескольких сотен отверстий до значительно более десяти тысяч. Время растёт почти линейно с числом.
- Диаметр отверстий. Типичные отверстия showerhead от примерно 0.3 mm до примерно 1 mm. Более мелкие свёрла ломаются чаще и работают медленнее.
- Толщина плиты. Отношение глубины к диаметру, называемое отношением сторон, определяет, сколько циклов с выводом стружки нужно для каждого отверстия и насколько может уводить сверло.
- Материал. Алюминий сверлится быстро. Нержавеющая сталь наклёпывается и быстро изнашивает свёрла, а керамике и кремнию нужны совсем другие процессы.
Глубина и диаметр вместе это самая трудная часть. Отверстие 0.5 mm в плите 10 mm даёт отношение 20 к 1. При таком отношении сверло должно отходить, чтобы удалить стружку и остыть, а погнутое или изношенное сверло даёт отверстие, смещённое на выходе.
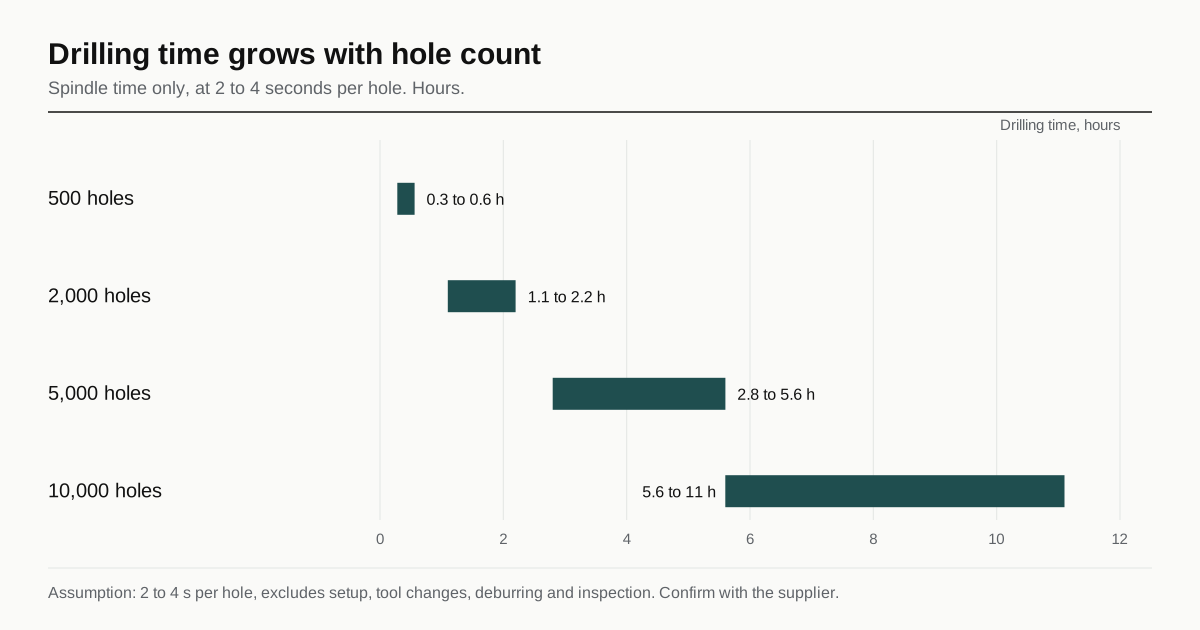
Время сверления растёт с числом отверстий
Приблизительная оценка полезна в разговоре по RFQ. Примите цикл сверления от 2 до 4 секунд на отверстие, включая движения с выводом стружки. Эта цифра не включает наладку, смену инструмента, снятие заусенцев и контроль. Это допущение для небольшого сверла в алюминии, а реальное число зависит от предприятия, глубины и материала.
| Число отверстий | Время сверления при 2 s на отверстие | При 4 s на отверстие |
|---|---|---|
| 500 | Около 17 минут | Около 33 минут |
| 2,000 | Около 1.1 часа | Около 2.2 часа |
| 5,000 | Около 2.8 часа | Около 5.6 часа |
| 10,000 | Около 5.6 часа | Около 11 часов |
Каждая цифра это только время шпинделя. Поломка инструмента добавляет риск брака, а плита, почти готовая к моменту поломки сверла, это плита, которую нужно спасать или делать заново. Предприятия закладывают этот риск в цену, и плита с высоким отношением сторон оценивается выше, чем показывает таблица.
Заусенцы, вторая половина стоимости
Сверление выдавливает небольшой гребень материала на выходе каждого отверстия. На плите с десятью тысячами отверстий это десять тысяч заусенцев. Они делают две вещи: меняют эффективную форму отверстия и поток газа и могут отломиться и попасть в камеру.
Снятие заусенцев должно дотягиваться до внутренней кромки очень малого отверстия, поэтому обычные инструменты не работают. Применяются следующие методы:
- Абразивно-экструзионная обработка, при которой среда продавливается через отверстия.
- Щёточная обработка и ультразвуковая очистка, подходящие для лёгких заусенцев на более мягком материале.
- Химические или электрохимические методы для деталей из нержавеющей стали.
- Вторая контролируемая операция на выходной стороне, например лёгкая подрезка или фаска.
Ни один из них не бесплатен, и ни один не одинаков для алюминия и для нержавеющей стали. Чертёж, где сказано только «снять заусенцы на всех отверстиях», оставляет открытыми метод и стандарт. Укажите, каково состояние кромки, например максимальная высота заусенца или небольшое притупление кромки на выходной стороне, и на какой поверхности.
О том, как состояние кромки и чистота сочетаются на вакуумных деталях, см. правила чистоты и финиша.
Положение отверстий и поток
Допуск положения на showerhead обычно выдерживают для рисунка отверстий в целом и для каждого отверстия относительно рисунка. Для процесса важны две вещи.
Во-первых, уводящее сверло даёт отверстия, которые на входе стоят правильно, а на выходе нет. Плиту нужно контролировать с обеих сторон или испытывать на поток.
Во-вторых, диаметр отверстия лишь часть картины. Форма входа, форма выхода и состояние поверхности влияют на поток. Проверка потока, когда через плиту пропускают воздух или азот и измеряют расход, это прямой способ проверить результат. Некоторые покупатели её требуют, а расчёт, который её включает, требует испытательного приспособления.
Покрытие меняет отверстие
Алюминиевые showerhead обычно анодируют. Анодирование наращивает оксидный слой, который растёт частично наружу и частично внутрь, и внешняя половина сужает мелкое отверстие. Покрытие толщиной от 10 до 25 um вырастает наружу примерно на половину этой величины на каждой стенке, поэтому диаметр отверстия уменьшается примерно на толщину покрытия, то есть от 10 до 25 um.
Это заметное изменение для отверстия 0.5 mm, несколько процентов диаметра, и оно сдвигает поток. На чертеже должно быть сказано, действует диаметр отверстия до или после покрытия. Если после, предприятие сверлит больше, чтобы скомпенсировать, а исполнитель покрытия и станочник должны согласовать толщину. Несоответствие даёт плиту, которая соответствует чертежу до покрытия и неправильно пропускает газ после. Варианты покрытий рассмотрены в стойкие к плазме покрытия деталей etch.
Плоскостность и деформация плиты
Плита с большим числом отверстий высвобождает напряжения по мере удаления материала и может коробиться. Обычная защита состоит в том, чтобы начинать с плиты со снятыми напряжениями, сверлить в последовательности, равномерно удаляющей материал, и выполнять окончательную операцию по плоскостности после отверстий. Тогда плита плоская в окончательном состоянии, а не до сверления. Если плоскостность критична, на чертеже должно быть указано состояние детали при измерении.
Перечень для чертежа
RFQ на showerhead идёт быстро, когда на чертеже есть:
- Число отверстий, диаметр отверстий с допуском и рисунок в виде таблицы или файла данных.
- Толщина плиты и отношение сторон самого глубокого отверстия.
- Материал и состояние поставки, с состоянием заготовки.
- Состояние кромки на обеих поверхностях отверстий.
- Действуют ли диаметры до или после покрытия и спецификация покрытия.
- Как проверяются отверстия: калибр-пробка, оптический контроль, проверка потока.
- Плоскостность и этап, на котором она измеряется.
Другие способы сделать отверстия
Сверление это вариант по умолчанию, но не единственный путь. Какой подходит, зависит от материала, диаметра и глубины.
| Процесс | Где подходит | Компромисс |
|---|---|---|
| Механическое сверление | Алюминий и нержавеющая сталь, до примерно 0.3 mm | Быстро на отверстие, свёрла ломаются, заусенцы на выходе |
| Электроэрозионное прошивание отверстий | Твёрдые металлы, очень мелкие или глубокие отверстия | Медленно, износ электрода, переплавленный слой, который нужно учитывать |
| Лазерное сверление | Очень мелкие отверстия в тонкой плите и в некоторых керамиках | Конусность и кромка с зоной термического влияния |
| Ультразвуковые или алмазные методы | Плиты из керамики и кремния | Специальный процесс, медленнее, выше стоимость |
Showerhead из кремния и карбида кремния делают специализированные поставщики с помощью таких процессов, и обычное предприятие механообработки их не сверлит. Если чертёж предусматривает керамическую или кремниевую плиту, RFQ должен об этом сказать, потому что это меняет круг тех, кто может сделать расчёт.
Что нужно предприятию для расчёта
Showerhead можно рассчитать по чертежу с таблицей рисунка, и расчёт идёт быстрее, когда сведения полные. Помимо перечня выше, три пункта сокращают обсуждение:
- Файл данных с положениями отверстий, чтобы предприятию не приходилось перепечатывать рисунок из тысяч координат.
- Количество, поскольку наладка и программа распределяются на партию.
- Указание, какие отверстия критичны. Рисунок, в котором внешнее кольцо имеет другой диаметр или допуск, чем внутреннее поле, оценивается по зонам.
Если покупатель согласен принять проверку потока вместо измерения размеров каждого отверстия, этот выбор тоже должен быть в RFQ, потому что он меняет стоимость контроля сильнее любой другой строки.
Следующий шаг
Отправьте рисунок отверстий файлом вместе с чертежом и скажите, нужна ли проверка потока. Затем отправьте чертёж, чтобы получить подбор. Он уйдёт не более чем трём предприятиям, которые уже делают такой класс деталей, и ответ придёт в течение 24 рабочих часов. О поведении стоимости на более крупных деталях камер см. руководство по стоимости деталей камер и транспортировки пластин.
Часто задаваемые вопросы
Почему расчёт showerhead так сильно выше расчёта плиты того же размера?
Плита дешёвая, а отверстия нет. Несколько тысяч мелких отверстий, просверлённых по одному, складываются в часы работы шпинделя, износ инструмента и контроль, и стоимость растёт скорее с числом отверстий, чем с размером плиты.
Лучше ли электроэрозия, чем сверление, для мелких отверстий?
Для очень мелких или очень глубоких отверстий она может быть лучше, как и для твёрдых материалов. На одно отверстие она медленнее и обычно дороже, поэтому её выбирают, когда сверло не держит диаметр или отношение глубины, а не по умолчанию.
Нужно ли указывать предел заусенца на отверстиях?
Да. Заусенцы на выходной стороне отверстия меняют поток газа и могут оторваться в камере. Укажите максимальную высоту заусенца или состояние кромки и скажите, к какой стороне плиты это относится.
Есть похожая деталь?
Отправьте чертёж. Мы подберём не более 3 предприятий, уже делающих детали для полупроводникового оборудования, и ответим в течение 24 рабочих часов.
Отправить мой RFQ