Guides / Procédés
Rapports de contrôle MMT pour pièces de chambre : comment la planéité est mesurée et que demander
11 octobre 2026
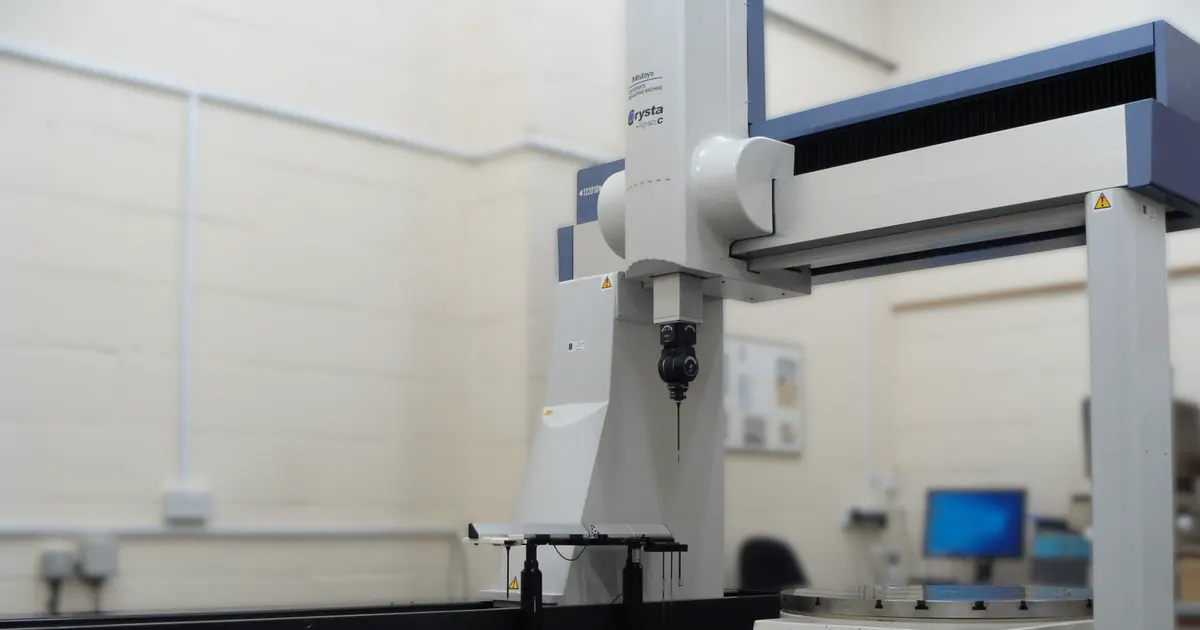
Les pièces de chambre sont acceptées ou rejetées sur un rapport. Un atelier peut usiner une bonne pièce et perdre quand même la commande si la mesure ne permet pas de le montrer. Ce guide présente la façon dont la planéité et la position sont mesurées sur une machine à mesurer tridimensionnelle, et ce qu’il faut demander pour que le rapport réponde aux questions de l’acheteur.
Une machine à mesurer tridimensionnelle, ou MMT, touche la pièce avec un palpeur en de nombreux points et calcule les dimensions à partir des coordonnées. C’est la méthode standard de contrôle des pièces usinées à géométrie serrée.
Ce que signifie la planéité
La planéité est une tolérance géométrique. Elle dit que chaque point d’une surface se situe entre deux plans parallèles distants d’une valeur donnée. La mesure ajuste un plan aux points relevés et indique la distance entre le point le plus haut et le point le plus bas par rapport à ce plan. Les règles viennent de l’ISO 1101 et de l’ASME Y14.5, et le plan doit indiquer laquelle s’applique.
Le résultat n’est aussi bon que les points qui le fondent. Trois points définissent un plan, donc une planéité mesurée sur trois points vaut zéro. Une face plane doit être échantillonnée sur toute sa surface, avec davantage de points près des bords et des endroits où la pièce risque de se cintrer.
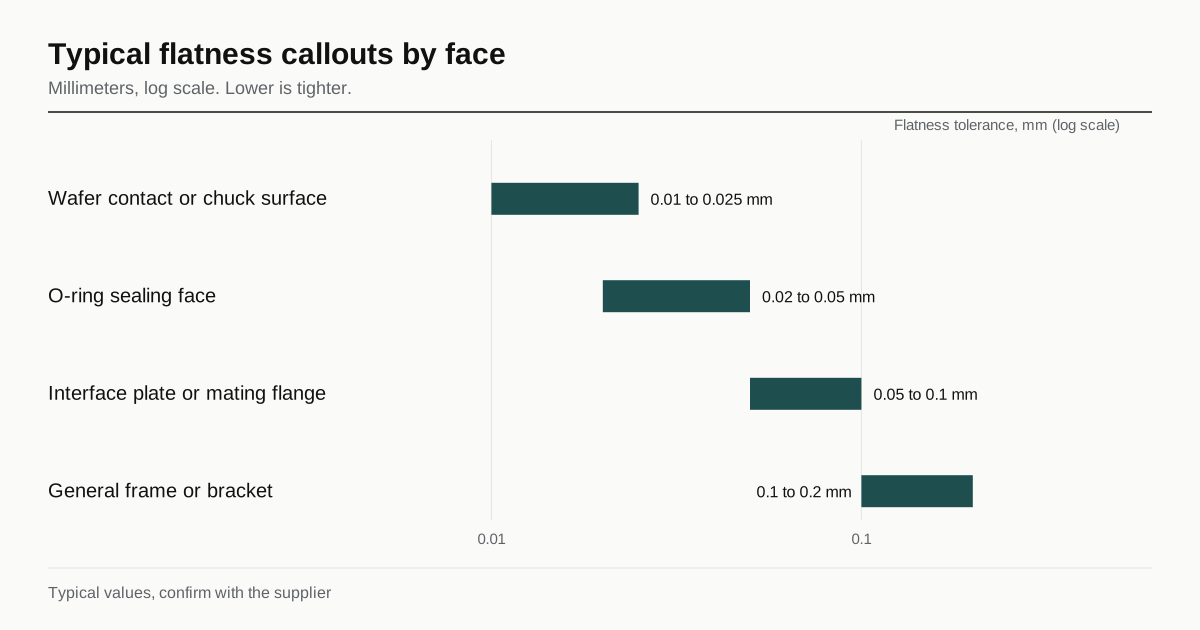
Exigences typiques de planéité par face
Les exigences sont fixées par la fonction. Ces plages sont typiques pour des pièces de chambre et ne sont pas des promesses, et la conception l’emporte sur tout tableau.
| Face | Planéité typique | Pourquoi |
|---|---|---|
| Surface de contact wafer ou de chuck | 0.01 à 0.025 mm | Le wafer y repose, particules et transfert de chaleur |
| Face d’étanchéité de joint torique | 0.02 à 0.05 mm | Le joint doit suivre la surface |
| Plaque d’interface ou bride de liaison | 0.05 à 0.1 mm | Joint entre deux pièces usinées |
| Bâti ou support général | 0.1 à 0.2 mm | Ajustement seulement |
Une valeur plus serrée coûte plus cher. La pièce doit être bridée sans contrainte, usinée en plus d’étapes et mesurée en plus de points. Exiger une planéité serrée sur une face qui n’en a pas besoin est la façon la plus courante de faire monter un devis sans bénéfice. Le même principe s’applique à la finition, voir les règles de propreté et de finition.
Ce que la MMT mesure bien et mal
Une MMT est précise sur la dimension, la position et la forme des faces et des trous que son palpeur peut atteindre. Elle convient moins à certaines choses.
- Les pièces très molles ou minces, qui fléchissent sous l’effort du palpeur.
- La texture fine de surface, qui relève d’un profilomètre.
- Les petits trous, en dessous de la plus petite pointe de palpeur, qui exigent une méthode optique.
- Les éléments intérieurs que le palpeur ne peut pas atteindre.
La précision de la machine doit être meilleure que la tolérance contrôlée. Une règle courante veut que l’incertitude de mesure soit une fraction de la tolérance, souvent d’un quart à un dixième. Une tolérance de planéité de 0.01 mm exige une machine et un montage capables de résoudre quelques millièmes de millimètre. Un atelier doté d’une MMT généraliste peut bien contrôler 0.05 mm et n’être pas le bon endroit pour certifier 0.01 mm.
Température et temps
Le métal bouge avec la température. Les dimensions sont définies à 20 degrés C, et une pièce en aluminium varie d’environ 23 um par mètre pour chaque degré de variation de température. Une pièce chaude au sortir de la machine ou froide d’un sol d’atelier se lit différemment de la même pièce à 20 degrés.
Pour un travail serré, la pièce doit rester dans la salle de mesure jusqu’à atteindre la température de la salle, et la salle elle-même doit être régulée. Un rapport MMT qui indique la température de la salle et le temps de stabilisation est plus fiable qu’un rapport qui ne le fait pas.
Les contraintes sont le second mouvement. Une pièce plane à la fin de l’usinage peut bouger après débridage ou après un jour de repos, car les contraintes internes se relâchent. Un rapport de planéité est une mesure à un instant donné, et le plan doit dire lequel : avant revêtement, après revêtement, après détensionnement, après usinage final.
Ce que contient un bon rapport
Un rapport de contrôle utile est court et complet. Il doit comporter :
- Référence de la pièce, indice, numéro de série ou lot et date.
- Machine, taille du palpeur, logiciel et température de mesure.
- Un tableau de chaque cote : nominale, tolérance, réelle, écart et conforme ou non.
- Les résultats de planéité et d’autres formes avec le nombre de points et la méthode d’ajustement.
- Le montage des références, pour qu’un second contrôleur puisse reproduire le résultat.
- Le nom du contrôleur et l’état d’étalonnage de l’équipement.
Un tracé de la cartographie de planéité, image en couleur des zones hautes et basses, est utile pour une grande plaque car il montre si la surface est cintrée, vrillée ou présente un creux local. Il montre aussi où enlever de la matière lorsqu’une pièce doit être reprise.
Première pièce ou contrôle complet
Le rapport fait partie du prix. Trois niveaux courants :
- Première pièce. Toutes les cotes du plan sur la première pièce, avec un rapport complet.
- Échantillon. Un certain nombre de pièces par lot mesurées sur les cotes clés.
- Complet. Chaque pièce mesurée sur des éléments précis.
Une première pièce pour une pièce complexe peut prendre des heures sur la machine. Un rapport complet sur chaque unité d’une commande de dix pièces multiplie ce temps. Convenir du niveau dans la demande évite une surprise au moment du devis. Si l’acheteur a besoin des cotes critiques sur chaque pièce et du reste sur un échantillon, le plan doit signaler les éléments critiques.
Références et leur effet sur la réponse
Un rapport n’est comparable que si le schéma de références est indiqué. La planéité elle-même n’a pas besoin de référence, mais la position et le parallélisme en ont besoin. Un motif de trous mesuré par rapport à une référence sur la mauvaise face donne un autre chiffre que par rapport à la face prévue. Le plan doit porter un schéma de références complet, et le montage de l’atelier doit le suivre.
Lorsqu’une pièce a une face d’étanchéité et une face de montage, l’ordre des références peut compter. Demandez à l’atelier comment il positionne la pièce sur la MMT, et vérifiez que cela correspond à l’usage de la pièce. Pour l’effet du contrôle sur le coût des pièces de ce type, voir coûts des pièces de chambre et de manipulation de wafers.
Que mettre dans la demande
- Les exigences de planéité, de parallélisme et de position avec le schéma de références.
- L’étape de mesure : avant ou après revêtement, avant ou après détensionnement.
- Le niveau de rapport : première pièce, échantillon ou complet.
- Si une cartographie de planéité est exigée.
- La température de la salle et la stabilisation exigées pour les tolérances serrées.
- Si l’acheteur accepte le rapport MMT de l’atelier ou exige un rapport d’un tiers.
Problèmes courants des rapports
La plupart des litiges sur un rapport MMT viennent d’une courte liste de causes.
- Trop peu de points. Une planéité tirée d’une poignée de points peut sembler bonne sur une surface qui ne l’est pas. Demandez le nombre de points et le motif.
- Compensation du palpeur. La pointe du palpeur a un diamètre, et le logiciel le compense. Une mauvaise valeur de pointe donne une mauvaise dimension sur chaque alésage.
- Un autre schéma de références. Si l’atelier positionne la pièce autrement que l’acheteur, les valeurs de position divergent même pour la même pièce.
- Mesuré à la mauvaise étape. Un rapport établi avant revêtement ne décrit pas la pièce revêtue, et un rapport établi avant détensionnement ne décrit pas la pièce détensionnée.
- Arrondi. Un écart rapporté de 0.050 pour une limite de 0.05 est conforme sur le papier et un pile ou face en pratique, car la mesure elle-même a une incertitude.
Ce dernier point a un nom. Lorsqu’une mesure tombe près de la limite, c’est l’incertitude qui décide si la pièce est réellement dedans. Certains acheteurs fixent une bande de garde, de sorte qu’une pièce doit mesurer à l’intérieur de la limite moins l’incertitude pour être acceptée. Si l’acheteur veut une règle de décision de ce type, elle doit figurer dans la demande et non être appliquée après coup.
Rapports d’un tiers
Certains clients exigent un contrôle par un laboratoire indépendant de l’atelier. C’est un coût et un délai distincts, et la pièce doit voyager en conservant sa propreté. La demande doit indiquer quelles cotes exigent un rapport d’un tiers, et si le rapport propre de l’atelier suffit pour le reste. Une première pièce avec rapport d’un tiers puis un rapport par échantillonnage ensuite est un compromis courant.
Étape suivante
Marquez les faces où la planéité compte vraiment et relâchez le reste. Puis envoyez le plan et indiquez le niveau de rapport. Il va à trois ateliers au plus qui usinent déjà cette classe de pièces, et une réponse arrive sous 24 heures ouvrées. Pour comparer des ateliers sur leur capacité de contrôle, voir qualifier un atelier pour le travail semi-conducteur.
Questions fréquentes
Chaque pièce doit-elle recevoir un rapport MMT complet ?
En général non. Un rapport de première pièce couvre toutes les cotes et un plan d’échantillonnage couvre le reste. Un rapport complet sur chaque pièce est possible mais ajoute du temps de mesure à chaque unité, ne le demandez donc que lorsque la pièce en a besoin.
Quelle planéité un atelier peut-il réellement tenir sur une grande plaque ?
Cela dépend de la taille, de la matière, de l’état de contraintes et du bridage. Quelques centièmes de millimètre sont courants sur une plaque détensionnée de taille moyenne, et des valeurs plus serrées sur de grandes pièces exigent un procédé construit autour d’elles. Demandez à l’atelier ce qu’il a tenu sur des pièces similaires.
Une valeur de planéité obtenue sur marbre avec un comparateur vaut-elle une MMT ?
Pour une simple face plane, cela peut suffire. Une MMT donne un plan mesuré avec un nombre de points défini et un rapport imprimé, plus facile à auditer. Ce qui est accepté doit être réglé avant que la première pièce ne soit faite.
Vous avez une pièce de ce type ?
Envoyez le plan. Nous le mettons en relation avec 3 ateliers au plus qui usinent déjà des pièces pour équipements semi-conducteurs et nous répondons sous 24 heures ouvrées.
Envoyer ma demande