Руководства / Процесс
Протоколы контроля CMM для деталей камер: как измеряют плоскостность и что запросить
11 октября 2026 г.
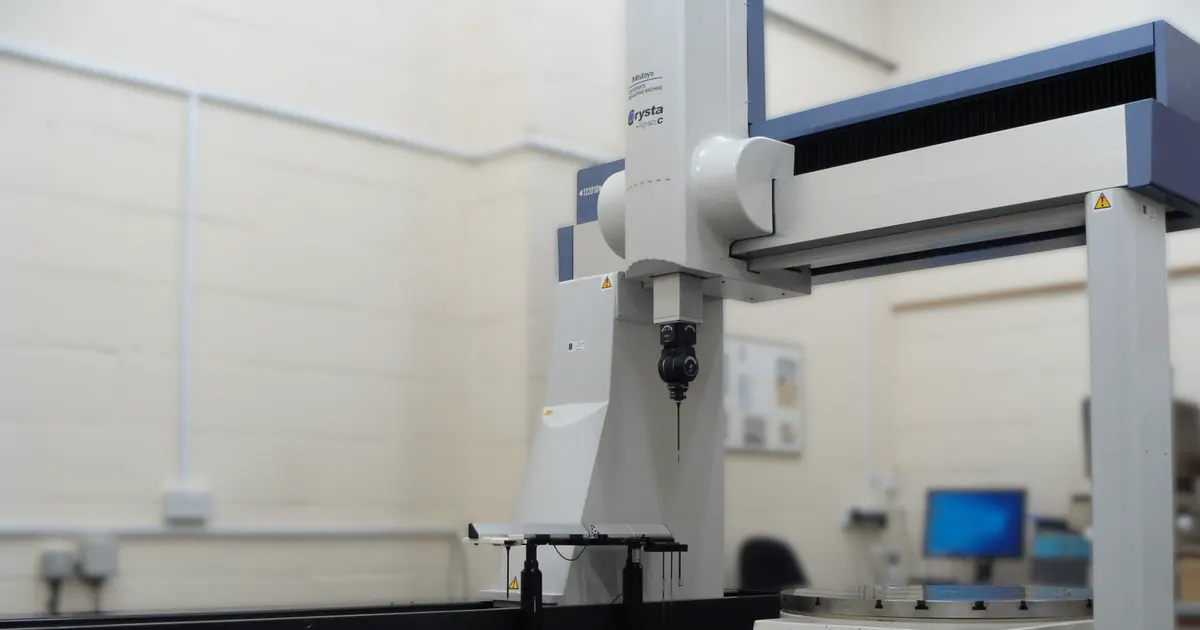
Детали камер принимают или отклоняют по протоколу. Предприятие может изготовить хорошую деталь и всё же потерять заказ, если измерение не способно это показать. В этом руководстве рассказано, как плоскостность и положение измеряют на координатно-измерительной машине и что запросить, чтобы протокол отвечал на вопросы покупателя.
Координатно-измерительная машина, или CMM, касается детали щупом во многих точках и вычисляет размеры по координатам. Это стандартный способ контроля обработанных деталей с жёсткой геометрией.
Что означает плоскостность
Плоскостность это геометрический допуск. Он означает, что все точки поверхности лежат между двумя параллельными плоскостями, расположенными на заданном расстоянии. При измерении к набранным точкам подгоняют плоскость и сообщают расстояние между самой высокой и самой низкой точкой относительно этой плоскости. Правила взяты из ISO 1101 и ASME Y14.5, и на чертеже должно быть указано, какое из них применяется.
Результат настолько хорош, насколько хороши точки, на которых он основан. Три точки определяют плоскость, поэтому плоскостность, измеренная по трём точкам, равна нулю. Плоскую поверхность нужно опробовать по всей площади, с большим числом точек у кромок и в местах, где деталь может прогибаться.
Типичные требования к плоскостности по поверхностям
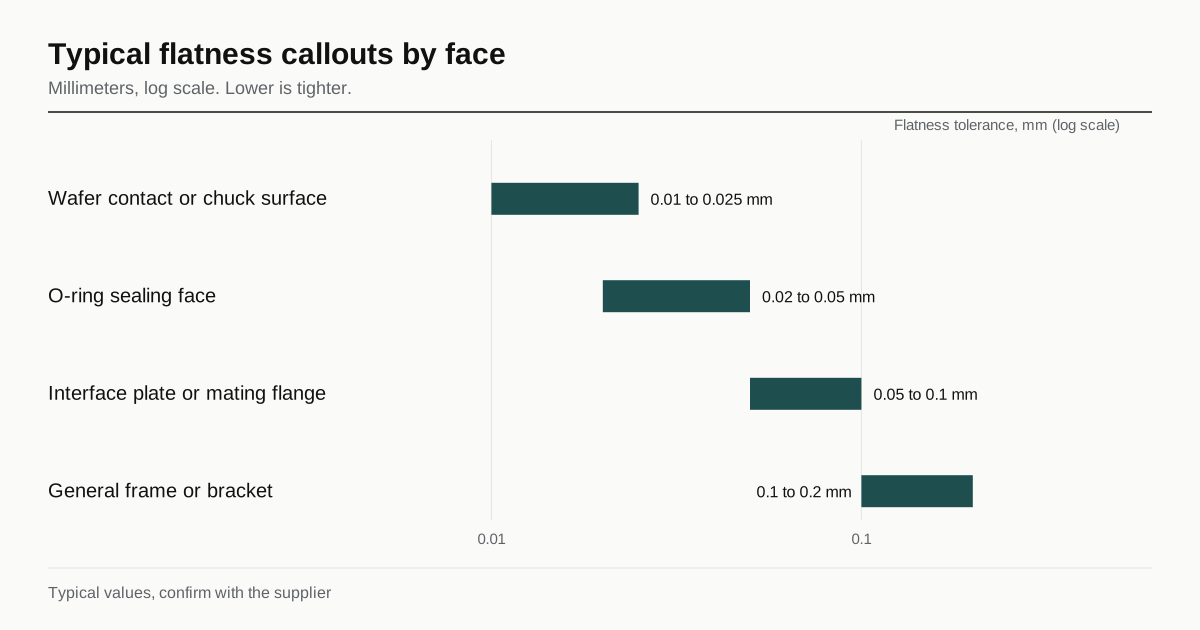
Требования задаются функцией. Эти диапазоны типичны для деталей камер и не являются обещаниями, и конструкция главнее любой таблицы.
| Поверхность | Типичная плоскостность | Почему |
|---|---|---|
| Поверхность контакта с пластиной или держателя | от 0.01 до 0.025 mm | На ней лежит пластина, частицы и теплопередача |
| Уплотнительная поверхность под O-ring | от 0.02 до 0.05 mm | Уплотнение должно следовать поверхности |
| Интерфейсная плита или ответный фланец | от 0.05 до 0.1 mm | Соединение двух обработанных деталей |
| Общая рама или кронштейн | от 0.1 до 0.2 mm | Только посадка |
Более жёсткое значение стоит дороже. Деталь нужно закреплять без напряжений, обрабатывать в большем числе этапов и измерять в большем числе точек. Требовать жёсткую плоскостность на поверхности, которой она не нужна, самый частый способ повысить цену без пользы. Тот же принцип относится и к чистоте поверхности, см. правила чистоты и финиша.
Что CMM измеряет хорошо, а что плохо
CMM точна в размере, положении и форме поверхностей и отверстий, до которых дотягивается щуп. Для некоторых вещей она подходит хуже.
- Очень мягкие или тонкие детали, которые прогибаются под усилием щупа.
- Тонкая текстура поверхности, которой место в профилометре.
- Малые отверстия меньше самого малого наконечника щупа, для которых нужен оптический метод.
- Внутренние элементы, до которых щуп не дотягивается.
Точность машины должна быть лучше проверяемого допуска. Обычное правило состоит в том, что неопределённость измерения должна быть долей допуска, часто от четверти до десятой части. Допуск плоскостности 0.01 mm требует машины и установки, способных различать несколько тысячных долей миллиметра. Предприятие с универсальной CMM может хорошо контролировать 0.05 mm, но может не подходить для аттестации 0.01 mm.
Температура и время
Металл меняет размеры с температурой. Размеры определяют при 20 градусах C, и алюминиевая деталь меняется примерно на 23 um на метр при каждом градусе изменения температуры. Деталь, тёплая после станка или холодная от пола цеха, измеряется иначе, чем та же деталь при 20 градусах.
Для жёсткой работы деталь должна выстоять в измерительном помещении до достижения его температуры, а само помещение должно быть термостатировано. Протокол CMM, в котором указаны температура помещения и время выдержки, надёжнее того, где их нет.
Напряжения это второе перемещение. Деталь, плоская по завершении обработки, может сместиться после освобождения из закрепления или после суток лежания, потому что высвобождаются внутренние напряжения. Протокол плоскостности это измерение в определённый момент, и на чертеже нужно сказать, в какой: до покрытия, после покрытия, после снятия напряжений, после окончательной обработки.
Что содержит хороший протокол
Полезный протокол контроля краток и полон. В нём должны быть:
- Номер детали, ревизия, серийный номер или партия и дата.
- Машина, размер щупа, программное обеспечение и температура измерения.
- Таблица по каждому размеру: номинал, допуск, фактическое значение, отклонение и годен или негоден.
- Плоскостность и другие результаты по форме с числом точек и методом подгонки.
- Схема баз, чтобы второй контролёр мог воспроизвести результат.
- Фамилия контролёра и статус калибровки оборудования.
График карты плоскостности, цветное изображение высоких и низких зон, полезен для большой плиты, потому что показывает, прогнута ли поверхность, скручена или имеет местную впадину. Он также показывает, где снимать материал, когда деталь нужно переделать.
Первый образец или полный контроль
Отчётность входит в цену. Три распространённых уровня:
- Первый образец. Все размеры чертежа на первой детали, с полным протоколом.
- Выборка. Некоторое число деталей из партии, измеренных по ключевым размерам.
- Полный. Каждая деталь, измеренная по определённым элементам.
Первый образец сложной детали может занять часы на машине. Полный протокол на каждое изделие заказа из десяти деталей умножает это время. Согласование уровня в RFQ позволяет избежать сюрприза при расчёте. Если покупателю нужны критичные размеры на каждой детали, а остальные по выборке, на чертеже следует отметить критичные элементы.
Базы и как они меняют ответ
Протокол сопоставим только в том случае, если указана схема баз. Плоскостности сама по себе база не нужна, а положению и параллельности нужна. Расположение отверстий, измеренное от базы на не той поверхности, даёт иное число, чем измеренное от предполагаемой. На чертеже должна быть полная схема баз, а установка на предприятии должна ей следовать.
Если у детали есть уплотнительная и монтажная поверхности, порядок баз может иметь значение. Спросите предприятие, как оно базирует деталь на CMM, и убедитесь, что это соответствует тому, как деталь используется. О влиянии контроля на стоимость деталей такого рода см. стоимость деталей камер и транспортировки пластин.
Что написать в RFQ
- Требования к плоскостности, параллельности и положению со схемой баз.
- Этап измерения: до или после покрытия, до или после снятия напряжений.
- Уровень протокола: первый образец, выборка или полный.
- Нужна ли карта плоскостности.
- Температура помещения и время выдержки для жёстких допусков.
- Принимает ли покупатель протокол CMM самого предприятия или ему нужен протокол третьей стороны.
Частые проблемы с протоколами
Большинство споров по протоколу CMM возникает по небольшому набору причин.
- Слишком мало точек. Значение плоскостности по горстке точек может выглядеть хорошо на поверхности, которая плоской не является. Спросите число точек и их схему.
- Компенсация щупа. У наконечника щупа есть диаметр, и программа вводит поправку. Неверное значение наконечника даёт неверный размер на каждом отверстии.
- Другая схема баз. Если предприятие базирует деталь иначе, чем покупатель, числа положения расходятся, даже когда деталь та же.
- Измерено не на том этапе. Протокол до покрытия не описывает покрытую деталь, а протокол до снятия напряжений не описывает деталь после снятия напряжений.
- Округление. Заявленное отклонение 0.050 при пределе 0.05 на бумаге годно, а на практике как бросок монеты, потому что у самого измерения есть неопределённость.
У этого последнего пункта есть название. Когда измерение попадает вблизи предела, неопределённость решает, действительно ли деталь внутри допуска. Некоторые покупатели вводят защитную полосу: чтобы деталь была принята, она должна измеряться внутри предела за вычетом неопределённости. Если покупатель хочет такого правила принятия решения, оно должно быть указано в RFQ, а не применяться задним числом.
Протоколы третьей стороны
Некоторые заказчики требуют контроля в лаборатории, независимой от предприятия. Это отдельные затраты и отдельный срок, и деталь должна ехать с сохранённой чистотой. В RFQ нужно указать, для каких размеров требуется протокол третьей стороны и достаточно ли для остальных собственного протокола предприятия. Первый образец с протоколом третьей стороны и затем выборочный протокол это распространённый компромисс.
Следующий шаг
Отметьте поверхности, где плоскостность действительно важна, а остальные ослабьте. Затем отправьте чертёж и укажите уровень протокола. Он уйдёт не более чем трём предприятиям, которые уже делают такой класс деталей, и ответ придёт в течение 24 рабочих часов. О сравнении предприятий по возможностям контроля см. как аттестовать предприятие для работы с полупроводниками.
Часто задаваемые вопросы
Нужен ли полный протокол CMM на каждую деталь?
Обычно нет. Протокол первого образца охватывает все размеры, а план выборочного контроля остальное. Полный протокол на каждую деталь возможен, но добавляет время измерения на каждое изделие, поэтому запрашивайте его только когда он нужен детали.
Какую плоскостность предприятие реально выдерживает на большой плите?
Это зависит от размера, материала, состояния напряжений и закрепления. Несколько сотых долей миллиметра обычное дело для плиты умеренного размера со снятыми напряжениями, а более жёсткие значения на крупных деталях требуют процесса, построенного вокруг них. Спросите предприятие, что оно выдерживало на похожих деталях.
Равноценно ли значение плоскостности, полученное на поверочной плите индикатором, измерению на CMM?
Для простой плоской поверхности вполне может быть. CMM даёт измеренную плоскость с определённым числом точек и печатный протокол, который проще проверять. Какой способ принимается, нужно согласовать до изготовления первой детали.
Есть похожая деталь?
Отправьте чертёж. Мы подберём не более 3 предприятий, уже делающих детали для полупроводникового оборудования, и ответим в течение 24 рабочих часов.
Отправить мой RFQ