Guias / Processo
Relatórios de inspeção CMM para peças de câmara: como a planicidade é medida e o que pedir
11 de outubro de 2026
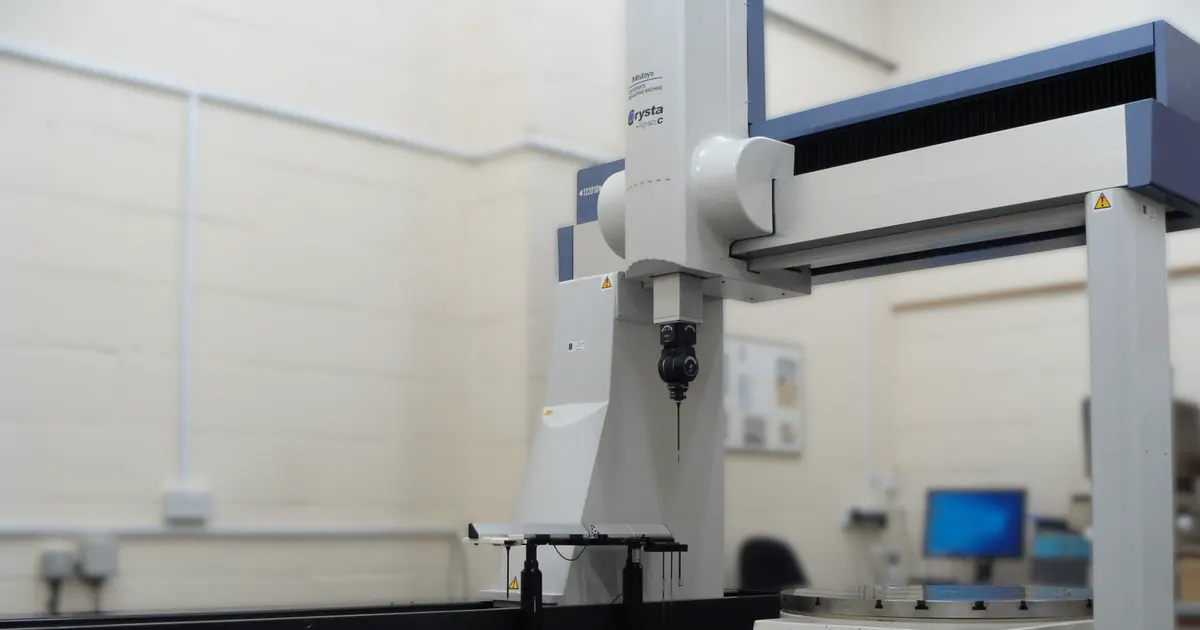
As peças de câmara são aceitas ou rejeitadas com base em um relatório. Uma oficina pode usinar uma boa peça e ainda perder o pedido se a medição não conseguir mostrá-lo. Este guia trata de como a planicidade e a posição são medidas em uma máquina de medição por coordenadas e do que solicitar para que o relatório responda às perguntas do comprador.
Uma máquina de medição por coordenadas, ou CMM, toca a peça com um apalpador em muitos pontos e calcula as dimensões a partir das coordenadas. É o modo padrão de inspecionar peças usinadas com geometria apertada.
O que significa planicidade
A planicidade é uma tolerância geométrica. Ela diz que todos os pontos de uma superfície ficam entre dois planos paralelos separados por uma distância definida. A medição ajusta um plano aos pontos coletados e informa a distância entre o ponto mais alto e o mais baixo em relação a esse plano. As regras vêm da ISO 1101 e da ASME Y14.5, e o desenho deve informar qual delas se aplica.
O resultado é tão bom quanto os pontos que o sustentam. Três pontos definem um plano, então a planicidade medida a partir de três pontos é zero. Uma face plana precisa ser amostrada em toda a sua área, com mais pontos perto das bordas e de qualquer lugar onde a peça possa empenar.
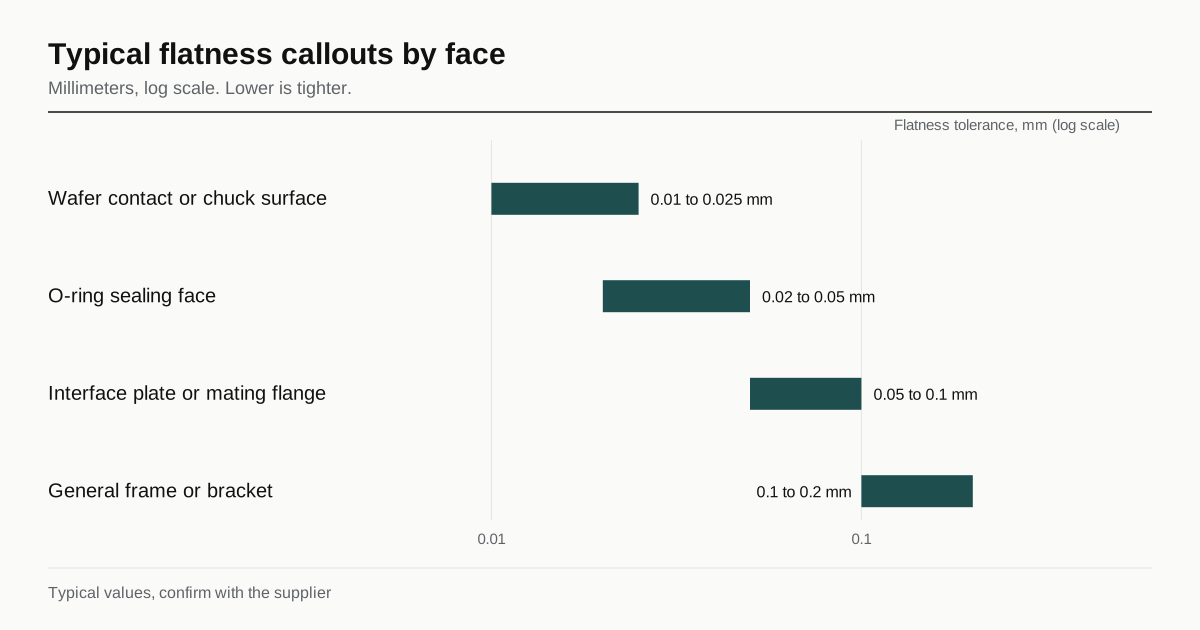
Indicações típicas de planicidade por face
As indicações são definidas pela função. Estas faixas são típicas para peças de câmara e não promessas, e o projeto prevalece sobre qualquer tabela.
| Face | Planicidade típica | Por quê |
|---|---|---|
| Superfície de contato com o wafer ou do chuck | 0.01 a 0.025 mm | O wafer se apoia nela, partículas e transferência de calor |
| Face de vedação de O-ring | 0.02 a 0.05 mm | A vedação precisa acompanhar a superfície |
| Placa de interface ou flange de acoplamento | 0.05 a 0.1 mm | Junta entre duas peças usinadas |
| Estrutura ou suporte em geral | 0.1 a 0.2 mm | Apenas ajuste |
Um valor mais apertado custa mais. A peça precisa ser fixada sem tensão, usinada em mais etapas e medida em mais pontos. Pedir uma planicidade apertada em uma face que não precisa dela é a forma mais comum de aumentar uma cotação sem benefício. O mesmo princípio vale para o acabamento, veja as regras de limpeza e acabamento.
O que a CMM mede bem e mal
Uma CMM é precisa em tamanho, posição e forma de faces e furos que o apalpador alcança. É menos adequada para algumas coisas.
- Peças muito macias ou finas, que se deformam sob a força do apalpador.
- Textura superficial fina, que pertence a um rugosímetro.
- Furos pequenos, abaixo da menor ponta de apalpador, que exigem um método óptico.
- Features internas que o apalpador não alcança.
A exatidão da máquina precisa ser melhor do que a tolerância verificada. Uma regra comum é que a incerteza de medição seja uma fração da tolerância, em geral de um quarto a um décimo. Uma tolerância de planicidade de 0.01 mm exige uma máquina e uma montagem capazes de resolver alguns milésimos de milímetro. Uma oficina com uma CMM de uso geral pode inspecionar bem 0.05 mm e talvez não seja o lugar certo para certificar 0.01 mm.
Temperatura e tempo
O metal se move com a temperatura. As dimensões são definidas a 20 graus C, e uma peça de alumínio varia cerca de 23 um por metro para cada grau de variação de temperatura. Uma peça quente da máquina ou fria do chão da oficina mede diferente da mesma peça a 20 graus.
Para trabalho apertado, a peça deve permanecer na sala de medição até atingir a temperatura da sala, e a própria sala deve ser controlada. Um relatório de CMM que informa a temperatura da sala e o tempo de estabilização é mais confiável do que um que não informa.
A tensão é o segundo movimento. Uma peça que está plana ao ser concluída pode se mover depois de solta da fixação ou depois de passar um dia parada, porque as tensões internas se liberam. Um relatório de planicidade é uma medição em um momento, e o desenho deve dizer qual: antes do revestimento, depois do revestimento, depois do alívio de tensões, depois da usinagem final.
O que um bom relatório contém
Um relatório de inspeção útil é curto e completo. Ele deve ter:
- Número da peça, revisão, número de série ou lote e data.
- Máquina, tamanho do apalpador, software e a temperatura de medição.
- Uma tabela de cada dimensão: nominal, tolerância, real, desvio e aprovado ou reprovado.
- Resultados de planicidade e outras formas, com o número de pontos e o método de ajuste.
- A montagem das referências, para que um segundo inspetor possa reproduzir o resultado.
- O nome do inspetor e o status de calibração do equipamento.
Um gráfico do mapa de planicidade, uma imagem colorida das áreas altas e baixas, é útil em uma chapa grande porque mostra se a superfície está arqueada, torcida ou com uma depressão local. Também mostra onde remover material quando a peça precisa de retrabalho.
Primeiro artigo ou inspeção completa
O relatório faz parte do preço. Três níveis comuns:
- Primeiro artigo. Todas as dimensões do desenho na primeira peça, com um relatório completo.
- Amostra. Um número de peças por lote medidas nas dimensões principais.
- Completa. Todas as peças medidas em features específicas.
Um primeiro artigo de uma peça complexa pode levar horas na máquina. Um relatório completo de cada unidade de um pedido de dez peças multiplica isso. Combinar o nível na RFQ evita surpresas na hora da cotação. Se o comprador precisa das dimensões críticas em todas as peças e do resto por amostragem, o desenho deve sinalizar as features críticas.
Referências e como elas mudam a resposta
Um relatório só é comparável se o esquema de referências estiver declarado. A planicidade em si não precisa de referência, mas a posição e o paralelismo precisam. Um padrão de furos medido em relação a uma referência na face errada dá um número diferente do medido em relação à face pretendida. O desenho deve trazer um esquema completo de referências, e a montagem da oficina deve segui-lo.
Quando uma peça tem uma face de vedação e uma face de fixação, a ordem das referências pode importar. Pergunte à oficina como ela posiciona a peça na CMM e veja se corresponde ao modo como a peça é usada. Para o efeito de custo da inspeção em peças desse tipo, veja custos de peças de câmara e de manuseio de wafers.
O que escrever na RFQ
- As indicações de planicidade, paralelismo e posição com o esquema de referências.
- A etapa da medição: antes ou depois do revestimento, antes ou depois do alívio de tensões.
- O nível do relatório: primeiro artigo, amostra ou completo.
- Se um mapa de planicidade é exigido.
- A temperatura da sala e o tempo de estabilização para tolerâncias apertadas.
- Se o comprador aceita o relatório de CMM da oficina ou precisa de um relatório de terceiros.
Problemas comuns com relatórios
A maioria das disputas sobre um relatório de CMM vem de uma lista curta de causas.
- Poucos pontos. Um valor de planicidade tirado de um punhado de pontos pode parecer bom em uma superfície que não é. Peça o número de pontos e o padrão.
- Compensação do apalpador. A ponta do apalpador tem um diâmetro, e o software o compensa. Um valor errado da ponta dá um tamanho errado em todos os furos.
- Um esquema de referências diferente. Se a oficina posiciona a peça de modo diferente do comprador, os números de posição divergem mesmo quando a peça é a mesma.
- Medido na etapa errada. Um relatório feito antes do revestimento não descreve a peça revestida, e um feito antes do alívio de tensões não descreve a peça aliviada.
- Arredondamento. Um desvio informado de 0.050 contra um limite de 0.05 é aprovado no papel e uma moeda ao ar na prática, já que a própria medição tem uma incerteza.
Esse último ponto tem um nome. Quando uma medição cai perto do limite, a incerteza decide se a peça está realmente dentro. Alguns compradores fixam uma banda de guarda, de modo que a peça precisa medir dentro do limite menos a incerteza para ser aceita. Se o comprador quer uma regra de decisão desse tipo, ela precisa estar declarada na RFQ e não ser aplicada depois.
Relatórios de terceiros
Alguns clientes exigem uma inspeção por um laboratório independente da oficina. É um custo separado e um prazo separado, e a peça precisa viajar com a limpeza intacta. A RFQ deve informar quais dimensões precisam de um relatório de terceiros e se o relatório da própria oficina basta para o resto. Um primeiro artigo com relatório de terceiros e um relatório por amostragem depois é um compromisso comum.
Próximo passo
Marque as faces em que a planicidade realmente importa e alivie o resto. Depois envie o desenho e informe o nível do relatório. Ele vai para até três oficinas que já fazem essa classe de peça, e a resposta vem em até 24 horas úteis. Para comparar oficinas quanto à capacidade de inspeção, veja qualificar uma oficina para trabalho em semicondutores.
Perguntas frequentes
Toda peça deve receber um relatório CMM completo?
Em geral não. Um relatório de primeiro artigo cobre todas as dimensões e um plano de amostragem cobre o resto. Um relatório completo em cada peça é possível, mas acrescenta tempo de medição a cada unidade, então peça-o só quando a peça precisar.
Que planicidade uma oficina realmente consegue manter em uma chapa grande?
Depende do tamanho, do material, do estado de tensões e da fixação. Alguns centésimos de milímetro são rotina em uma chapa com alívio de tensões de tamanho moderado, e valores mais apertados em peças grandes exigem um processo construído em torno deles. Pergunte à oficina o que ela já manteve em peças parecidas.
Um valor de planicidade de uma mesa de desempeno com relógio comparador é tão bom quanto uma CMM?
Para uma face plana simples pode ser suficiente. Uma CMM dá um plano medido com um número definido de pontos e um relatório impresso, o que é mais fácil de auditar. Qual dos dois é aceito deve ser combinado antes de a primeira peça ser feita.
Tem uma peça como esta?
Envie o desenho. Encaminhamos a até 3 oficinas que já fazem peças para equipamentos de semicondutores e respondemos em até 24 horas úteis.
Enviar minha RFQ