Hướng dẫn / Quy trình
Báo cáo kiểm tra CMM cho chi tiết buồng: đo độ phẳng thế nào và nên yêu cầu gì
11 tháng 10, 2026
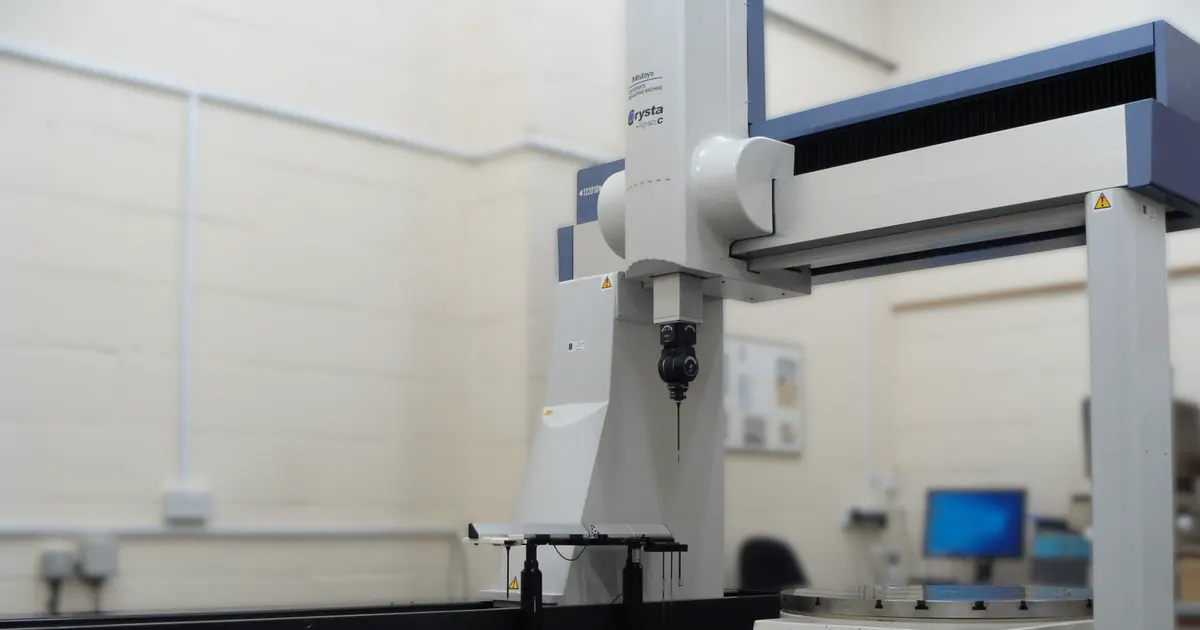
Chi tiết buồng được chấp nhận hoặc bị từ chối dựa trên một báo cáo. Một xưởng có thể gia công chi tiết tốt mà vẫn mất đơn hàng nếu phép đo không chứng minh được. Hướng dẫn này nói về cách đo độ phẳng và vị trí trên máy đo tọa độ, và nên yêu cầu gì để báo cáo trả lời được các câu hỏi của bên mua.
Máy đo tọa độ, gọi tắt là CMM, chạm đầu dò vào chi tiết tại nhiều điểm và tính các kích thước từ tọa độ. Đây là cách tiêu chuẩn để kiểm tra chi tiết gia công có hình học chặt.
Độ phẳng nghĩa là gì
Độ phẳng là một dung sai hình học. Nó nói rằng mọi điểm trên một bề mặt nằm giữa hai mặt phẳng song song cách nhau một khoảng đặt trước. Phép đo khớp một mặt phẳng với các điểm đã lấy và báo cáo khoảng cách giữa điểm cao nhất và thấp nhất so với mặt phẳng đó. Các quy tắc đến từ ISO 1101 và ASME Y14.5, và bản vẽ nên nêu cái nào áp dụng.
Kết quả chỉ tốt bằng các điểm phía sau nó. Ba điểm xác định một mặt phẳng, nên độ phẳng đo từ ba điểm bằng không. Một mặt phẳng phải được lấy mẫu trên toàn bộ diện tích, với nhiều điểm hơn gần các cạnh và những nơi chi tiết dễ bị cong.
Yêu cầu độ phẳng thông thường theo mặt
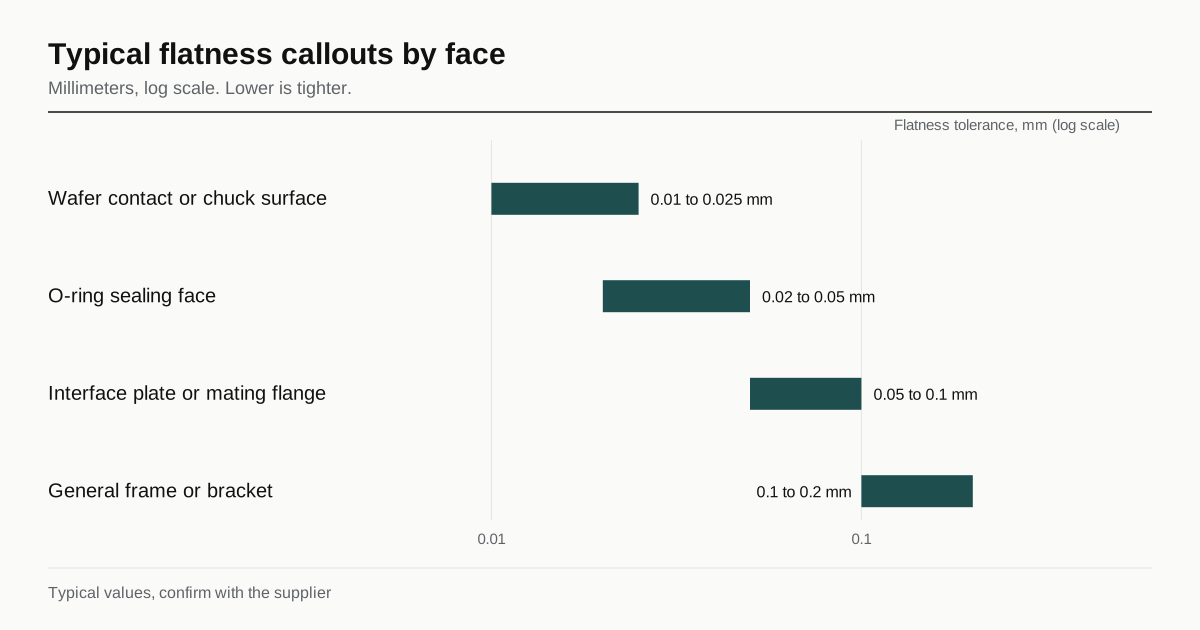
Yêu cầu được đặt theo chức năng. Các dải này là thông thường cho chi tiết buồng và không phải cam kết, và thiết kế luôn thắng mọi bảng.
| Mặt | Độ phẳng thông thường | Lý do |
|---|---|---|
| Mặt tiếp xúc wafer hoặc mâm kẹp | 0.01 to 0.025 mm | Wafer nằm trên nó, hạt và truyền nhiệt |
| Mặt làm kín O-ring | 0.02 to 0.05 mm | Gioăng phải bám theo bề mặt |
| Tấm giao diện hoặc mặt bích ghép | 0.05 to 0.1 mm | Mối nối giữa hai chi tiết gia công |
| Khung hoặc giá đỡ thông thường | 0.1 to 0.2 mm | Chỉ để lắp |
Giá trị chặt hơn tốn hơn. Chi tiết phải được gá không ứng suất, gia công nhiều giai đoạn hơn và đo tại nhiều điểm hơn. Đặt độ phẳng chặt trên một mặt không cần nó là cách phổ biến nhất để tăng báo giá mà không có lợi ích. Nguyên tắc tương tự áp dụng cho bề mặt, xem quy tắc độ sạch và bề mặt.
CMM đo tốt và đo kém ở đâu
CMM chính xác về kích thước, vị trí và hình dạng của các mặt và lỗ mà đầu dò chạm tới được. Nó kém phù hợp với một số thứ.
- Chi tiết rất mềm hoặc mỏng, bị võng dưới lực đầu dò.
- Kết cấu bề mặt mịn, thuộc về máy đo biên dạng.
- Lỗ nhỏ, dưới cỡ đầu dò nhỏ nhất, cần phương pháp quang học.
- Chi tiết bên trong mà đầu dò không chạm tới.
Độ chính xác của máy phải tốt hơn dung sai được kiểm tra. Quy tắc phổ biến là độ không đảm bảo đo nên là một phần nhỏ của dung sai, thường một phần tư đến một phần mười. Dung sai độ phẳng 0.01 mm cần máy và cách gá có thể phân giải vài phần nghìn milimét. Một xưởng có CMM đa dụng có thể kiểm tra 0.05 mm tốt và có thể không phải nơi thích hợp để chứng nhận 0.01 mm.
Nhiệt độ và thời gian
Kim loại thay đổi theo nhiệt độ. Kích thước được xác định ở 20 độ C, và một chi tiết nhôm thay đổi khoảng 23 um trên mét cho mỗi độ thay đổi nhiệt độ. Một chi tiết còn ấm từ máy hoặc từ sàn xưởng lạnh cho kết quả khác với cùng chi tiết ở 20 độ.
Với công việc chặt, chi tiết nên nằm trong phòng đo cho đến khi đạt nhiệt độ phòng, và bản thân phòng phải được kiểm soát. Một báo cáo CMM ghi nhiệt độ phòng và thời gian ổn nhiệt đáng tin hơn báo cáo không ghi.
Ứng suất là chuyển động thứ hai. Một chi tiết phẳng khi hoàn thiện có thể biến dạng sau khi nhả kẹp hoặc sau một ngày, vì ứng suất bên trong được giải phóng. Báo cáo độ phẳng là một phép đo tại một thời điểm, và bản vẽ nên nêu thời điểm đó: trước khi phủ, sau khi phủ, sau khử ứng suất, sau gia công cuối.
Một báo cáo tốt có gì
Một báo cáo kiểm tra hữu ích thì ngắn và đầy đủ. Nó nên có:
- Mã chi tiết, bản sửa đổi, số seri hoặc lô và ngày.
- Máy, cỡ đầu dò, phần mềm và nhiệt độ đo.
- Bảng từng kích thước: danh nghĩa, dung sai, thực tế, sai lệch và đạt hoặc không đạt.
- Độ phẳng và các kết quả hình dạng khác với số điểm và phương pháp khớp.
- Cách gá chuẩn, để người kiểm tra thứ hai có thể tái tạo kết quả.
- Tên người kiểm tra và tình trạng hiệu chuẩn của thiết bị.
Một bản đồ độ phẳng, hình ảnh màu các vùng cao và thấp, hữu ích với tấm lớn vì nó cho thấy bề mặt cong, xoắn hay có một chỗ lõm cục bộ. Nó cũng cho thấy chỗ cần lấy bớt vật liệu khi chi tiết cần làm lại.
Mẫu đầu tiên hay kiểm tra toàn bộ
Báo cáo là một phần của giá. Ba mức phổ biến:
- Mẫu đầu tiên. Mọi kích thước trên bản vẽ ở chi tiết đầu tiên, với báo cáo đầy đủ.
- Lấy mẫu. Một số chi tiết mỗi lô được đo ở các kích thước chính.
- Toàn bộ. Mọi chi tiết được đo ở các đặc điểm cụ thể.
Một mẫu đầu tiên cho chi tiết phức tạp có thể mất nhiều giờ trên máy. Báo cáo đầy đủ cho từng chi tiết của đơn mười chi tiết nhân lên con số đó. Thống nhất mức trong RFQ tránh bất ngờ khi báo giá. Nếu bên mua cần các kích thước quan trọng trên mọi chi tiết và phần còn lại lấy mẫu, bản vẽ nên đánh dấu các đặc điểm quan trọng.
Chuẩn và cách chúng thay đổi đáp án
Một báo cáo chỉ so sánh được nếu hệ chuẩn được nêu. Độ phẳng tự nó không cần chuẩn, nhưng vị trí và độ song song thì cần. Một mẫu lỗ đo theo chuẩn trên mặt sai cho con số khác với đo theo mặt dự định. Bản vẽ nên mang hệ chuẩn đầy đủ, và cách gá của xưởng nên theo đó.
Khi chi tiết có mặt làm kín và mặt lắp, thứ tự các chuẩn có thể quan trọng. Hãy hỏi xưởng định vị chi tiết trên CMM thế nào, và xem nó có khớp với cách chi tiết được sử dụng. Về ảnh hưởng chi phí của kiểm tra đối với chi tiết loại này, xem chi phí chi tiết buồng và xử lý wafer.
Nên ghi gì trong RFQ
- Các yêu cầu độ phẳng, độ song song và vị trí kèm hệ chuẩn.
- Giai đoạn đo: trước hay sau khi phủ, trước hay sau khử ứng suất.
- Mức báo cáo: mẫu đầu tiên, lấy mẫu hay toàn bộ.
- Có yêu cầu bản đồ độ phẳng không.
- Nhiệt độ phòng và yêu cầu ổn nhiệt cho dung sai chặt.
- Bên mua có chấp nhận báo cáo CMM của xưởng hay cần báo cáo của bên thứ ba.
Các vấn đề thường gặp với báo cáo
Hầu hết tranh chấp về báo cáo CMM đến từ một danh sách ngắn nguyên nhân.
- Quá ít điểm. Số liệu độ phẳng từ vài điểm có thể trông tốt trên một bề mặt không tốt. Hãy hỏi số điểm và mẫu điểm.
- Bù đầu dò. Đầu dò có đường kính, và phần mềm bù cho nó. Giá trị đầu dò sai cho kích thước sai trên mọi lỗ.
- Hệ chuẩn khác. Nếu xưởng định vị chi tiết khác với bên mua, các con số vị trí không khớp dù chi tiết là một.
- Đo sai giai đoạn. Báo cáo lấy trước khi phủ không mô tả chi tiết đã phủ, và báo cáo lấy trước khi khử ứng suất không mô tả chi tiết đã khử.
- Làm tròn. Sai lệch báo cáo 0.050 so với giới hạn 0.05 là đạt trên giấy và là đồng xu tung trong thực tế, vì bản thân phép đo có độ không đảm bảo.
Điểm cuối cùng đó có tên. Khi một phép đo rơi gần giới hạn, độ không đảm bảo quyết định chi tiết có thực sự nằm trong hay không. Một số bên mua đặt dải bảo vệ, để chi tiết phải đo trong giới hạn trừ độ không đảm bảo mới được chấp nhận. Nếu bên mua muốn một quy tắc quyết định như vậy, nó phải được nêu trong RFQ chứ không áp dụng sau đó.
Báo cáo của bên thứ ba
Một số khách hàng yêu cầu kiểm tra bởi phòng thí nghiệm độc lập với xưởng. Đó là chi phí riêng và thời gian giao riêng, và chi tiết phải đi cùng mà vẫn giữ độ sạch. RFQ nên nêu kích thước nào cần báo cáo bên thứ ba, và báo cáo của chính xưởng có đủ cho phần còn lại không. Mẫu đầu tiên có báo cáo bên thứ ba và báo cáo lấy mẫu sau đó là thỏa hiệp phổ biến.
Bước tiếp theo
Hãy đánh dấu các mặt mà độ phẳng thực sự quan trọng và nới phần còn lại. Sau đó gửi bản vẽ và nêu mức báo cáo. Nó đến tối đa ba xưởng đã làm nhóm chi tiết này, và phản hồi trong vòng 24 giờ làm việc. Về cách so sánh các xưởng về năng lực kiểm tra, xem đánh giá một xưởng gia công cho công việc bán dẫn.
Câu hỏi thường gặp
Mọi chi tiết có nên có báo cáo CMM đầy đủ không?
Thường là không. Báo cáo mẫu đầu tiên bao gồm mọi kích thước và kế hoạch lấy mẫu bao gồm phần còn lại. Báo cáo đầy đủ cho mọi chi tiết là có thể nhưng thêm thời gian đo cho từng chi tiết, nên chỉ yêu cầu khi chi tiết cần.
Xưởng thực sự giữ được độ phẳng bao nhiêu trên một tấm lớn?
Tùy kích thước, vật liệu, trạng thái ứng suất và cách kẹp. Vài phần trăm milimét là thường lệ trên tấm đã khử ứng suất cỡ vừa, và giá trị chặt hơn trên chi tiết lớn cần một quy trình xây dựng quanh nó. Hãy hỏi xưởng họ đã giữ được gì trên chi tiết tương tự.
Giá trị độ phẳng từ bàn máp và đồng hồ so có tốt như CMM không?
Với một mặt phẳng đơn giản thì có thể ổn. CMM cho một mặt phẳng đo được với số điểm xác định và báo cáo in ra, dễ đánh giá hơn. Cách nào được chấp nhận nên được chốt trước khi làm chi tiết đầu tiên.
Có chi tiết tương tự?
Gửi bản vẽ. Chúng tôi kết nối với tối đa 3 xưởng đã làm chi tiết thiết bị bán dẫn và phản hồi trong vòng 24 giờ làm việc.
Gửi RFQ của tôi