Guide / Processi
Rapporti di ispezione CMM per pezzi di camera: come si misura la planarità e cosa chiedere
11 ottobre 2026
I pezzi di camera vengono accettati o respinti sulla base di un rapporto. Un’officina può lavorare un buon pezzo e perdere comunque l’ordine se la misura non riesce a dimostrarlo. Questa guida spiega come si misurano planarità e posizione su una macchina di misura a coordinate, e cosa richiedere perché il rapporto risponda alle domande dell’acquirente.
Una macchina di misura a coordinate, o CMM, tocca il pezzo con un tastatore in molti punti e calcola le dimensioni dalle coordinate. È il metodo standard per ispezionare pezzi lavorati con geometria stretta.
Cosa significa planarità
La planarità è una tolleranza geometrica. Dice che ogni punto di una superficie giace tra due piani paralleli a una distanza data. La misura adatta un piano ai punti rilevati e riporta la distanza tra il punto più alto e il più basso rispetto a quel piano. Le regole derivano da ISO 1101 e ASME Y14.5, e il disegno deve indicare quale si applica.
Il risultato vale quanto i punti che lo sostengono. Tre punti definiscono un piano, quindi una planarità misurata da tre punti è zero. Una superficie piana va campionata su tutta la sua area, con più punti vicino ai bordi e nei punti in cui il pezzo può imbarcarsi.
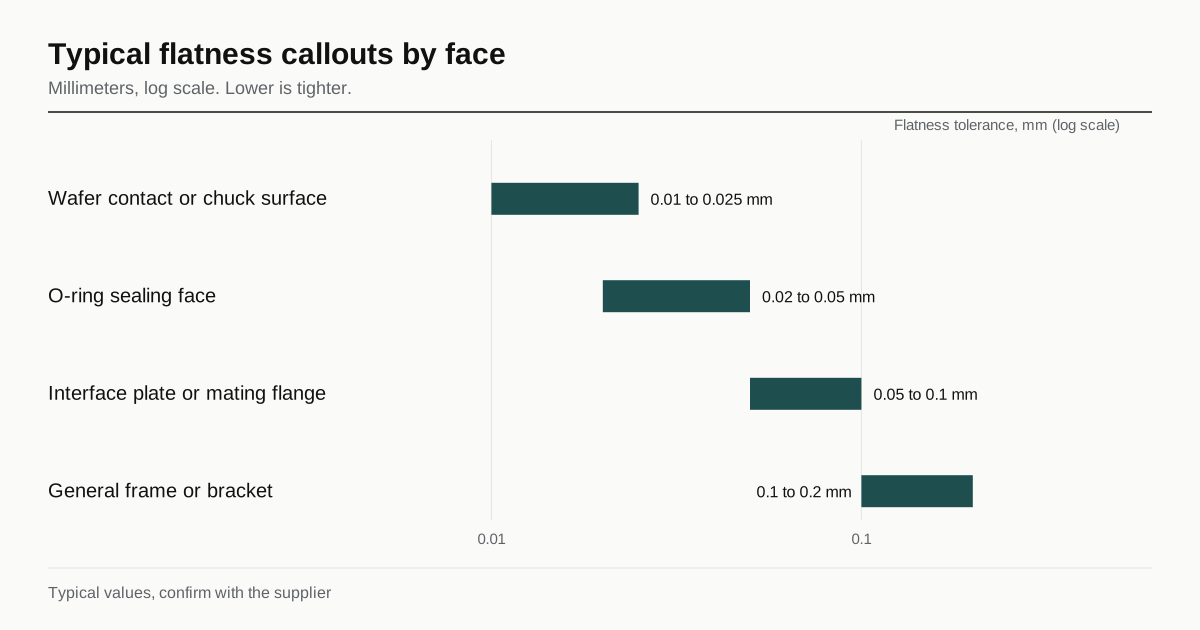
Indicazioni tipiche di planarità per superficie
Le indicazioni sono fissate dalla funzione. Questi intervalli sono tipici per pezzi di camera e non sono promesse, e il progetto prevale su qualsiasi tabella.
| Superficie | Planarità tipica | Perché |
|---|---|---|
| Superficie di contatto del wafer o del chuck | 0.01 a 0.025 mm | Il wafer vi poggia, particelle e trasferimento di calore |
| Superficie di tenuta dell’O-ring | 0.02 a 0.05 mm | La guarnizione deve seguire la superficie |
| Piastra di interfaccia o flangia di accoppiamento | 0.05 a 0.1 mm | Giunzione tra due pezzi lavorati |
| Telaio o staffa generica | 0.1 a 0.2 mm | Solo accoppiamento |
Un valore più stretto costa di più. Il pezzo va staffato senza tensioni, lavorato in più fasi e misurato in più punti. Indicare una planarità stretta su una superficie che non ne ha bisogno è il modo più comune per far salire un’offerta senza alcun beneficio. Lo stesso principio vale per la finitura, vedere le regole su pulizia e finitura.
Cosa la CMM misura bene e male
Una CMM è accurata su dimensione, posizione e forma di superfici e fori che il tastatore può raggiungere. È meno adatta ad alcune cose.
- Pezzi molto morbidi o sottili, che si flettono sotto la forza del tastatore.
- Texture superficiale fine, che spetta a un profilometro.
- Piccoli fori, sotto la punta di tastatore più piccola, che richiedono un metodo ottico.
- Caratteristiche interne che il tastatore non può raggiungere.
L’accuratezza della macchina deve essere migliore della tolleranza controllata. Una regola comune è che l’incertezza di misura sia una frazione della tolleranza, spesso da un quarto a un decimo. Una tolleranza di planarità di 0.01 mm richiede una macchina e un setup in grado di risolvere pochi millesimi di millimetro. Un’officina con una CMM generica può ispezionare bene 0.05 mm e non essere il posto giusto per certificare 0.01 mm.
Temperatura e tempo
Il metallo si muove con la temperatura. Le dimensioni sono definite a 20 gradi C, e un pezzo in alluminio varia di circa 23 um per metro per ogni grado di variazione di temperatura. Un pezzo caldo di macchina o freddo dal pavimento dell’officina si legge diversamente dallo stesso pezzo a 20 gradi.
Per lavori stretti, il pezzo deve restare nella sala di misura finché raggiunge la temperatura della sala, e la sala stessa deve essere controllata. Un rapporto CMM che riporta la temperatura della sala e il tempo di stabilizzazione è più affidabile di uno che non lo fa.
La tensione è il secondo movimento. Un pezzo piano a fine lavorazione può muoversi dopo lo sbloccaggio o dopo un giorno di attesa, perché le tensioni interne si rilasciano. Un rapporto di planarità è una misura in un dato momento, e il disegno deve dire quale: prima del rivestimento, dopo il rivestimento, dopo la distensione, dopo la lavorazione finale.
Cosa contiene un buon rapporto
Un rapporto di ispezione utile è breve e completo. Dovrebbe avere:
- Numero del pezzo, revisione, numero di serie o lotto e data.
- Macchina, dimensione del tastatore, software e temperatura di misura.
- Una tabella di ogni quota: nominale, tolleranza, effettiva, scostamento ed esito conforme o non conforme.
- Risultati di planarità e di altre forme con il numero di punti e il metodo di adattamento.
- Il setup dei riferimenti, in modo che un secondo ispettore possa riprodurre il risultato.
- Il nome dell’ispettore e lo stato di taratura dell’attrezzatura.
Un grafico della mappa di planarità, un’immagine a colori delle zone alte e basse, è utile per una piastra grande perché mostra se la superficie è imbarcata, svergolata o ha un avvallamento locale. Mostra anche dove asportare materiale quando un pezzo richiede rilavorazione.
Primo articolo o ispezione completa
Il rapporto fa parte del prezzo. Tre livelli comuni:
- Primo articolo. Ogni quota del disegno sul primo pezzo, con un rapporto completo.
- Campione. Un certo numero di pezzi per lotto misurati sulle quote chiave.
- Completa. Ogni pezzo misurato su caratteristiche specifiche.
Un primo articolo per un pezzo complesso può richiedere ore di macchina. Un rapporto completo su ogni unità di un ordine da dieci pezzi lo moltiplica. Concordare il livello nella richiesta evita una sorpresa al momento dell’offerta. Se l’acquirente ha bisogno delle quote critiche su ogni pezzo e del resto a campione, il disegno deve segnalare le caratteristiche critiche.
Riferimenti e come cambiano la risposta
Un rapporto è confrontabile solo se lo schema dei riferimenti è dichiarato. La planarità in sé non richiede un riferimento, ma posizione e parallelismo sì. Una serie di fori misurata rispetto a un riferimento sulla faccia sbagliata dà un numero diverso da quello rispetto alla faccia prevista. Il disegno deve riportare uno schema di riferimenti completo, e il setup dell’officina deve seguirlo.
Quando un pezzo ha una superficie di tenuta e una superficie di montaggio, l’ordine dei riferimenti può contare. Chieda all’officina come posiziona il pezzo sulla CMM, e verifichi che corrisponda al modo in cui il pezzo viene usato. Per l’effetto dell’ispezione sul costo dei pezzi di questo tipo, vedere costi dei pezzi di camera e di movimentazione wafer.
Cosa scrivere nella richiesta
- Le indicazioni di planarità, parallelismo e posizione con lo schema dei riferimenti.
- La fase di misura: prima o dopo il rivestimento, prima o dopo la distensione.
- Il livello di rapporto: primo articolo, campione o completo.
- Se è richiesta una mappa di planarità.
- La temperatura della sala e la stabilizzazione richieste per tolleranze strette.
- Se l’acquirente accetta il rapporto CMM dell’officina o richiede un rapporto di terza parte.
Problemi comuni dei rapporti
La maggior parte delle controversie su un rapporto CMM deriva da un breve elenco di cause.
- Troppo pochi punti. Una cifra di planarità ricavata da una manciata di punti può sembrare buona su una superficie che non lo è. Chieda il numero di punti e lo schema.
- Compensazione del tastatore. La punta del tastatore ha un diametro, e il software lo compensa. Un valore di punta sbagliato dà una dimensione sbagliata su ogni foro.
- Uno schema di riferimenti diverso. Se l’officina posiziona il pezzo diversamente dall’acquirente, i numeri di posizione non concordano anche se il pezzo è lo stesso.
- Misurato nella fase sbagliata. Un rapporto preso prima del rivestimento non descrive il pezzo rivestito, e uno preso prima della distensione non descrive il pezzo disteso.
- Arrotondamento. Uno scostamento riportato di 0.050 contro un limite di 0.05 è conforme sulla carta e una scommessa in pratica, perché la misura stessa ha un’incertezza.
Quest’ultimo punto ha un nome. Quando una misura cade vicino al limite, è l’incertezza a decidere se il pezzo è davvero dentro. Alcuni acquirenti fissano una banda di guardia, per cui un pezzo deve misurare entro il limite meno l’incertezza per essere accettato. Se l’acquirente vuole una regola di decisione di questo tipo, deve essere dichiarata nella richiesta e non applicata dopo.
Rapporti di terza parte
Alcuni clienti richiedono un’ispezione da parte di un laboratorio indipendente dall’officina. È un costo e un tempo separati, e il pezzo deve viaggiare con la sua pulizia intatta. La richiesta deve indicare quali quote richiedono un rapporto di terza parte e se il rapporto dell’officina basta per il resto. Un primo articolo con rapporto di terza parte e poi un rapporto a campione è un compromesso comune.
Passo successivo
Contrassegni le superfici in cui la planarità conta davvero e allenti il resto. Poi invii il disegno e indichi il livello di rapporto. Va a un massimo di tre officine che già lavorano questa classe di pezzi, e una risposta arriva entro 24 ore lavorative. Per confrontare le officine sulla capacità di ispezione, vedere qualificare un’officina per lavori per semiconduttori.
Domande frequenti
Ogni pezzo deve avere un rapporto CMM completo?
Di solito no. Un rapporto di primo articolo copre ogni quota e un piano di campionamento copre il resto. Un rapporto completo per ogni pezzo è possibile ma aggiunge tempo di misura a ogni unità, quindi lo chieda solo quando il pezzo ne ha bisogno.
Quale planarità può davvero mantenere un’officina su una piastra grande?
Dipende da dimensione, materiale, stato di tensioni e staffaggio. Alcuni centesimi di millimetro sono routine su una piastra distesa di dimensioni moderate, e valori più stretti su pezzi grandi richiedono un processo costruito attorno ad essi. Chieda all’officina cosa ha mantenuto su pezzi simili.
Un valore di planarità ottenuto con piano di riscontro e comparatore vale quanto una CMM?
Per una semplice superficie piana può andare bene. Una CMM dà un piano misurato con un numero di punti definito e un rapporto stampato, più facile da sottoporre ad audit. Quale dei due sia accettato va stabilito prima di realizzare il primo pezzo.
Ha un pezzo come questo?
Invii il disegno. Lo abbiniamo a un massimo di 3 officine che già lavorano pezzi per apparecchiature per semiconduttori e rispondiamo entro 24 ore lavorative.
Invia la mia richiesta