ガイド / プロセス
チャンバー部品のCMM検査成績書:平面度の測り方と依頼すべき内容
2026年10月11日
チャンバー部品は、成績書によって合格か不合格かが決まります。加工会社は良い部品を加工しても、測定でそれを示せなければ、注文を失うことがあります。このガイドでは、三次元測定機での平面度と位置の測り方と、成績書がバイヤーの疑問に答えるために何を依頼すべきかを説明します。
三次元測定機、つまりCMMは、プローブで部品の多くの点に触れ、座標から寸法を計算します。形状が厳しい機械加工部品を検査する標準的な方法です。
平面度とは
平面度は幾何公差です。表面のすべての点が、一定の距離だけ離れた2つの平行な平面の間にあることを示します。測定では、取得した点に平面を当てはめ、その平面からの最高点と最低点の距離を報告します。規則はISO 1101とASME Y14.5に由来し、図面にはどちらを適用するかを明記する必要があります。
結果の信頼性は、その裏にある点の数に依存します。平面は3点で決まるので、3点から測った平面度はゼロです。平らな面は、全域でサンプリングする必要があり、エッジの近くや、部品が反りやすい場所では点を多くします。
面ごとの一般的な平面度の指定
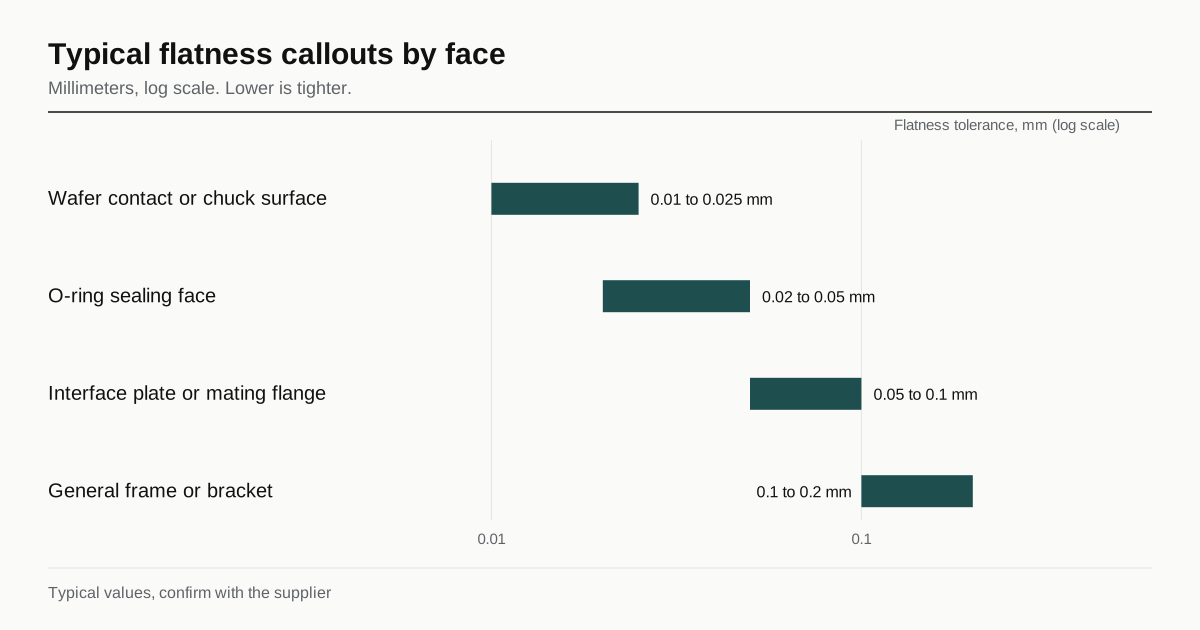
指定は機能によって決まります。これらの範囲はチャンバー部品で一般的なもので、約束ではなく、設計がどの表より優先されます。
| 面 | 一般的な平面度 | 理由 |
|---|---|---|
| ウェーハ接触面またはチャック面 | 0.01〜0.025 mm | ウェーハが載り、パーティクルと熱伝達に関わる |
| Oリングのシール面 | 0.02〜0.05 mm | シールが表面に追従する必要がある |
| インターフェースプレートまたは相手フランジ | 0.05〜0.1 mm | 2つの機械加工部品の間の接合部 |
| 一般的なフレームまたはブラケット | 0.1〜0.2 mm | はめあいのみ |
より厳しい値にはコストがかかります。部品は無応力で固定し、より多くの段階で加工し、より多くの点で測定する必要があります。必要のない面に厳しい平面度を指定することは、利益なく見積を上げる最もよくある方法です。同じ原則は仕上げにも当てはまります。清浄度と仕上げのルールをご覧ください。
CMMが得意なことと苦手なこと
CMMは、プローブが届く面と穴の、寸法、位置、形状を高精度で測ります。向いていないものもあります。
- 非常に柔らかい部品や薄い部品。 プローブの力でたわみます。
- 微細な表面テクスチャ。 粗さ計の領域です。
- 小さな穴。 最小のプローブ先端より小さく、光学的な方法が必要です。
- 内部の形状。 プローブが届きません。
装置の精度は、検査する公差よりも良くなければなりません。一般的な目安は、測定の不確かさが公差の何分の1か、多くは4分の1から10分の1であることです。0.01 mmの平面度の公差には、数千分の1ミリメートルを分解できる装置と段取りが必要です。汎用のCMMを持つ加工会社は0.05 mmを十分に検査できますが、0.01 mmを保証する場としては適さないことがあります。
温度と時間
金属は温度で動きます。寸法は20度Cで定義され、アルミの部品は温度が1度変わるごとに、1 mあたり約23 umだけ変化します。機械から出たばかりで温かい部品や、寒い工場の床にある部品は、20度のときと同じ部品でも、異なる値を示します。
厳しい作業では、部品を測定室に置いて室温になるまで待ち、室内自体も管理する必要があります。室温と馴染ませた時間を記載したCMM成績書は、記載のないものよりも信頼できます。
応力は2つ目の動きです。仕上がった時点で平らな部品でも、クランプを外したあと、または1日置いたあとに、内部応力が解放されて動くことがあります。平面度の成績書は、ある時点の測定であり、図面にはそれがいつかを明記すべきです。コーティング前、コーティング後、応力除去後、最終加工後などです。
良い成績書に含まれるもの
有用な検査成績書は、短く、完全です。次のものが含まれる必要があります。
- 部品番号、改訂、シリアル番号またはロット、日付。
- 測定機、プローブのサイズ、ソフトウェア、測定温度。
- 各寸法の表:呼び寸法、公差、実測値、偏差、合否。
- 平面度とその他の形状の結果、点数、当てはめ方法。
- データムの段取り。第二の検査員が結果を再現できるように。
- 検査員の氏名と、装置の校正状況。
平面度マップ、つまり高い部分と低い部分を示すカラー図は、大きなプレートで有用です。表面が反っているのか、ねじれているのか、局所的にへこんでいるのかが分かるためです。また、手直しが必要なときに、どこを削るかも示します。
初品検査か全数検査か
成績書の作成は価格の一部です。一般的なレベルは3つです。
- 初品。 最初の部品で、図面のすべての寸法を、完全な成績書で報告します。
- 抜き取り。 ロットごとに一定数の部品を、主要な寸法で測定します。
- 全数。 すべての部品を、特定の形状で測定します。
複雑な部品の初品は、装置で何時間もかかることがあります。10個の注文で全数に完全な成績書を付けると、それが倍になります。見積の時点で驚かないよう、見積依頼でレベルを合意してください。バイヤーが重要な寸法は全数、残りは抜き取りを必要とする場合は、図面で重要な形状に印を付ける必要があります。
データムと、それが結果を変える仕組み
成績書は、データム体系が明記されていて初めて比較可能になります。平面度自体にデータムは不要ですが、位置と平行度には必要です。誤った面のデータムに対して測定した穴パターンは、意図した面に対して測定したものと異なる数値になります。図面には完全なデータム体系を記載し、加工会社の段取りもそれに従う必要があります。
部品にシール面と取り付け面がある場合、データムの順序が重要になることがあります。加工会社がCMM上で部品をどう位置決めするかを尋ね、それが部品の使われ方に合っていることを確認してください。この種の部品の検査のコスト面については、チャンバー部品とウェーハ搬送部品のコストをご覧ください。
見積依頼に書くこと
- データム体系を含む、平面度、平行度、位置の指定。
- 測定の段階:コーティング前か後か、応力除去の前か後か。
- 成績書のレベル:初品、抜き取り、全数。
- 平面度マップが必要かどうか。
- 厳しい公差の場合の、室温と馴染ませ時間の要求。
- バイヤーが加工会社自身のCMM成績書を受け入れるか、第三者の成績書が必要か。
成績書でよくある問題
CMM成績書をめぐる争いのほとんどは、短いリストの原因から生じます。
- 点が少なすぎる。 数点から出した平面度は、そうでない面でも良く見えることがあります。点数とパターンを依頼してください。
- プローブの補正。 プローブ先端には直径があり、ソフトウェアがそれを補正します。先端の値が誤っていると、すべての穴で誤ったサイズになります。
- 異なるデータム体系。 加工会社がバイヤーと異なる方法で部品を位置決めすると、同じ部品でも位置の数値が一致しません。
- 誤った段階での測定。 コーティング前に取った成績書はコーティング後の部品を表さず、応力除去前に取ったものは除去後の部品を表しません。
- 丸め。 0.05の限界に対して0.050と報告された偏差は、書類上は合格でも、測定自体に不確かさがあるため、実際にはコイントスです。
最後の点には名前があります。測定値が限界の近くに来たとき、実際に範囲内にあるかどうかを決めるのは不確かさです。バイヤーによっては、ガードバンドを設け、部品が限界から不確かさを引いた値の内側で測定されて初めて受け入れる場合があります。バイヤーがこの種の判定ルールを望むなら、あとから適用するのではなく、見積依頼に明記する必要があります。
第三者の成績書
顧客によっては、加工会社から独立した試験機関による検査を求めます。これは別のコストと別のリードタイムであり、部品は清浄度を保ったまま移動しなければなりません。見積依頼には、どの寸法に第三者の成績書が必要か、残りは加工会社自身の成績書で足りるかを明記してください。第三者の成績書付きの初品と、その後の抜き取りの成績書は、よくある妥協案です。
次のステップ
平面度が本当に重要な面に印を付け、残りは緩めてください。そのうえで図面を送って、成績書のレベルを明記してください。この種類の部品をすでに加工している最大3社に届き、24営業時間以内に返信があります。検査能力で加工会社を比べる方法は、半導体向けの加工会社の評価をご覧ください。
よくある質問
すべての部品に完全なCMM成績書を付けるべきですか
通常は不要です。初品検査成績書がすべての寸法をカバーし、抜き取り計画が残りをカバーします。全数に完全な成績書を付けることも可能ですが、1個ごとに測定時間が増えるため、部品が必要とする場合にのみ依頼してください。
大きなプレートで、加工会社が実際に保持できる平面度はどのくらいですか
サイズ、材料、応力の状態、クランプによります。応力除去した中程度のサイズのプレートでは、100分の数ミリメートル程度の数値は日常的で、大きな部品でより厳しい値にするには、それに合わせたプロセスが必要です。類似の部品で何を保持したかを、加工会社に尋ねてください。
定盤とダイヤルゲージで出した平面度は、CMMと同じように信頼できますか
単純な平らな面であれば十分なことがあります。CMMは、測定点数が定められた測定平面と、印刷された成績書を提供するため、監査しやすくなります。どちらを受け入れるかは、最初の部品を作る前に決めておくべきです。