Poradniki / Proces
Raporty z kontroli CMM części komór: jak mierzy się płaskość i o co prosić
11 października 2026
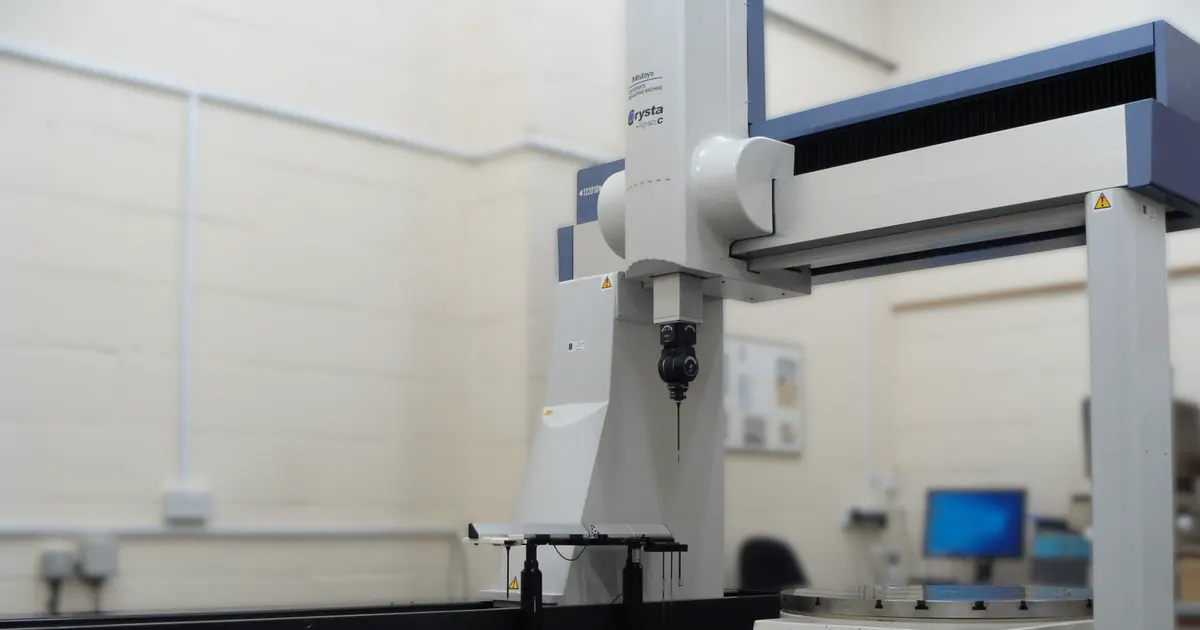
Części komór są przyjmowane lub odrzucane na podstawie raportu. Warsztat może wykonać dobrą część i mimo to stracić zamówienie, jeśli pomiar nie potrafi tego pokazać. Ten poradnik opisuje, jak mierzy się płaskość i położenie na współrzędnościowej maszynie pomiarowej oraz o co prosić, aby raport odpowiadał na pytania kupującego.
Współrzędnościowa maszyna pomiarowa, w skrócie CMM, dotyka część sondą w wielu punktach i oblicza wymiary ze współrzędnych. To standardowy sposób kontroli obrabianych części o ciasnej geometrii.
Co oznacza płaskość
Płaskość to tolerancja geometryczna. Mówi, że każdy punkt powierzchni leży między dwiema równoległymi płaszczyznami w określonej odległości. Pomiar dopasowuje płaszczyznę do pobranych punktów i podaje odległość między najwyższym a najniższym punktem od tej płaszczyzny. Zasady pochodzą z ISO 1101 i ASME Y14.5, a rysunek powinien wskazywać, która obowiązuje.
Wynik jest tylko tak dobry jak punkty, na których się opiera. Trzy punkty wyznaczają płaszczyznę, więc płaskość zmierzona z trzech punktów wynosi zero. Płaską powierzchnię trzeba próbkować na całej jej powierzchni, z większą liczbą punktów przy krawędziach i w miejscach, gdzie część może się wyginać.
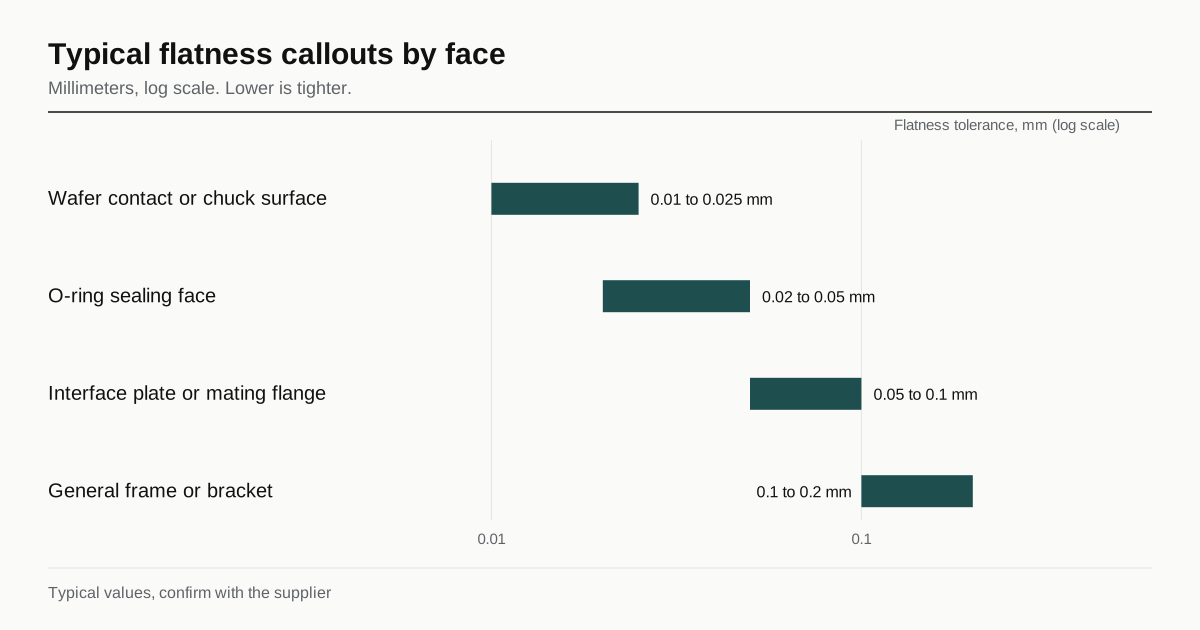
Typowe wymagania płaskości wg powierzchni
Wymagania wynikają z funkcji. Te zakresy są typowe dla części komór, nie są obietnicami, a projekt wygrywa z każdą tabelą.
| Powierzchnia | Typowa płaskość | Dlaczego |
|---|---|---|
| Powierzchnia styku z waflem lub uchwytu | 0.01 to 0.025 mm | Wafel na niej leży, cząstki i przenoszenie ciepła |
| Powierzchnia uszczelniająca O-ring | 0.02 to 0.05 mm | Uszczelka musi podążać za powierzchnią |
| Płyta interfejsu lub kołnierz współpracujący | 0.05 to 0.1 mm | Złącze dwóch obrabianych części |
| Ogólna rama lub wspornik | 0.1 to 0.2 mm | Tylko pasowanie |
Ciaśniejsza wartość kosztuje więcej. Część trzeba zamocować bez naprężeń, obrabiać w większej liczbie etapów i mierzyć w większej liczbie punktów. Wskazanie ciasnej płaskości na powierzchni, która jej nie potrzebuje, to najczęstszy sposób podniesienia wyceny bez korzyści. Ta sama zasada dotyczy wykończenia, zob. zasady czystości i wykończenia.
Co CMM mierzy dobrze, a co źle
CMM jest dokładna w pomiarze rozmiaru, położenia i kształtu powierzchni i otworów, do których sonda sięga. Gorzej nadaje się do kilku rzeczy.
- Bardzo miękkie lub cienkie części, które uginają się pod naciskiem sondy.
- Drobna faktura powierzchni, która należy do profilometru.
- Małe otwory, poniżej najmniejszej końcówki sondy, wymagające metody optycznej.
- Elementy wewnętrzne, do których sonda nie sięga.
Dokładność maszyny musi być lepsza niż sprawdzana tolerancja. Powszechna zasada mówi, że niepewność pomiaru powinna być ułamkiem tolerancji, często od jednej czwartej do jednej dziesiątej. Tolerancja płaskości 0.01 mm wymaga maszyny i ustawienia rozróżniających kilka tysięcznych milimetra. Warsztat z uniwersalną CMM może dobrze kontrolować 0.05 mm i nie być właściwym miejscem do certyfikacji 0.01 mm.
Temperatura i czas
Metal zmienia wymiary z temperaturą. Wymiary są definiowane w 20 stopniach C, a część aluminiowa zmienia się o około 23 um na metr na każdy stopień zmiany temperatury. Część ciepła po maszynie lub zimna z hali mierzy się inaczej niż ta sama część w 20 stopniach.
Przy ciasnych pracach część powinna odstać w pomieszczeniu pomiarowym, aż osiągnie jego temperaturę, a samo pomieszczenie musi być kontrolowane. Raport CMM podający temperaturę pomieszczenia i czas wygrzania jest bardziej wiarygodny niż ten, który ich nie podaje.
Naprężenia to drugi ruch. Część płaska po wykończeniu może się ruszyć po odpięciu lub po dniu leżenia, bo naprężenia wewnętrzne się uwalniają. Raport płaskości to pomiar w danej chwili, a rysunek powinien wskazywać, w której: przed powłoką, po powłoce, po odprężaniu, po obróbce końcowej.
Co zawiera dobry raport
Użyteczny raport z kontroli jest krótki i kompletny. Powinien zawierać:
- Numer części, rewizję, numer seryjny lub partię i datę.
- Maszynę, rozmiar sondy, oprogramowanie i temperaturę pomiaru.
- Tabelę każdego wymiaru: nominał, tolerancja, wartość rzeczywista, odchyłka i wynik pozytywny lub negatywny.
- Płaskość i inne wyniki kształtu z liczbą punktów i metodą dopasowania.
- Ustawienie baz, aby drugi kontroler mógł powtórzyć wynik.
- Nazwisko kontrolera i status kalibracji sprzętu.
Mapa płaskości, kolorowy obraz wysokich i niskich obszarów, jest użyteczna dla dużej płyty, bo pokazuje, czy powierzchnia jest wygięta, skręcona, czy ma lokalne zagłębienie. Pokazuje też, gdzie zdjąć materiał, gdy część wymaga poprawki.
Pierwsza sztuka czy pełna kontrola
Raportowanie jest częścią ceny. Trzy typowe poziomy:
- Pierwsza sztuka. Każdy wymiar z rysunku na pierwszej części, z pełnym raportem.
- Próbkowanie. Określona liczba części z partii mierzona w kluczowych wymiarach.
- Pełna. Każda część mierzona na wskazanych elementach.
Pierwsza sztuka złożonej części może zająć godziny na maszynie. Pełny raport dla każdej sztuki zamówienia na dziesięć części mnoży ten czas. Uzgodnienie poziomu w RFQ pozwala uniknąć niespodzianki przy wycenie. Jeśli kupujący potrzebuje wymiarów krytycznych na każdej części, a reszty z próbki, rysunek powinien oznaczać elementy krytyczne.
Bazy i jak zmieniają odpowiedź
Raport jest porównywalny tylko wtedy, gdy podano schemat baz. Sama płaskość nie potrzebuje bazy, ale położenie i równoległość tak. Układ otworów mierzony względem bazy na niewłaściwej powierzchni daje inną liczbę niż mierzony względem zamierzonej powierzchni. Rysunek powinien nieść pełny schemat baz, a ustawienie warsztatu powinno go odzwierciedlać.
Gdy część ma powierzchnię uszczelniającą i mocującą, kolejność baz może mieć znaczenie. Warto zapytać warsztat, jak lokalizuje część na CMM, i sprawdzić, czy odpowiada to sposobowi jej użycia. O wpływie kontroli na koszt takich części zob. koszty części komór i obsługi wafli.
Co wpisać w RFQ
- Wymagania płaskości, równoległości i położenia ze schematem baz.
- Etap pomiaru: przed czy po powłoce, przed czy po odprężaniu.
- Poziom raportu: pierwsza sztuka, próbkowanie lub pełny.
- Czy wymagana jest mapa płaskości.
- Temperaturę pomieszczenia i wymóg wygrzania dla ciasnych tolerancji.
- Czy kupujący akceptuje raport CMM warsztatu, czy potrzebuje raportu strony trzeciej.
Częste problemy z raportami
Większość sporów o raport CMM wynika z krótkiej listy przyczyn.
- Zbyt mało punktów. Wartość płaskości z kilku punktów może wyglądać dobrze na powierzchni, która dobra nie jest. Warto zapytać o liczbę punktów i ich rozkład.
- Kompensacja sondy. Końcówka sondy ma średnicę, a oprogramowanie ją kompensuje. Błędna wartość końcówki daje błędny rozmiar na każdym otworze.
- Inny schemat baz. Jeśli warsztat lokalizuje część inaczej niż kupujący, wartości położenia się nie zgadzają, nawet gdy część jest ta sama.
- Pomiar na złym etapie. Raport sprzed powłoki nie opisuje części powlekanej, a raport sprzed odprężania nie opisuje części odprężonej.
- Zaokrąglanie. Podana odchyłka 0.050 przy limicie 0.05 to wynik pozytywny na papierze i rzut monetą w praktyce, bo sam pomiar ma niepewność.
Ten ostatni punkt ma nazwę. Gdy pomiar wypada blisko limitu, niepewność decyduje, czy część naprawdę mieści się w granicach. Niektórzy kupujący ustalają pas ochronny, tak aby część musiała mierzyć się wewnątrz limitu pomniejszonego o niepewność, by była przyjęta. Jeśli kupujący chce takiej reguły decyzyjnej, musi ją podać w RFQ, a nie stosować po fakcie.
Raporty strony trzeciej
Niektórzy klienci wymagają kontroli przez laboratorium niezależne od warsztatu. To osobny koszt i osobny termin, a część musi podróżować z zachowaną czystością. RFQ powinno wskazywać, które wymiary wymagają raportu strony trzeciej i czy własny raport warsztatu wystarczy dla reszty. Pierwsza sztuka z raportem strony trzeciej i późniejszy raport próbkowania to częsty kompromis.
Następny krok
Należy oznaczyć powierzchnie, na których płaskość naprawdę ma znaczenie, a resztę poluzować. Potem wysłać rysunek i wskazać poziom raportu. Trafia do maksymalnie trzech warsztatów, które już wykonują tę klasę części, a odpowiedź przychodzi w ciągu 24 godzin roboczych. O porównywaniu warsztatów pod względem możliwości kontroli zob. kwalifikacja warsztatu do prac półprzewodnikowych.
Najczęstsze pytania
Czy każda część powinna mieć pełny raport CMM?
Zwykle nie. Raport pierwszej sztuki obejmuje każdy wymiar, a plan próbkowania resztę. Pełny raport dla każdej części jest możliwy, ale dodaje czas pomiaru do każdej sztuki, więc należy go żądać tylko wtedy, gdy część tego wymaga.
Jaką płaskość warsztat faktycznie utrzyma na dużej płycie?
To zależy od rozmiaru, materiału, stanu naprężeń i zamocowania. Kilka setnych milimetra jest rutyną na odprężonej płycie średniej wielkości, a ciaśniejsze wartości na dużych częściach wymagają procesu zbudowanego wokół nich. Warto zapytać warsztat, co utrzymał na podobnych częściach.
Czy wartość płaskości z płyty pomiarowej i czujnika jest tak dobra jak z CMM?
Dla prostej płaskiej powierzchni może wystarczyć. CMM daje zmierzoną płaszczyznę o określonej liczbie punktów i drukowany raport, który łatwiej audytować. To, która metoda jest akceptowana, należy ustalić przed wykonaniem pierwszej części.
Masz podobną część?
Proszę wysłać rysunek. Dopasujemy go do 3 warsztatów, które już wykonują części do urządzeń półprzewodnikowych, i odpowiemy w ciągu 24 godzin roboczych.
Wyślij moje RFQ