Guías / Procesos
Informes de inspección MMC para piezas de cámara: cómo se mide la planitud y qué pedir
11 de octubre de 2026
Las piezas de cámara se aceptan o se rechazan por un informe. Un taller puede mecanizar una buena pieza y aun así perder el pedido si la medición no puede demostrarlo. Esta guía explica cómo se miden la planitud y la posición en una máquina de medir por coordenadas, y qué pedir para que el informe responda a las preguntas del comprador.
Una máquina de medir por coordenadas, o MMC, toca la pieza con un palpador en muchos puntos y calcula las dimensiones a partir de las coordenadas. Es el método estándar de inspección de piezas mecanizadas con geometría estricta.
Qué significa planitud
La planitud es una tolerancia geométrica. Dice que todos los puntos de una superficie están entre dos planos paralelos separados una distancia dada. La medición ajusta un plano a los puntos tomados e informa de la distancia entre el punto más alto y el más bajo respecto a ese plano. Las reglas proceden de ISO 1101 y ASME Y14.5, y el plano debe indicar cuál se aplica.
El resultado es tan bueno como los puntos que lo respaldan. Tres puntos definen un plano, así que la planitud medida con tres puntos es cero. Una cara plana debe muestrearse en toda su área, con más puntos cerca de los bordes y de los lugares donde la pieza pueda combarse.
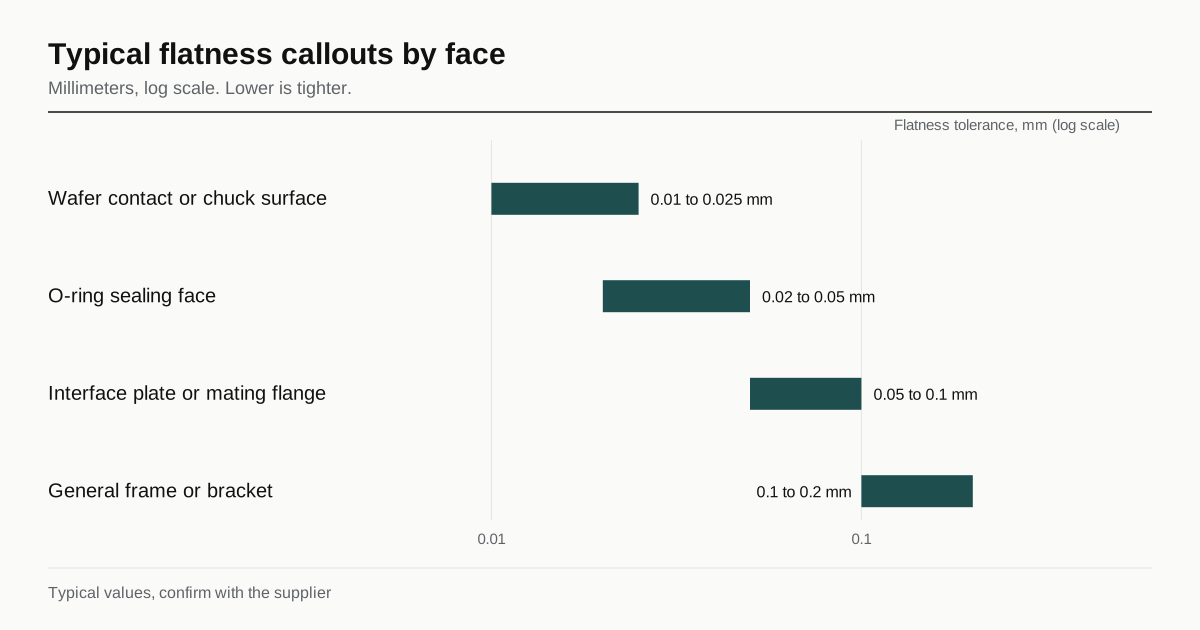
Indicaciones típicas de planitud por cara
Las indicaciones las fija la función. Estos rangos son típicos para piezas de cámara y no son promesas, y el diseño prevalece sobre cualquier tabla.
| Cara | Planitud típica | Por qué |
|---|---|---|
| Superficie de contacto con la oblea o del mandril | 0.01 a 0.025 mm | La oblea se apoya en ella, partículas y transferencia de calor |
| Cara de sellado de junta tórica | 0.02 a 0.05 mm | La junta debe seguir la superficie |
| Placa de interfaz o brida de unión | 0.05 a 0.1 mm | Unión entre dos piezas mecanizadas |
| Bastidor o soporte general | 0.1 a 0.2 mm | Solo ajuste |
Un valor más estricto cuesta más. La pieza debe sujetarse sin tensión, mecanizarse en más etapas y medirse en más puntos. Pedir una planitud estricta en una cara que no la necesita es la forma más común de subir una cotización sin beneficio. El mismo principio vale para el acabado, véanse las reglas de limpieza y acabado.
Qué mide bien y mal la MMC
Una MMC es precisa en tamaño, posición y forma de las caras y agujeros que su palpador puede alcanzar. Es menos adecuada para algunas cosas.
- Piezas muy blandas o finas, que se deforman bajo la fuerza del palpador.
- La textura fina de la superficie, que corresponde a un perfilómetro.
- Agujeros pequeños, por debajo de la punta de palpador más pequeña, que necesitan un método óptico.
- Características interiores que el palpador no puede alcanzar.
La precisión de la máquina debe ser mejor que la tolerancia que se comprueba. Una regla común es que la incertidumbre de medición sea una fracción de la tolerancia, a menudo de un cuarto a un décimo. Una tolerancia de planitud de 0.01 mm necesita una máquina y una configuración capaces de resolver unas milésimas de milímetro. Un taller con una MMC de uso general puede inspeccionar bien 0.05 mm y no ser el lugar adecuado para certificar 0.01 mm.
Temperatura y tiempo
El metal se mueve con la temperatura. Las dimensiones se definen a 20 grados C, y una pieza de aluminio cambia unos 23 um por metro por cada grado de variación de temperatura. Una pieza caliente al salir de la máquina o fría del suelo del taller se lee distinto que la misma pieza a 20 grados.
Para trabajo estricto, la pieza debe permanecer en la sala de medición hasta alcanzar la temperatura de la sala, y la propia sala debe estar controlada. Un informe MMC que indica la temperatura de la sala y el tiempo de estabilización es más fiable que uno que no lo hace.
La tensión es el segundo movimiento. Una pieza que está plana al terminar puede moverse tras liberarla de la sujeción o tras pasar un día, porque se liberan tensiones internas. Un informe de planitud es una medición en un momento, y el plano debe decir cuál: antes del recubrimiento, después del recubrimiento, después del alivio de tensiones, después del mecanizado final.
Qué contiene un buen informe
Un informe de inspección útil es corto y completo. Debe tener:
- Número de pieza, revisión, número de serie o lote y fecha.
- Máquina, tamaño del palpador, software y temperatura de medición.
- Una tabla de cada cota: nominal, tolerancia, real, desviación y conforme o no conforme.
- Resultados de planitud y otras formas con el número de puntos y el método de ajuste.
- La configuración de referencias, para que un segundo inspector pueda reproducir el resultado.
- El nombre del inspector y el estado de calibración del equipo.
Un gráfico del mapa de planitud, una imagen en color de las zonas altas y bajas, es útil en una placa grande porque muestra si la superficie está combada, alabeada o tiene un hundimiento local. También muestra dónde retirar material cuando una pieza necesita retrabajo.
Primer artículo o inspección completa
El informe forma parte del precio. Tres niveles comunes:
- Primer artículo. Todas las cotas del plano en la primera pieza, con un informe completo.
- Muestra. Un número de piezas por lote medidas en las cotas clave.
- Completa. Cada pieza medida en características concretas.
Un primer artículo para una pieza compleja puede llevar horas en la máquina. Un informe completo de cada unidad de un pedido de diez piezas multiplica eso. Acordar el nivel en la solicitud evita una sorpresa en la cotización. Si el comprador necesita las cotas críticas en cada pieza y el resto en una muestra, el plano debe señalar las características críticas.
Referencias y cómo cambian la respuesta
Un informe solo es comparable si se indica el esquema de referencias. La planitud en sí no necesita referencia, pero la posición y el paralelismo sí. Un patrón de agujeros medido respecto a una referencia en la cara equivocada da un número distinto que respecto a la cara prevista. El plano debe llevar un esquema de referencias completo, y la configuración del taller debe seguirlo.
Cuando una pieza tiene una cara de sellado y una cara de montaje, el orden de las referencias puede importar. Pregunte al taller cómo localiza la pieza en la MMC y compruebe que coincide con la forma en que se usa la pieza. Sobre el efecto de la inspección en el coste de piezas de este tipo, véase costes de piezas de cámara y de manipulación de obleas.
Qué escribir en la solicitud
- Las indicaciones de planitud, paralelismo y posición con el esquema de referencias.
- La etapa de medición: antes o después del recubrimiento, antes o después del alivio de tensiones.
- El nivel de informe: primer artículo, muestra o completo.
- Si se exige un mapa de planitud.
- La temperatura de la sala y la estabilización exigidas para tolerancias estrictas.
- Si el comprador acepta el informe MMC del taller o necesita un informe de un tercero.
Problemas comunes con los informes
La mayoría de las disputas sobre un informe MMC vienen de una lista corta de causas.
- Demasiado pocos puntos. Una cifra de planitud obtenida con un puñado de puntos puede parecer buena en una superficie que no lo es. Pida el número de puntos y el patrón.
- Compensación del palpador. La punta del palpador tiene un diámetro y el software lo compensa. Un valor de punta erróneo da un tamaño erróneo en cada taladro.
- Un esquema de referencias distinto. Si el taller localiza la pieza de forma distinta al comprador, los números de posición discrepan aunque la pieza sea la misma.
- Medido en la etapa equivocada. Un informe tomado antes del recubrimiento no describe la pieza recubierta, y uno tomado antes del alivio de tensiones no describe la pieza aliviada.
- Redondeo. Una desviación informada de 0.050 frente a un límite de 0.05 es conforme sobre el papel y una moneda al aire en la práctica, porque la propia medición tiene una incertidumbre.
Ese último punto tiene nombre. Cuando una medición cae cerca del límite, la incertidumbre decide si la pieza está realmente dentro. Algunos compradores fijan una banda de guarda, de modo que una pieza debe medir dentro del límite menos la incertidumbre para ser aceptada. Si el comprador quiere una regla de decisión de este tipo, debe constar en la solicitud y no aplicarse después.
Informes de terceros
Algunos clientes exigen una inspección por un laboratorio independiente del taller. Es un coste y un plazo distintos, y la pieza debe viajar con su limpieza intacta. La solicitud debe indicar qué cotas necesitan un informe de un tercero y si el informe del propio taller basta para el resto. Un primer artículo con informe de un tercero y un informe por muestreo después es un compromiso habitual.
Siguiente paso
Marque las caras donde la planitud importa de verdad y relaje el resto. Luego envíe el plano e indique el nivel de informe. Va a tres talleres como máximo que ya fabrican esta clase de pieza, y la respuesta llega en un plazo de 24 horas hábiles. Para comparar talleres en capacidad de inspección, véase cualificar un taller para trabajo de semiconductores.
Preguntas frecuentes
¿Debe cada pieza llevar un informe MMC completo?
Normalmente no. Un informe de primer artículo cubre todas las cotas y un plan de muestreo cubre el resto. Un informe completo de cada pieza es posible pero añade tiempo de medición a cada unidad, así que pídalo solo cuando la pieza lo necesite.
¿Qué planitud puede mantener realmente un taller en una placa grande?
Depende del tamaño, el material, el estado de tensiones y la sujeción. Unas centésimas de milímetro son habituales en una placa de tamaño moderado con alivio de tensiones, y valores más estrictos en piezas grandes exigen un proceso construido en torno a ellos. Pregunte al taller qué ha mantenido en piezas similares.
¿Un valor de planitud con mármol y comparador es tan bueno como una MMC?
Para una cara plana simple puede estar bien. Una MMC da un plano medido con un número de puntos definido y un informe impreso, más fácil de auditar. Cuál se acepta debe acordarse antes de fabricar la primera pieza.
¿Tiene una pieza como esta?
Envíe el plano. Lo enlazamos como máximo con 3 talleres que ya fabrican piezas para equipos de semiconductores y respondemos en un plazo de 24 horas hábiles.
Enviar mi solicitud