指南 / 材料
UHP气体管路用316L VIM-VAR不锈钢:什么时候值得指定双联熔炼
2026年10月5日
316L是半导体设备中大多数气体处理硬件背后的不锈钢。两块都叫316L的板材,可能来自非常不同的熔炼。材质证明书会说明是哪一种,而只在图纸上写「316L」的采购方,拿到的是工厂买得到的任何东西。
VIM-VAR是高端的熔炼路线。它更贵、更慢,也并非处处都需要。本指南讲的是差别在哪里体现、在哪里不体现。
VIM-VAR是什么意思
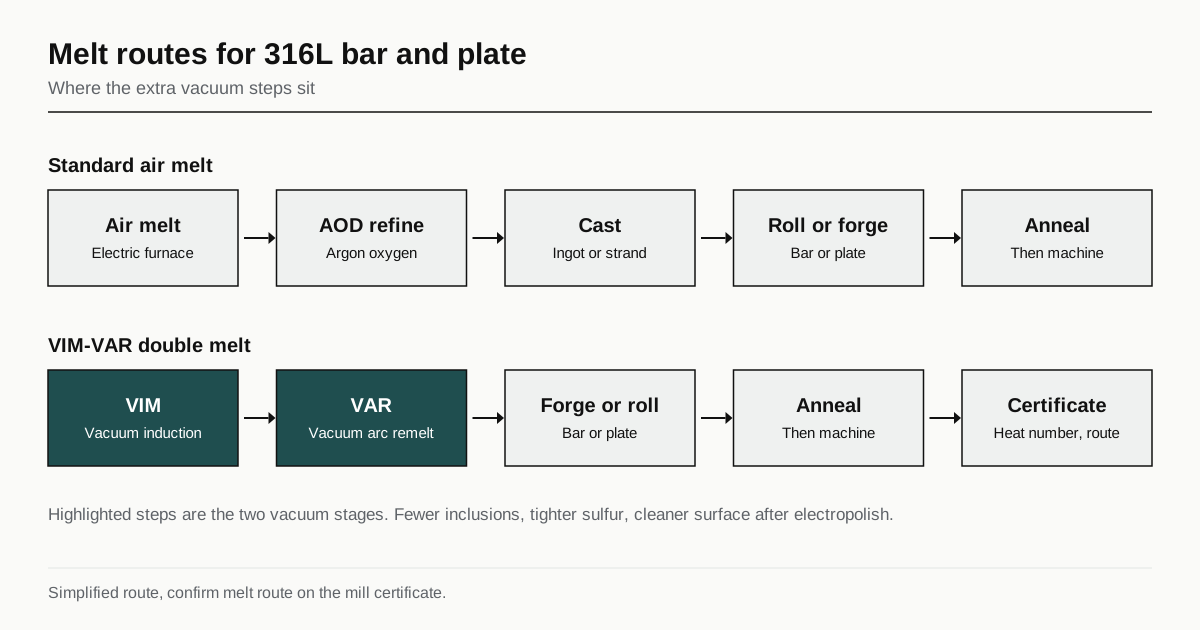
VIM是真空感应熔炼。金属在真空中以感应方式熔化,这样可以去除溶解的气体,并让熔炼者严格控制化学成分。然后铸锭再经VAR,即真空电弧重熔:用该金属做的电极在真空中被电弧熔化,并在水冷结晶器中缓慢凝固。
真空中的两个步骤,比标准做法得到更洁净的金属。标准不锈钢在大气中熔炼,在氩氧脱碳炉中精炼,然后浇铸。这是一种可靠且占主导地位的工艺。VIM-VAR增加了第二次、更缓慢的熔炼,以减少夹杂物、痕量元素和偏析。
对采购方而言,有三个结果最重要:更少更小的非金属夹杂物,更低且更稳定的硫含量,以及从边缘到中心更均匀的组织。
为什么硫对焊接重要
硫存在于所有的316L中,标准规范允许最高0.030%。硫的微小差别会改变熔池的流动。硫高,焊缝更宽更浅;硫低,焊缝更窄更深。这就是为什么用同样参数在轨道焊机上焊接的两炉316L管,可能焊出不同的焊道。
对于气体管路装配,这种波动是一个生产问题。轨道焊程序是针对某一炉调好的,炉号一变,焊缝就对不上。低硫材料的熔深分散度更小,这是UHP管常以窄硫含量范围采购的原因之一。VIM-VAR熔炼能够稳定地达到低硫。
| 项目 | 标准大气熔炼316L | 低硫316L | VIM-VAR 316L |
|---|---|---|---|
| 熔炼路线 | 大气熔炼,AOD精炼 | 大气熔炼、AOD,控制硫 | 真空感应熔炼,真空电弧重熔 |
| 典型硫上限 | 最高0.030% | 常为千分之几个百分点 | 常为千分之几个百分点 |
| 夹杂物水平 | 中等 | 中等至低 | 最低 |
| 电解抛光后的表面 | 良好 | 良好 | 最佳 |
| 价格与交期 | 基准 | 中等溢价 | 最高 |
数值是典型的类别,不是承诺,证据是该炉的证明书。关于焊接如何与工艺相互作用,见真空零件的TIG与电子束焊接。
为什么夹杂物对表面重要
夹杂物是困在钢中的氧化物或硫化物小颗粒。在机加工并电解抛光后的零件表面,夹杂物可能被拔出或溶解,留下一个凹坑。凹坑会存留水分和颗粒,并给气体提供被污染的地方。
电解抛光会去除几微米的金属,并暴露里面的东西。更洁净的钢暴露的缺陷更少。这就是高纯度应用指定双联熔炼的原因:表面质量是在表面上评判的,而表面来自材料。关于表面处理,见UHP气体零件的316L电解抛光。
夹杂物水平用ASTM E45等金相方法评级。需要特定评级的采购方必须在订单中提出,而检测报告会增加成本和时间。
形态与标准
316L以棒材、板材、管材和锻件形式采购,每种都有自己的规范。常见的参考有:
- 棒材用ASTM A276和A479。
- 板材和薄板用ASTM A240。
- 管材用ASTM A269和A270,后者是卫生级管标准。
- 锻造管件用ASTM A182。
这些文件规定牌号的化学成分与力学限值。VIM-VAR不是其中的牌号。它是一种熔炼路线,由采购方在订单中作为补充要求写明。对于机加工零件,工厂购买带有该要求的棒材或板材,证明书必须显示这一点。
证明书上该要求什么
证明书是证据。一份有用的证明书应显示:
- 规范和牌号,例如按某个指定标准的316L。
- 炉号,必须标记在零件上或可追溯到零件。
- 熔炼路线,例如VIM加VAR。
- 化学成分分析,含硫、碳和其他要求的元素。
- 力学试验结果。
- 钢厂名称和熔炼国,部分采购方有限制。
从棒料切割零件的工厂,会把炉号保留在每一件上或随工单。如果图纸要求可追溯性,请写明,因为它会增加操作。
什么时候值得
有一个简短的判断可以帮忙。
- 指定VIM-VAR的情形:采购方规范要求时,零件是关键的接触气体表面时,或者不同炉之间的轨道焊缝必须一致时。
- 标准316L可能就够的情形:结构件、支架,以及不接触工艺气体的零件。在支架上用双联熔炼是浪费。
- 低硫大气熔炼是许多气体零件的折中选项,规范应写明硫含量范围。
代价是成本。溢价体现在原材料上,非库存规格的交期可能长达数周,最小订货量可能很大。对于小零件,棒料成本只占价格的一小部分。对于大块件,则占很大一部分。这个差别在报价之前值得了解。
图纸上写什么
- 牌号和规范,例如按ASTM A276的316L。
- 熔炼路线:VIM-VAR,或带限值的低硫。
- 证明书要求和炉号可追溯。
- 如需夹杂物评级,写明评级及方法。
- 表面处理步骤,它们是单独的:电解抛光、钝化、清洗。
- 如有材料产地限制,写明。
交期、数量与可追溯性
双联熔炼料并非每个规格都有库存。钢厂按批熔炼,某个特定棒径的小批量订单可能要向有库存的经销商购买,或者等一批。非库存规格交期数周是常态,最小订货量可能超过单个零件的需要。
做计划很简单。尽早问工厂库存是否现货,并把可接受的替代规格写在图纸上。一份只写VIM-VAR而不给替代方案的图纸,在唯一能买到的棒料是另一种直径时就毫无灵活性。允许使用大一号的规格,会增加加工时间,但能节省数周。
来料检查
证明书是一份文件,并不证明箱子里的材料。在工厂或来料检验时,常做两项检查。
- 材料正确性鉴别(PMI)。 手持XRF分析仪几秒钟就能读出铬、镍、钼等主要合金元素。它测不了碳,所以区分不了316与316L,也无法分辨对焊接重要的硫含量水平。它确认的是材料系列,而不是牌号或熔炼路线。
- 证明书核对。 零件上或工单上的炉号必须与证明书一致,证明书必须显示订单所要求的熔炼路线。
如果采购方需要对碳或硫做实验室分析,那是额外的检测,需连同样品数量写在询价中。随后的表面处理步骤,如UHP气体零件的316L电解抛光所述,并不改变可追溯性要求,炉号应当在这些步骤之后依然保留。
下一步
请说明您的规范是否要求VIM-VAR,并索取证明书。如果熔炼路线是开放的,请写明您接受哪些替代方案。然后发送图纸。它会发给最多三家已在加工这类零件的工厂,24个工作小时内回复。关于更广泛的材料规则,见清洁度与表面处理指南。
常见问题
所有半导体气体零件都需要VIM-VAR 316L吗?
不需要。许多气体部件用的是表面处理良好的标准316L。VIM-VAR用于焊接一致性、颗粒风险或电解抛光后的表面质量值得付出溢价的场合。由采购方的规范决定。
怎么区分VIM-VAR材料和普通316L?
光看是看不出来的。熔炼路线写在材质证明书上,炉号把证明书与材料联系起来。请索取证明书,以及其上标明的熔炼路线。
双联熔炼之后,就不需要电解抛光了吗?
不是。更洁净的钢在电解抛光后表面更好,但表面处理步骤仍是图纸上单独的要求。