Руководства / Материалы
Нержавеющая сталь 316L VIM-VAR для газовых линий UHP: когда двойной переплав стоит указывать
5 октября 2026 г.
316L это нержавеющая сталь, из которой сделана большая часть оборудования подачи газа для полупроводниковых установок. Два листа, оба названные 316L, могут происходить из очень разных плавок. Заводской сертификат говорит, из каких именно, а покупатель, который пишет на чертеже только «316L», получает то, что предприятие сумеет купить.
VIM-VAR это премиальный способ выплавки. Он стоит дороже, занимает больше времени и нужен не везде. Это руководство о том, где разница заметна, а где нет.
Что означает VIM-VAR
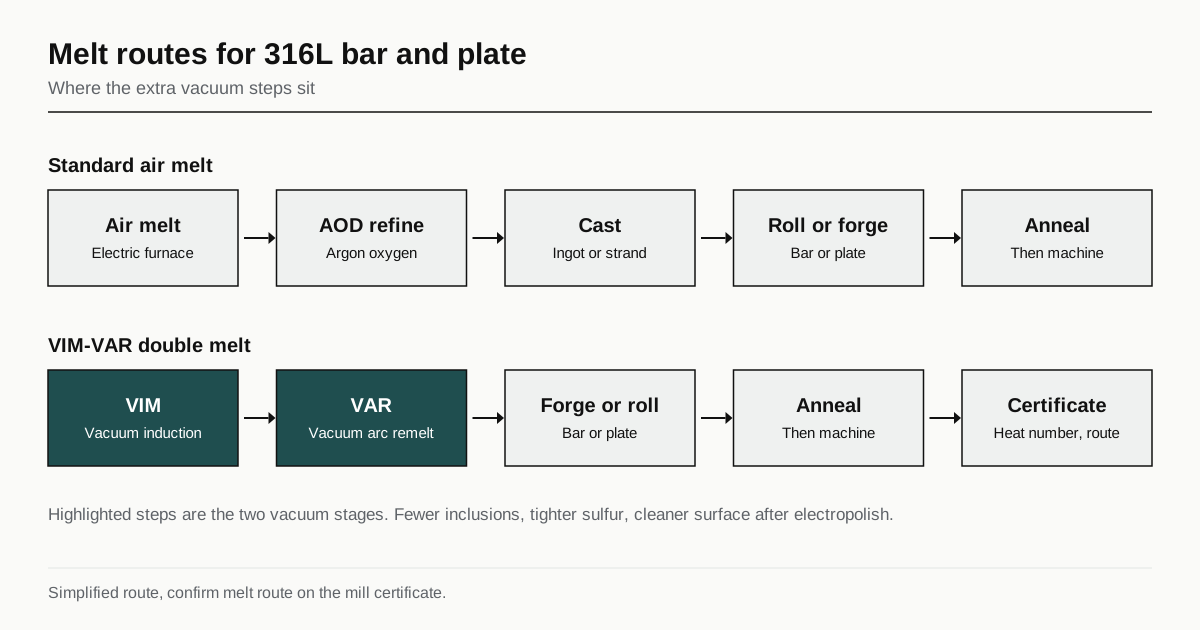
VIM это вакуумная индукционная плавка. Металл плавят индукцией в вакууме, что удаляет растворённые газы и позволяет плавильщику точно управлять составом. Затем слиток переплавляют методом VAR, вакуумного дугового переплава, при котором электрод из этого металла плавится дугой в вакууме и медленно затвердевает в водоохлаждаемой изложнице.
Две операции в вакууме дают более чистый металл, чем обычная практика. Обычную нержавеющую сталь плавят на воздухе, рафинируют в конвертере аргонокислородного обезуглероживания и разливают. Это надёжный процесс и преобладающий. VIM-VAR добавляет вторую, более медленную плавку, которая уменьшает включения, следовые элементы и ликвацию.
Для покупателя важны три результата: меньше и мельче неметаллические включения, ниже и уже диапазон серы и более однородная структура от края к центру.
Почему сера важна при сварке
Сера присутствует во всей 316L, и стандартная спецификация допускает до 0.030 процента. Небольшие различия в сере меняют течение сварочной ванны. Больше серы даёт более широкий и мелкий шов, меньше серы более узкий и глубокий. Поэтому две плавки трубы 316L, сваренные с одинаковыми настройками на орбитальной машине, могут давать разные валики.
При сборке газовых линий такая изменчивость это производственная проблема. Программы орбитальной сварки настраиваются под плавку, а смена плавки означает шов, который не совпадает. У материала с низкой серой меньше разброс по провару, и это одна из причин, почему трубу UHP часто покупают с узким диапазоном серы. Плавки VIM-VAR надёжно достигают низкой серы.
| Показатель | Обычная 316L воздушной плавки | 316L с низкой серой | 316L VIM-VAR |
|---|---|---|---|
| Способ выплавки | Воздушная плавка, рафинирование AOD | Воздушная плавка, AOD, контроль серы | Вакуумная индукционная плавка, вакуумный дуговой переплав |
| Типичный предел серы | До 0.030 процента | Часто несколько тысячных процента | Часто несколько тысячных процента |
| Уровень включений | Умеренный | От умеренного до низкого | Самый низкий |
| Поверхность после электрополировки | Хорошая | Хорошая | Лучшая |
| Цена и срок | Базовые | Умеренная наценка | Самые высокие |
Значения это типичные категории, а не обещания, а доказательством служит сертификат на плавку. О том, как сварка взаимодействует с процессом, см. сварка TIG и электронным лучом для вакуумных деталей.
Почему включения важны для поверхности
Включение это небольшая частица оксида или сульфида, застрявшая в стали. На поверхности обработанной и электрополированной детали включение может быть вырвано или растворено, оставляя питтинг. Питтинг удерживает влагу и частицы и даёт газу место для загрязнения.
Электрополировка снимает несколько микрометров металла и обнажает то, что внутри. Более чистая сталь обнажает меньше дефектов. Поэтому применения высокой чистоты требуют двойного переплава: чистоту поверхности оценивают на поверхности, а поверхность происходит из материала. О финишной обработке см. электрополировка 316L для газовых деталей UHP.
Уровень включений оценивают металлографическими методами, например по ASTM E45. Покупателю, которому нужна определённая оценка, придётся запросить её в заказе, а протокол испытаний добавляет стоимость и время.
Формы и стандарты
316L покупают в виде прутка, плиты, трубы и поковок, у каждого вида своя спецификация. Распространённые ссылки:
- ASTM A276 и A479 для прутка.
- ASTM A240 для плиты и листа.
- ASTM A269 и A270 для трубы, причём второй это стандарт на санитарную трубу.
- ASTM A182 для кованых фитингов.
Эти документы задают пределы состава и механических свойств марки. VIM-VAR в них не марка. Это способ выплавки, и покупатель указывает его в заказе на поставку как дополнительное требование. Для обработанной детали предприятие покупает пруток или плиту с этим требованием, и сертификат должен его показывать.
Что запросить в сертификате
Сертификат это доказательство. Полезный сертификат показывает:
- Спецификацию и марку, например 316L по названному стандарту.
- Номер плавки, который должен быть нанесён на деталь или прослеживаться до неё.
- Способ выплавки, например VIM плюс VAR.
- Химический анализ с серой, углеродом и другими требуемыми элементами.
- Результаты механических испытаний.
- Название завода и страну выплавки, которые некоторые покупатели ограничивают.
Предприятие, которое режет детали из прутка, хранит номер плавки на каждой детали или в маршрутной карте. Если чертёж требует прослеживаемости, укажите это, поскольку она добавляет операций обращения.
Когда это оправдано
Помогает короткая проверка.
- Указывайте VIM-VAR, где этого требует спецификация покупателя, где деталь это критичная поверхность, омываемая газом, или где орбитальные швы разных плавок должны совпадать.
- Обычной 316L может хватить для конструкций, кронштейнов и деталей, которые не омываются технологическим газом. Двойной переплав на кронштейне это пустая трата.
- Воздушная плавка с низкой серой это промежуточный вариант для многих газовых деталей, и спецификация должна указывать диапазон серы.
Компромисс в стоимости. Наценка приходится на сырьё, срок может достигать недель для размеров не со склада, а минимальные партии могут быть большими. Для небольшой детали стоимость прутка это малая доля цены. Для большого блока это большая доля. Эту разницу полезно знать до расчёта.
Что написать на чертеже
- Марку и спецификацию, например 316L по ASTM A276.
- Способ выплавки: VIM-VAR или низкая сера с указанным пределом.
- Требование сертификата и прослеживаемость по плавке.
- Любую требуемую оценку включений с методом.
- Этапы финишной обработки, которые заданы отдельно: электрополировка, пассивация, очистка.
- Ограничения по происхождению материала, если они есть.
Срок, количество и прослеживаемость
Материал двойного переплава есть на складе не во всех размерах. Завод плавит его партиями, и небольшой заказ на пруток определённого диаметра, возможно, придётся покупать у дистрибьютора, у которого он есть, или ждать партию. Сроки в несколько недель нормальны для размеров, которых нет на складе, а минимальные партии могут превышать потребность одной детали.
Планировать это просто. Рано спросите предприятие, есть ли материал в наличии, и перечислите на чертеже допустимые альтернативы. Чертёж, в котором сказано только VIM-VAR и нет альтернативы, не оставляет гибкости, если единственный доступный пруток другого диаметра. Разрешение взять ближайший больший размер стоит машинного времени и экономит недели.
Проверка материала при приёмке
Сертификат это документ, он не доказывает, что лежит в коробке. Две проверки обычны на предприятии или при приёмке.
- Позитивная идентификация материала. Ручной анализатор XRF за секунды считывает основные легирующие элементы, например хром, никель и молибден. Он не измеряет углерод, поэтому не отличит 316 от 316L, и не определяет серу на уровнях, важных для сварки. Он подтверждает семейство, а не марку или способ выплавки.
- Сверка сертификата. Номер плавки на детали или в маршрутной карте должен совпадать с сертификатом, а сертификат должен показывать способ выплавки, которого требовал заказ.
Если покупателю нужен лабораторный анализ на углерод или серу, это дополнительное испытание, и его вместе с числом образцов нужно указать в RFQ. Следующие за этим этапы финишной обработки, описанные в электрополировка 316L для газовых деталей UHP, не меняют требования к прослеживаемости, и номер плавки должен их пережить.
Следующий шаг
Укажите, требует ли Ваша спецификация VIM-VAR, и запросите сертификат. Если способ выплавки не задан, скажите, какие альтернативы Вы принимаете. Затем отправьте чертёж. Он уйдёт не более чем трём предприятиям, которые уже делают такой класс деталей, и ответ придёт в течение 24 рабочих часов. О более общих правилах для материалов см. руководство по чистоте и чистоте поверхности.
Часто задаваемые вопросы
Нужна ли 316L VIM-VAR для всех газовых деталей полупроводникового оборудования?
Нет. Многие газовые компоненты работают из обычной 316L с хорошей чистотой поверхности. VIM-VAR указывают там, где стабильность сварки, риск частиц или качество поверхности после электрополировки оправдывают наценку. Решает спецификация покупателя.
Как отличить пруток VIM-VAR от обычной 316L?
По внешнему виду никак. Способ выплавки указан в заводском сертификате, а номер плавки связывает сертификат с материалом. Запросите сертификат и способ выплавки, указанный в нём.
Отменяет ли двойной переплав необходимость электрополировки?
Нет. Более чистая сталь даёт лучшую поверхность после электрополировки, но этапы финишной обработки остаются отдельными требованиями на чертеже.
Есть похожая деталь?
Отправьте чертёж. Мы подберём не более 3 предприятий, уже делающих детали для полупроводникового оборудования, и ответим в течение 24 рабочих часов.
Отправить мой RFQ