Guias / Materiais
Inox 316L VIM-VAR para linhas de gás UHP: quando vale especificar fusão dupla
5 de outubro de 2026
O 316L é o aço inoxidável por trás da maior parte do hardware de manuseio de gás para máquinas de semicondutores. Duas chapas, ambas chamadas de 316L, podem vir de fusões muito diferentes. O certificado de usina diz qual é, e um comprador que escreve apenas “316L” no desenho recebe o que a oficina conseguir comprar.
O VIM-VAR é a rota de fusão premium. Custa mais, demora mais e não é necessário em todo lugar. Este guia trata de onde a diferença aparece e onde não aparece.
O que significa VIM-VAR
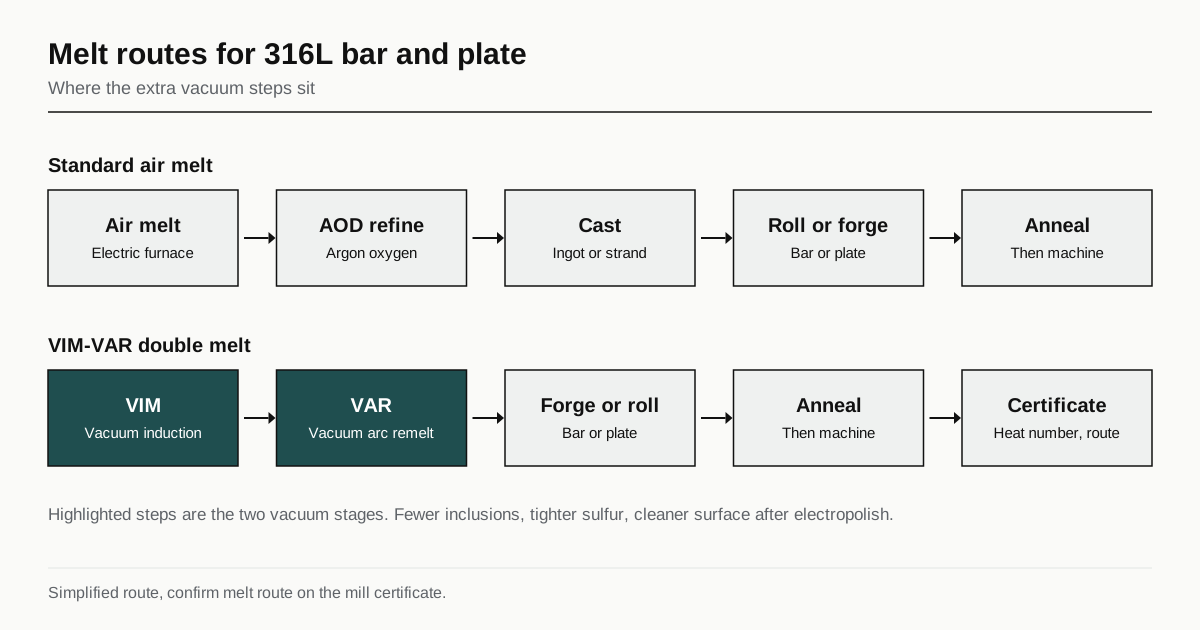
VIM é fusão por indução a vácuo. O metal é fundido por indução no vácuo, o que remove gases dissolvidos e permite ao fundidor controlar a composição de perto. O lingote é então refundido por VAR, refusão por arco a vácuo, em que um eletrodo desse metal é fundido por um arco no vácuo e solidifica lentamente em um molde refrigerado a água.
Duas etapas no vácuo dão um metal mais limpo do que a prática comum. O inox comum é fundido ao ar, refinado em um vaso de descarbonetação com argônio e oxigênio e vazado. É um processo sólido e o dominante. O VIM-VAR acrescenta uma segunda fusão, mais lenta, que reduz inclusões, elementos residuais e segregação.
Para o comprador, três resultados importam: inclusões não metálicas menores e em menor número, enxofre mais baixo e mais estreito e uma estrutura mais uniforme da borda ao centro.
Por que o enxofre importa na soldagem
O enxofre está presente em todo 316L e a especificação padrão admite até 0.030 por cento. Pequenas diferenças de enxofre mudam como a poça de solda flui. Mais enxofre dá uma solda mais larga e rasa, e menos enxofre dá uma mais estreita e profunda. É por isso que duas corridas de tubo 316L, soldadas com os mesmos parâmetros em uma máquina orbital, podem gerar cordões diferentes.
Na montagem de linhas de gás, essa variabilidade é um problema de produção. Os programas de soldagem orbital são ajustados para uma corrida, e uma mudança de corrida significa uma solda que não corresponde. O material de baixo enxofre tem menos dispersão na penetração, e esse é um dos motivos pelos quais o tubo UHP costuma ser comprado com uma faixa estreita de enxofre. As fusões VIM-VAR conseguem atingir baixo enxofre de modo confiável.
| Item | 316L comum, fusão ao ar | 316L de baixo enxofre | 316L VIM-VAR |
|---|---|---|---|
| Rota de fusão | Fusão ao ar, refino AOD | Fusão ao ar, AOD, enxofre controlado | Fusão por indução a vácuo, refusão por arco a vácuo |
| Limite típico de enxofre | Até 0.030 por cento | Em geral alguns milésimos de por cento | Em geral alguns milésimos de por cento |
| Nível de inclusões | Moderado | Moderado a baixo | Mais baixo |
| Superfície após o eletropolimento | Boa | Boa | Melhor |
| Preço e prazo | Referência | Sobrepreço moderado | Mais alto |
Os valores são categorias típicas, não promessas, e o certificado da corrida é a evidência. Sobre como a soldagem interage com o processo, veja soldagem TIG e por feixe de elétrons em peças de vácuo.
Por que as inclusões importam para a superfície
Uma inclusão é uma pequena partícula de óxido ou sulfeto presa no aço. Na superfície de uma peça usinada e eletropolida, uma inclusão pode ser arrancada ou dissolvida, deixando uma cavidade. Uma cavidade retém umidade e partículas e dá ao gás um lugar para se contaminar.
O eletropolimento remove alguns micrômetros de metal e expõe o que há dentro. Um aço mais limpo expõe menos defeitos. É por isso que aplicações de alta pureza especificam fusão dupla: o acabamento é julgado na superfície, e a superfície vem do material. Sobre o acabamento, veja eletropolimento de 316L para peças de gás UHP.
O nível de inclusões é classificado por métodos metalográficos como a ASTM E45. Um comprador que precisa de uma classificação específica tem de pedi-la no pedido, e um relatório de ensaio acrescenta custo e prazo.
Formas e normas
O 316L é comprado como barra, chapa, tubo e forjados, cada um com sua própria especificação. As referências comuns são:
- ASTM A276 e A479 para barra.
- ASTM A240 para chapa e chapa fina.
- ASTM A269 e A270 para tubo, sendo a segunda uma norma de tubo sanitário.
- ASTM A182 para conexões forjadas.
Esses documentos fixam os limites de composição e mecânicos da classe. O VIM-VAR não é uma classe neles. É uma rota de fusão, e o comprador a indica como requisito suplementar no pedido de compra. Para uma peça usinada, a oficina compra barra ou chapa com esse requisito, e o certificado precisa mostrá-lo.
O que pedir no certificado
Um certificado é a evidência. Um certificado útil mostra:
- A especificação e a classe, por exemplo 316L conforme uma norma nomeada.
- O número da corrida, que deve estar marcado ou rastreável até a peça.
- A rota de fusão, por exemplo VIM mais VAR.
- A análise química, com enxofre, carbono e os demais elementos exigidos.
- Os resultados dos ensaios mecânicos.
- O nome da usina e o país da fusão, que alguns compradores restringem.
Uma oficina que corta peças de barra mantém o número da corrida em cada peça ou em uma ficha de acompanhamento. Se o desenho exige rastreabilidade, diga isso, pois ela acrescenta manuseio.
Quando vale a pena
Um teste curto ajuda.
- Especifique VIM-VAR onde a especificação do comprador o pede, onde a peça é uma superfície crítica em contato com o gás ou onde as soldas orbitais entre corridas precisam coincidir.
- O 316L comum pode bastar para estrutura, suportes e peças que não são molhadas pelo gás de processo. Usar fusão dupla em um suporte é desperdício.
- A fusão ao ar de baixo enxofre é uma opção intermediária para muitas peças de gás, e a especificação deve indicar uma faixa de enxofre.
O custo é a contrapartida. O sobrepreço está na matéria-prima, o prazo pode chegar a semanas para tamanhos fora de estoque e as quantidades mínimas podem ser grandes. Em uma peça pequena, o custo da barra é uma parte pequena do preço. Em um bloco grande, é uma parte grande. Vale conhecer a diferença antes da cotação.
O que escrever no desenho
- A classe e a especificação, por exemplo 316L conforme ASTM A276.
- A rota de fusão: VIM-VAR, ou baixo enxofre com um limite.
- A exigência de certificado e de rastreabilidade da corrida.
- Qualquer classificação de inclusões exigida, com o método.
- As etapas de acabamento, que são separadas: eletropolimento, passivação, limpeza.
- Restrições de origem do material, se houver.
Prazo, quantidade e rastreabilidade
O material de fusão dupla não é mantido em estoque em todos os tamanhos. Uma usina o funde em lotes, e um pedido pequeno para um diâmetro de barra específico pode ter de ser comprado de um distribuidor que o tenha em estoque, ou esperar por um lote. Prazos de várias semanas são normais para tamanhos que não estão em estoque, e as quantidades mínimas podem superar o que uma única peça precisa.
Planejar isso é simples. Pergunte cedo à oficina se o material está disponível e liste no desenho as alternativas aceitáveis. Um desenho que diz apenas VIM-VAR, sem alternativa, não tem flexibilidade se a única barra disponível for de outro diâmetro. Permitir o próximo tamanho maior custa tempo de usinagem e economiza semanas.
Conferência do material no recebimento
Um certificado é um documento e não prova o material que está na caixa. Duas verificações são comuns na oficina ou no recebimento.
- Identificação positiva do material. Um analisador XRF portátil lê os principais elementos de liga, como cromo, níquel e molibdênio, em segundos. Ele não mede carbono, então não distingue 316 de 316L, e não resolve o enxofre nos níveis que importam para a soldagem. Ele confirma a família e não a classe nem a rota de fusão.
- Conferência do certificado. O número da corrida na peça ou na ficha de acompanhamento precisa corresponder ao certificado, e o certificado precisa mostrar a rota de fusão que o pedido solicitou.
Se o comprador precisa de uma análise de laboratório de carbono ou enxofre, é um ensaio adicional e vai na RFQ com o número de amostras. As etapas de acabamento que se seguem, descritas em eletropolimento de 316L para peças de gás UHP, não mudam a exigência de rastreabilidade, e o número da corrida deve sobreviver a elas.
Próximo passo
Indique se a sua especificação exige VIM-VAR e peça o certificado. Se a rota de fusão estiver em aberto, diga quais alternativas você aceita. Depois envie o desenho. Ele vai para até três oficinas que já fazem essa classe de peça, e a resposta vem em até 24 horas úteis. Para regras de material mais amplas, veja o guia de limpeza e acabamento.
Perguntas frequentes
O 316L VIM-VAR é exigido para todas as peças de gás de semicondutores?
Não. Muitos componentes de gás usam 316L comum com um bom acabamento. O VIM-VAR é especificado onde a consistência da solda, o risco de partículas ou a qualidade da superfície após o eletropolimento justificam o custo adicional. A especificação do comprador decide.
Como distinguir o material VIM-VAR do 316L comum?
Não é possível só olhando. A rota de fusão aparece no certificado de usina e o número da corrida liga o certificado ao material. Peça o certificado e peça que a rota de fusão conste nele.
A fusão dupla elimina a necessidade de eletropolimento?
Não. Um aço mais limpo dá uma superfície melhor após o eletropolimento, mas as etapas de acabamento continuam sendo requisitos separados no desenho.
Tem uma peça como esta?
Envie o desenho. Encaminhamos a até 3 oficinas que já fazem peças para equipamentos de semicondutores e respondemos em até 24 horas úteis.
Enviar minha RFQ