Guías / Materiales
Acero inoxidable 316L VIM-VAR para líneas de gas UHP: cuándo vale la pena especificar doble fusión
5 de octubre de 2026
El 316L es el acero inoxidable que hay detrás de la mayoría del equipo de manejo de gas de las herramientas de semiconductores. Dos placas, ambas llamadas 316L, pueden proceder de fusiones muy distintas. El certificado de acería dice cuál, y un comprador que solo escribe «316L» en el plano recibe lo que el taller pueda comprar.
El VIM-VAR es la ruta de fusión premium. Cuesta más, tarda más y no hace falta en todas partes. Esta guía trata de dónde se nota la diferencia y dónde no.
Qué significa VIM-VAR
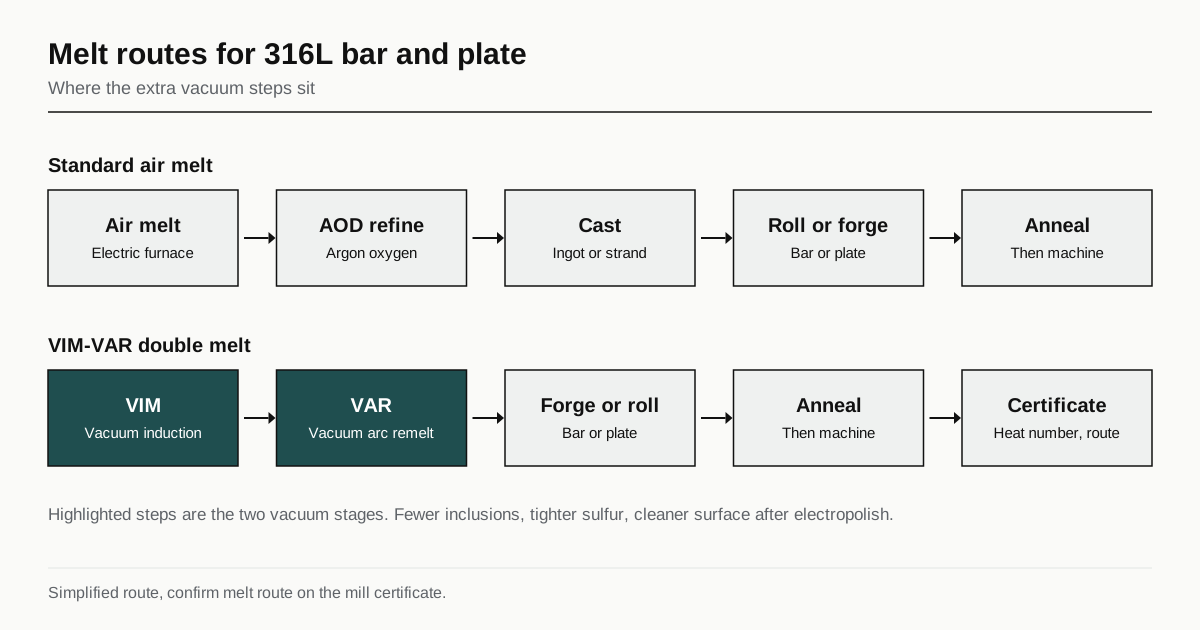
VIM es fusión por inducción en vacío. El metal se funde por inducción en vacío, lo que elimina los gases disueltos y permite al fundidor controlar la composición con precisión. El lingote se refunde luego por VAR, refusión por arco en vacío, en la que un electrodo de ese metal se funde con un arco en vacío y se solidifica lentamente en un molde refrigerado por agua.
Dos pasos en vacío dan un metal más limpio que la práctica estándar. El acero inoxidable estándar se funde al aire, se afina en un convertidor de descarburación con argón y oxígeno y se cuela. Es un proceso sólido y el dominante. El VIM-VAR añade una segunda fusión, más lenta, que reduce las inclusiones, los elementos traza y la segregación.
Para el comprador importan tres resultados: inclusiones no metálicas menos numerosas y más pequeñas, un azufre más bajo y más ajustado, y una estructura más uniforme del borde al centro.
Por qué el azufre importa en la soldadura
El azufre está presente en todo 316L y la especificación estándar permite hasta 0.030 por ciento. Pequeñas diferencias de azufre cambian cómo fluye el baño de soldadura. Más azufre da una soldadura más ancha y menos profunda, y menos azufre una más estrecha y más profunda. Por eso dos coladas de tubo 316L, soldadas con los mismos ajustes en una máquina orbital, pueden dar cordones distintos.
En el montaje de líneas de gas, esa variabilidad es un problema de producción. Los programas de soldadura orbital se ajustan para una colada, y un cambio de colada significa una soldadura que no coincide. El material de bajo azufre tiene menos dispersión en la penetración, y es una de las razones por las que el tubo UHP suele comprarse con un rango de azufre estrecho. Las fusiones VIM-VAR alcanzan un azufre bajo de forma fiable.
| Punto | 316L estándar fundido al aire | 316L de bajo azufre | 316L VIM-VAR |
|---|---|---|---|
| Ruta de fusión | Fusión al aire, afino AOD | Fusión al aire, AOD, azufre controlado | Fusión por inducción en vacío, refusión por arco en vacío |
| Límite típico de azufre | Hasta 0.030 por ciento | A menudo unas milésimas de por ciento | A menudo unas milésimas de por ciento |
| Nivel de inclusiones | Moderado | Moderado a bajo | El más bajo |
| Superficie tras el electropulido | Buena | Buena | La mejor |
| Precio y plazo | Referencia | Sobrecoste moderado | El más alto |
Los valores son categorías típicas, no promesas, y el certificado de la colada es la prueba. Sobre cómo interactúa la soldadura con el proceso, véase soldadura TIG y por haz de electrones para piezas de vacío.
Por qué las inclusiones importan para la superficie
Una inclusión es una pequeña partícula de óxido o sulfuro atrapada en el acero. En la superficie de una pieza mecanizada y electropulida, una inclusión puede arrancarse o disolverse, dejando una picadura. Una picadura retiene humedad y partículas y da al gas un lugar donde contaminarse.
El electropulido retira unos micrómetros de metal y deja al descubierto lo que hay dentro. Un acero más limpio expone menos defectos. Por eso las aplicaciones de alta pureza especifican doble fusión: el acabado se juzga en la superficie, y la superficie viene del material. Sobre el acabado, véase electropulido de 316L para piezas de gas UHP.
El nivel de inclusiones se valora con métodos metalográficos como ASTM E45. Un comprador que necesita un índice concreto debe pedirlo en el pedido, y un informe de ensayo añade coste y tiempo.
Formas y normas
El 316L se compra como barra, placa, tubo y piezas forjadas, cada una con su propia especificación. Las referencias habituales son:
- ASTM A276 y A479 para barra.
- ASTM A240 para placa y chapa.
- ASTM A269 y A270 para tubo, siendo la segunda una norma de tubo sanitario.
- ASTM A182 para accesorios forjados.
Estos documentos fijan los límites de composición y mecánicos de la calidad. El VIM-VAR no es una calidad en ellos. Es una ruta de fusión, y el comprador la indica como requisito suplementario en el pedido. Para una pieza mecanizada, el taller compra barra o placa con ese requisito, y el certificado debe mostrarlo.
Qué pedir en el certificado
Un certificado es la prueba. Uno útil muestra:
- La especificación y la calidad, por ejemplo 316L según una norma indicada.
- El número de colada, que debe estar marcado o ser trazable a la pieza.
- La ruta de fusión, por ejemplo VIM más VAR.
- El análisis químico, con azufre, carbono y los demás elementos exigidos.
- Los resultados de los ensayos mecánicos.
- El nombre de la acería y el país de fusión, que algunos compradores restringen.
Un taller que corta piezas de barra conserva el número de colada en cada pieza o en una hoja de ruta. Si el plano exige trazabilidad, indíquelo, porque añade manipulación.
Cuándo vale la pena
Una breve prueba ayuda.
- Especifique VIM-VAR donde la especificación del comprador lo pida, donde la pieza sea una superficie crítica en contacto con el gas o donde las soldaduras orbitales entre coladas deban coincidir.
- El 316L estándar puede bastar para estructura, soportes y piezas que no moja el gas de proceso. Usar doble fusión en un soporte es un desperdicio.
- El fundido al aire de bajo azufre es una opción intermedia para muchas piezas de gas, y la especificación debe indicar un rango de azufre.
El coste es el compromiso. El sobrecoste está en el material en bruto, el plazo puede llegar a semanas para tamaños sin existencias y las cantidades mínimas pueden ser grandes. En una pieza pequeña, el coste de la barra es una parte pequeña del precio. En un bloque grande, es una parte grande. Conviene conocer la diferencia antes de la cotización.
Qué escribir en el plano
- La calidad y la especificación, por ejemplo 316L según ASTM A276.
- La ruta de fusión: VIM-VAR, o bajo azufre con un límite.
- El requisito de certificado y la trazabilidad de colada.
- Cualquier índice de inclusiones exigido, con el método.
- Los pasos de acabado, que son distintos: electropulido, pasivado, limpieza.
- Las restricciones de origen del material, si las hay.
Plazo, cantidad y trazabilidad
El material de doble fusión no se almacena en todos los tamaños. Una acería lo funde por lotes, y un pedido pequeño de un diámetro de barra concreto puede tener que comprarse a un distribuidor que lo tenga o esperar a un lote. Plazos de varias semanas son normales en tamaños sin existencias, y las cantidades mínimas pueden superar lo que necesita una sola pieza.
Planificarlo es sencillo. Pregunte pronto al taller si el material está disponible y enumere en el plano las alternativas aceptables. Un plano que dice solo VIM-VAR, sin alternativa, no tiene flexibilidad si la única barra disponible es de otro diámetro. Permitir el siguiente tamaño mayor cuesta tiempo de mecanizado y ahorra semanas.
Comprobar el material en la recepción
Un certificado es un documento y no prueba el material que hay en la caja. Dos comprobaciones son habituales en el taller o en la recepción.
- Identificación positiva del material. Un analizador XRF portátil lee en segundos los principales elementos de aleación, como cromo, níquel y molibdeno. No puede medir el carbono, así que no distingue 316 de 316L, y no resuelve el azufre a los niveles que importan para la soldadura. Confirma la familia, no la calidad ni la ruta de fusión.
- Cotejo del certificado. El número de colada de la pieza o de la hoja de ruta debe coincidir con el certificado, y el certificado debe mostrar la ruta de fusión que pidió el pedido.
Si el comprador necesita un análisis de laboratorio del carbono o del azufre, es un ensayo adicional y va en la solicitud con el número de muestras. Los pasos de acabado que siguen, descritos en electropulido de 316L para piezas de gas UHP, no cambian el requisito de trazabilidad, y el número de colada debe sobrevivirlos.
Siguiente paso
Indique si su especificación exige VIM-VAR y pida el certificado. Si la ruta de fusión queda abierta, diga qué alternativas acepta. Luego envíe el plano. Va a tres talleres como máximo que ya fabrican esta clase de pieza, y la respuesta llega en un plazo de 24 horas hábiles. Para reglas de material más amplias, véase la guía de limpieza y acabado.
Preguntas frecuentes
¿Se exige 316L VIM-VAR en todas las piezas de gas para semiconductores?
No. Muchos componentes de gas son de 316L estándar con un buen acabado. El VIM-VAR se especifica donde la constancia de la soldadura, el riesgo de partículas o la calidad de la superficie tras el electropulido justifican el sobrecoste. Lo decide la especificación del comprador.
¿Cómo distinguir el material VIM-VAR del 316L ordinario?
No se puede a simple vista. La ruta de fusión consta en el certificado de acería y el número de colada vincula el certificado con el material. Pida el certificado y la ruta de fusión que figura en él.
¿La doble fusión elimina la necesidad de electropulido?
No. Un acero más limpio da una mejor superficie tras el electropulido, pero los pasos de acabado siguen siendo requisitos distintos en el plano.
¿Tiene una pieza como esta?
Envíe el plano. Lo enlazamos como máximo con 3 talleres que ya fabrican piezas para equipos de semiconductores y respondemos en un plazo de 24 horas hábiles.
Enviar mi solicitud