Poradniki / Materiały
Stal nierdzewna 316L VIM-VAR do linii gazowych UHP: kiedy warto wskazać podwójne przetapianie
5 października 2026
316L to stal nierdzewna stojąca za większością sprzętu do obsługi gazów w urządzeniach półprzewodnikowych. Dwie płyty, obie nazwane 316L, mogą pochodzić z bardzo różnych wytopów. Certyfikat hutniczy mówi, z którego, a kupujący, który wpisze na rysunku tylko “316L”, dostanie to, co warsztat zdoła kupić.
VIM-VAR to premium droga wytopu. Kosztuje więcej, trwa dłużej i nie jest potrzebna wszędzie. Ten poradnik dotyczy tego, gdzie różnica jest widoczna, a gdzie nie.
Co oznacza VIM-VAR
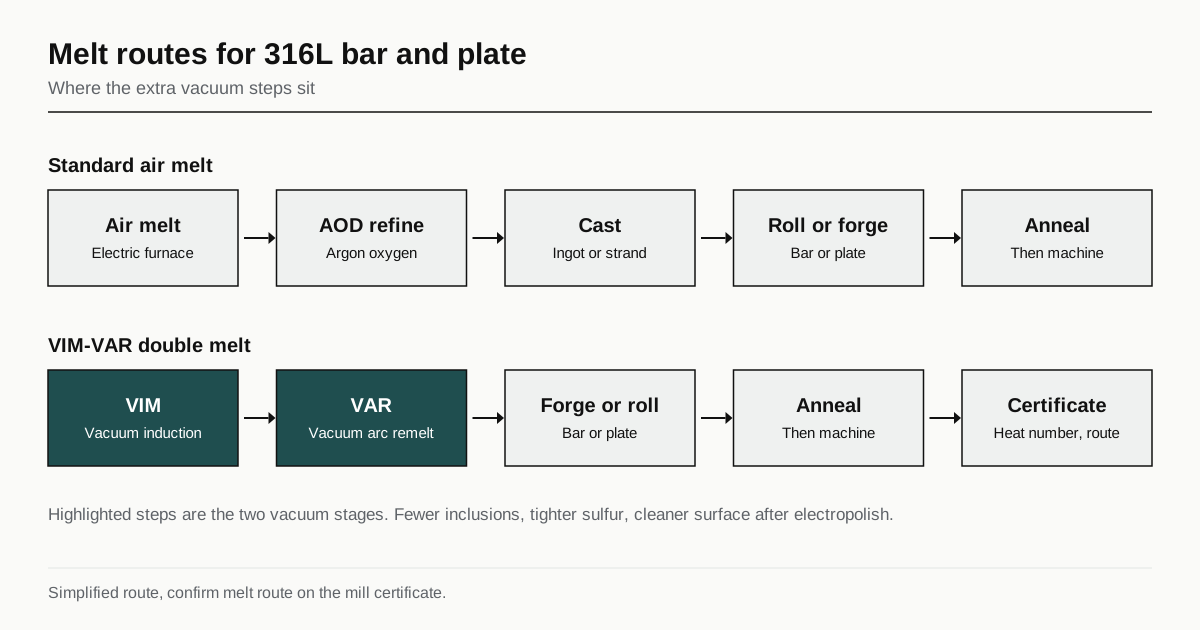
VIM to topienie indukcyjne próżniowe. Metal jest topiony indukcyjnie w próżni, co usuwa rozpuszczone gazy i pozwala hutnikowi ściśle kontrolować skład. Wlewek jest następnie przetapiany metodą VAR, próżniowego przetapiania łukowego, w którym elektroda z tego metalu jest topiona łukiem w próżni i krzepnie powoli w chłodzonej wodą krystalizatorze.
Dwa etapy w próżni dają czystszy metal niż standardowa praktyka. Standardowa stal nierdzewna jest topiona w powietrzu, rafinowana w konwertorze AOD i odlewana. To rzetelny proces i dominujący. VIM-VAR dodaje drugie, wolniejsze topienie, które zmniejsza wtrącenia, pierwiastki śladowe i segregację.
Dla kupującego liczą się trzy skutki: mniej i mniejsze wtrącenia niemetaliczne, niższa i bardziej stała zawartość siarki oraz bardziej jednorodna struktura od brzegu do środka.
Dlaczego siarka ma znaczenie przy spawaniu
Siarka występuje we wszystkich 316L, a standardowa specyfikacja dopuszcza do 0.030 procent. Małe różnice zawartości siarki zmieniają sposób, w jaki płynie jeziorko spawalnicze. Wyższa zawartość siarki daje spoinę szerszą i płytszą, a niższa węższą i głębszą. Dlatego dwa wytopy rury 316L, spawane tymi samymi nastawami na spawarce orbitalnej, mogą dawać różne ściegi.
Przy montażu linii gazowych ta zmienność jest problemem produkcyjnym. Programy spawania orbitalnego są dostrojone do wytopu, a zmiana wytopu oznacza spoinę, która nie pasuje. Materiał o niskiej zawartości siarki ma mniejszy rozrzut przetopu i to jeden z powodów, dla których rurę UHP często kupuje się z wąskim zakresem siarki. Wytopy VIM-VAR mogą niezawodnie osiągać niską siarkę.
| Pozycja | Standardowa 316L z topienia w powietrzu | 316L o niskiej siarce | 316L VIM-VAR |
|---|---|---|---|
| Droga wytopu | Topienie w powietrzu, rafinacja AOD | Topienie w powietrzu, AOD, kontrolowana siarka | Topienie indukcyjne próżniowe, próżniowe przetapianie łukowe |
| Typowy limit siarki | Do 0.030 procent | Często kilka tysięcznych procenta | Często kilka tysięcznych procenta |
| Poziom wtrąceń | Umiarkowany | Umiarkowany do niskiego | Najniższy |
| Powierzchnia po polerowaniu elektrolitycznym | Dobra | Dobra | Najlepsza |
| Cena i termin realizacji | Bazowe | Umiarkowana dopłata | Najwyższe |
Wartości są typowymi kategoriami, nie obietnicami, a dowodem jest certyfikat danego wytopu. O tym, jak spawanie współgra z procesem, zob. spawanie TIG i wiązką elektronów części próżniowych.
Dlaczego wtrącenia mają znaczenie dla powierzchni
Wtrącenie to mała cząstka tlenku lub siarczku uwięziona w stali. Na powierzchni obrobionej i polerowanej elektrolitycznie części wtrącenie może zostać wyrwane lub rozpuszczone, zostawiając wżer. Wżer zatrzymuje wilgoć i cząstki i daje gazowi miejsce do zanieczyszczenia.
Polerowanie elektrolityczne usuwa kilka mikrometrów metalu i odsłania to, co jest w środku. Czystsza stal odsłania mniej wad. Dlatego zastosowania wysokiej czystości wskazują podwójne przetapianie: wykończenie ocenia się na powierzchni, a powierzchnia pochodzi z materiału. O wykończeniu zob. polerowanie elektrolityczne 316L dla części gazowych UHP.
Poziom wtrąceń ocenia się metodami metalograficznymi, takimi jak ASTM E45. Kupujący potrzebujący określonej oceny musi o nią poprosić w zamówieniu, a raport z badania dodaje koszt i czas.
Postacie i normy
316L kupuje się jako pręt, płytę, rurę i odkuwki, każde z własną specyfikacją. Typowe odniesienia to:
- ASTM A276 i A479 dla prętów.
- ASTM A240 dla płyt i blach.
- ASTM A269 i A270 dla rur, przy czym druga to norma rur sanitarnych.
- ASTM A182 dla kutych kształtek.
Te dokumenty wyznaczają granice składu chemicznego i właściwości mechanicznych gatunku. VIM-VAR nie jest w nich gatunkiem. To droga wytopu, a kupujący podaje ją jako wymaganie uzupełniające w zamówieniu. Dla części obrabianej warsztat kupuje pręt lub płytę z tym wymaganiem, a certyfikat musi je pokazywać.
O co prosić w certyfikacie
Certyfikat jest dowodem. Użyteczny pokazuje:
- Specyfikację i gatunek, na przykład 316L wg nazwanej normy.
- Numer wytopu, który musi być oznaczony na części lub dający się do niej powiązać.
- Drogę wytopu, na przykład VIM plus VAR.
- Analizę chemiczną z siarką, węglem i innymi wymaganymi pierwiastkami.
- Wyniki badań mechanicznych.
- Nazwę huty i kraj wytopu, które niektórzy kupujący ograniczają.
Warsztat tnący części z pręta zachowuje numer wytopu na każdej sztuce lub na karcie towarzyszącej. Jeśli rysunek wymaga identyfikowalności, należy to napisać, bo dodaje to czynności.
Kiedy warto
Pomaga krótki test.
- Wskazać VIM-VAR tam, gdzie wymaga tego specyfikacja kupującego, gdzie część jest krytyczną powierzchnią gazową w kontakcie z medium lub gdzie spoiny orbitalne w różnych wytopach muszą do siebie pasować.
- Standardowa 316L może wystarczyć dla konstrukcji, wsporników i części niezwilżanych gazem procesowym. Użycie podwójnego przetapiania dla wspornika to marnotrawstwo.
- Topienie w powietrzu o niskiej siarce to opcja pośrednia dla wielu części gazowych, a specyfikacja powinna podawać zakres siarki.
Kompromisem jest koszt. Dopłata dotyczy surowego materiału, termin może sięgać tygodni dla wymiarów niemagazynowanych, a minimalne ilości mogą być duże. Dla małej części koszt pręta to niewielki udział w cenie. Dla dużego bloku to udział duży. Warto znać tę różnicę przed wyceną.
Co napisać na rysunku
- Gatunek i specyfikację, na przykład 316L wg ASTM A276.
- Drogę wytopu: VIM-VAR lub niska siarka z limitem.
- Wymaganie certyfikatu i identyfikowalność wytopu.
- Wymaganą ocenę wtrąceń wraz z metodą.
- Etapy wykończenia, które są osobne: polerowanie elektrolityczne, pasywacja, czyszczenie.
- Ograniczenia pochodzenia materiału, jeśli są.
Termin, ilość i identyfikowalność
Materiał z podwójnego przetapiania nie jest magazynowany w każdym wymiarze. Huta topi go partiami, a małe zamówienie na konkretną średnicę pręta może wymagać zakupu od dystrybutora, który go ma, lub oczekiwania na partię. Terminy kilku tygodni są normalne dla wymiarów niemagazynowanych, a minimalne ilości mogą przekraczać potrzeby pojedynczej części.
Planowanie jest proste. Warto wcześnie zapytać warsztat, czy materiał jest na stanie, i wypisać na rysunku akceptowalne alternatywy. Rysunek wskazujący wyłącznie VIM-VAR, bez alternatywy, nie ma elastyczności, jeśli jedyny dostępny pręt ma inną średnicę. Zezwolenie na kolejny większy wymiar kosztuje czas obróbki i oszczędza tygodnie.
Sprawdzanie materiału przy odbiorze
Certyfikat jest dokumentem i nie dowodzi, co jest w pudełku. Dwie kontrole są powszechne w warsztacie lub przy odbiorze.
- Pozytywna identyfikacja materiału. Przenośny analizator XRF odczytuje główne pierwiastki stopowe, takie jak chrom, nikiel i molibden, w kilka sekund. Nie mierzy węgla, więc nie odróżni 316 od 316L, i nie rozróżni siarki na poziomach istotnych dla spawania. Potwierdza rodzinę, a nie gatunek ani drogę wytopu.
- Dopasowanie certyfikatu. Numer wytopu na części lub karcie musi zgadzać się z certyfikatem, a certyfikat musi pokazywać drogę wytopu zamówioną w zleceniu.
Jeśli kupujący potrzebuje analizy laboratoryjnej węgla lub siarki, to dodatkowe badanie i trafia do RFQ wraz z liczbą próbek. Kolejne etapy wykończenia, opisane w polerowanie elektrolityczne 316L dla części gazowych UHP, nie zmieniają wymagania identyfikowalności, a numer wytopu powinien je przetrwać.
Następny krok
Należy określić, czy specyfikacja wymaga VIM-VAR, i poprosić o certyfikat. Jeśli droga wytopu jest otwarta, należy wskazać akceptowane alternatywy. Potem wysłać rysunek. Trafia do maksymalnie trzech warsztatów, które już wykonują tę klasę części, a odpowiedź przychodzi w ciągu 24 godzin roboczych. O szerszych zasadach dotyczących materiałów zob. poradnik o czystości i wykończeniu.
Najczęstsze pytania
Czy 316L VIM-VAR jest wymagana dla wszystkich części gazowych w półprzewodnikach?
Nie. Wiele elementów gazowych pracuje w standardowej 316L z dobrym wykończeniem. VIM-VAR wskazuje się tam, gdzie powtarzalność spoin, ryzyko cząstek lub jakość powierzchni po polerowaniu elektrolitycznym uzasadniają dopłatę. Decyduje specyfikacja kupującego.
Jak odróżnić materiał VIM-VAR od zwykłej 316L?
Nie da się po wyglądzie. Droga wytopu jest podana w certyfikacie hutniczym, a numer wytopu wiąże certyfikat z materiałem. Należy poprosić o certyfikat i o drogę wytopu podaną na nim.
Czy podwójne przetapianie eliminuje potrzebę polerowania elektrolitycznego?
Nie. Czystsza stal daje lepszą powierzchnię po polerowaniu elektrolitycznym, ale etapy wykończenia nadal są osobnymi wymaganiami na rysunku.
Masz podobną część?
Proszę wysłać rysunek. Dopasujemy go do 3 warsztatów, które już wykonują części do urządzeń półprzewodnikowych, i odpowiemy w ciągu 24 godzin roboczych.
Wyślij moje RFQ