Guides / Matériaux
Inox 316L VIM-VAR pour lignes de gaz UHP : quand la double fusion vaut la peine d’être spécifiée
5 octobre 2026
Le 316L est l’inox à la base de la plupart des équipements de gaz des outils semi-conducteurs. Deux plaques, toutes deux appelées 316L, peuvent venir de fusions très différentes. Le certificat d’usine dit laquelle, et un acheteur qui n’écrit que « 316L » sur le plan reçoit ce que l’atelier peut acheter.
Le VIM-VAR est la voie de fusion premium. Il coûte plus cher, prend plus de temps et n’est pas nécessaire partout. Ce guide porte sur l’endroit où la différence se voit et celui où elle ne se voit pas.
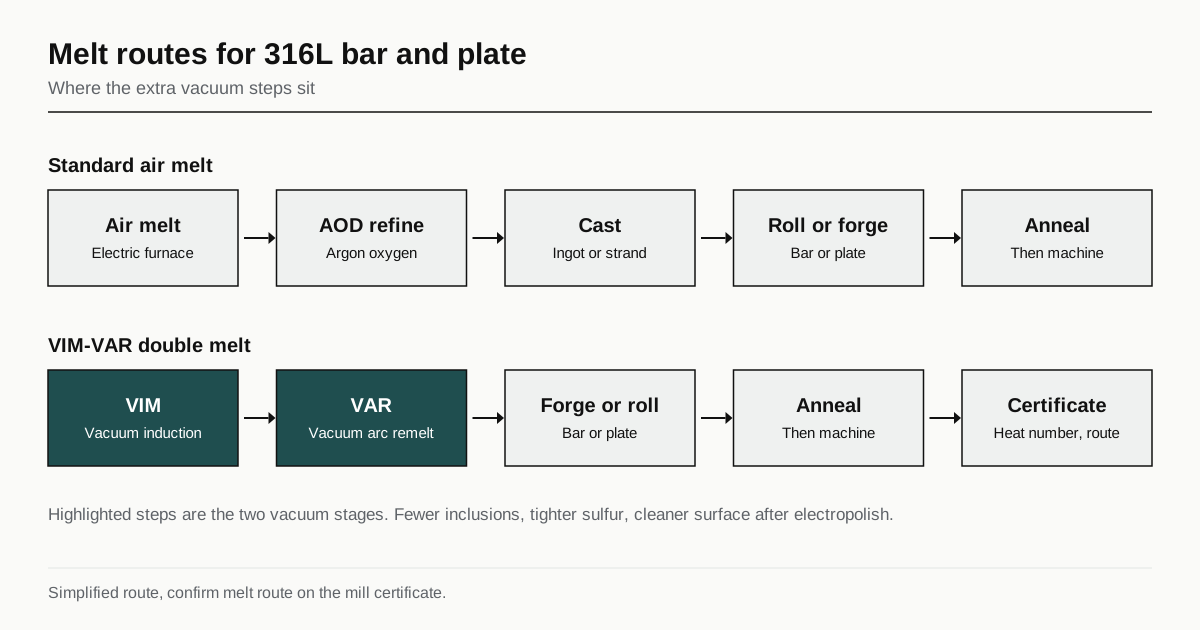
Ce que signifie VIM-VAR
VIM signifie fusion par induction sous vide. Le métal est fondu par induction sous vide, ce qui élimine les gaz dissous et permet au fondeur de maîtriser finement la composition. Le lingot est ensuite refondu par VAR, refusion à l’arc sous vide, dans laquelle une électrode de ce métal est fondue par un arc sous vide et se solidifie lentement dans un moule refroidi à l’eau.
Deux étapes sous vide donnent un métal plus propre que la pratique standard. L’inox standard est fondu à l’air, affiné dans un convertisseur de décarburation argon-oxygène et coulé. C’est un procédé sain et dominant. Le VIM-VAR ajoute une seconde fusion, plus lente, qui réduit les inclusions, les éléments en traces et la ségrégation.
Pour l’acheteur, trois résultats comptent : des inclusions non métalliques moins nombreuses et plus petites, un soufre plus bas et plus serré, et une structure plus uniforme du bord au centre.
Pourquoi le soufre compte pour le soudage
Le soufre est présent dans tout 316L et la spécification standard en autorise jusqu’à 0.030 pour cent. De petites différences de soufre changent la façon dont le bain de fusion s’écoule. Un soufre plus élevé donne une soudure plus large et moins profonde, et un soufre plus bas une soudure plus étroite et plus profonde. C’est pourquoi deux coulées de tube 316L, soudées avec les mêmes réglages sur une machine orbitale, peuvent donner des cordons différents.
Pour l’assemblage de lignes de gaz, cette variabilité est un problème de production. Les programmes de soudage orbital sont réglés pour une coulée, et un changement de coulée donne une soudure qui ne correspond pas. Une matière à faible soufre a moins de dispersion de pénétration, et c’est l’une des raisons pour lesquelles le tube UHP est souvent acheté avec une plage de soufre serrée. Les fusions VIM-VAR atteignent un faible soufre de façon fiable.
| Point | 316L standard fondu à l’air | 316L à faible soufre | 316L VIM-VAR |
|---|---|---|---|
| Voie de fusion | Fusion à l’air, affinage AOD | Fusion à l’air, AOD, soufre maîtrisé | Fusion par induction sous vide, refusion à l’arc sous vide |
| Limite de soufre typique | Jusqu’à 0.030 pour cent | Souvent quelques millièmes de pour cent | Souvent quelques millièmes de pour cent |
| Niveau d’inclusions | Modéré | Modéré à faible | Le plus bas |
| Surface après électropolissage | Bonne | Bonne | La meilleure |
| Prix et délai | Référence | Prime modérée | Le plus élevé |
Les valeurs sont des catégories typiques, pas des promesses, et le certificat de la coulée est la preuve. Pour l’interaction du soudage avec le procédé, voir soudage TIG et par faisceau d’électrons pour pièces de vide.
Pourquoi les inclusions comptent pour la surface
Une inclusion est une petite particule d’oxyde ou de sulfure piégée dans l’acier. À la surface d’une pièce usinée et électropolie, une inclusion peut être arrachée ou dissoute, laissant une piqûre. Une piqûre retient l’humidité et les particules et donne au gaz un endroit où se contaminer.
L’électropolissage enlève quelques micromètres de métal et expose ce qui se trouve dedans. Un acier plus propre expose moins de défauts. C’est pourquoi les applications de haute pureté spécifient la double fusion : la finition est jugée en surface, et la surface vient de la matière. Pour la finition, voir électropolissage du 316L pour pièces de gaz UHP.
Le niveau d’inclusions est évalué par des méthodes métallographiques comme ASTM E45. Un acheteur qui a besoin d’un indice précis doit le demander à la commande, et un rapport d’essai ajoute du coût et du délai.
Formes et normes
Le 316L s’achète en barre, plaque, tube et pièces forgées, chacun avec sa propre spécification. Les références courantes sont :
- ASTM A276 et A479 pour la barre.
- ASTM A240 pour la plaque et la tôle.
- ASTM A269 et A270 pour le tube, la seconde étant une norme de tube sanitaire.
- ASTM A182 pour les raccords forgés.
Ces documents fixent les limites de composition et mécaniques de la nuance. Le VIM-VAR n’y figure pas comme nuance. C’est une voie de fusion, et l’acheteur l’indique comme exigence supplémentaire dans la commande. Pour une pièce usinée, l’atelier achète de la barre ou de la plaque avec cette exigence, et le certificat doit la montrer.
Que demander sur le certificat
Un certificat est la preuve. Un certificat utile montre :
- La spécification et la nuance, par exemple 316L selon une norme nommée.
- Le numéro de coulée, qui doit être marqué ou rattachable à la pièce.
- La voie de fusion, par exemple VIM plus VAR.
- L’analyse chimique, avec le soufre, le carbone et les autres éléments exigés.
- Les résultats d’essais mécaniques.
- Le nom de l’aciérie et le pays de fusion, que certains acheteurs restreignent.
Un atelier qui découpe des pièces dans de la barre conserve le numéro de coulée sur chaque pièce ou sur une fiche suiveuse. Si le plan exige la traçabilité, dites-le, car cela ajoute de la manutention.
Quand cela vaut la peine
Un court test aide.
- Spécifiez le VIM-VAR lorsque la spécification de l’acheteur l’exige, lorsque la pièce est une surface critique en contact avec le gaz, ou lorsque les soudures orbitales d’une coulée à l’autre doivent correspondre.
- Le 316L standard peut suffire pour la structure, les supports et les pièces qui ne sont pas mouillées par le gaz de procédé. Utiliser de la double fusion sur un support est du gaspillage.
- Le fondu à l’air à faible soufre est une option intermédiaire pour de nombreuses pièces de gaz, et la spécification doit indiquer une plage de soufre.
Le coût est le compromis. La prime porte sur la matière brute, le délai peut atteindre plusieurs semaines pour les dimensions hors stock et les quantités minimales peuvent être grandes. Pour une petite pièce, le coût de la barre est une petite part du prix. Pour un gros bloc, c’en est une grande. La différence vaut la peine d’être connue avant le devis.
Que mettre sur le plan
- La nuance et la spécification, par exemple 316L selon ASTM A276.
- La voie de fusion : VIM-VAR, ou faible soufre avec une limite.
- L’exigence de certificat et la traçabilité de coulée.
- Tout indice d’inclusions exigé, avec la méthode.
- Les étapes de finition, qui sont distinctes : électropolissage, passivation, nettoyage.
- Les restrictions d’origine de la matière, le cas échéant.
Délai, quantité et traçabilité
La matière à double fusion n’est pas stockée dans toutes les dimensions. Une aciérie la fond par lots, et une petite commande pour un diamètre de barre précis peut devoir être achetée auprès d’un distributeur qui en détient, ou attendre un lot. Des délais de plusieurs semaines sont normaux pour les dimensions hors stock, et les quantités minimales peuvent dépasser ce dont une seule pièce a besoin.
La préparation est simple. Demandez tôt à l’atelier si la matière est en stock, et listez sur le plan les alternatives acceptables. Un plan qui dit VIM-VAR seulement, sans alternative, n’a aucune flexibilité si la seule barre disponible est d’un autre diamètre. Accepter la dimension supérieure suivante coûte du temps d’usinage et fait gagner des semaines.
Contrôler la matière à la réception
Un certificat est un document et ne prouve pas la matière dans la caisse. Deux contrôles sont courants à l’atelier ou à la réception.
- Identification positive de la matière. Un analyseur XRF portable lit en quelques secondes les principaux éléments d’alliage, comme le chrome, le nickel et le molybdène. Il ne peut pas mesurer le carbone, donc il ne distingue pas le 316 du 316L, et il ne résout pas le soufre aux niveaux qui comptent pour le soudage. Il confirme la famille, pas la nuance ni la voie de fusion.
- Rapprochement du certificat. Le numéro de coulée sur la pièce ou la fiche suiveuse doit correspondre au certificat, et le certificat doit montrer la voie de fusion demandée par la commande.
Si l’acheteur a besoin d’une analyse en laboratoire du carbone ou du soufre, c’est un essai supplémentaire qui va dans la demande avec le nombre d’échantillons. Les étapes de finition qui suivent, décrites dans électropolissage du 316L pour pièces de gaz UHP, ne changent rien à l’exigence de traçabilité, et le numéro de coulée doit leur survivre.
Étape suivante
Indiquez si le VIM-VAR est exigé par votre spécification et demandez le certificat. Si la voie de fusion est ouverte, dites quelles alternatives vous acceptez. Puis envoyez le plan. Il va à trois ateliers au plus qui usinent déjà cette classe de pièces, et une réponse arrive sous 24 heures ouvrées. Pour des règles plus larges sur les matières, voir le guide de propreté et de finition.
Questions fréquentes
Le 316L VIM-VAR est-il exigé pour toutes les pièces de gaz semi-conducteur ?
Non. De nombreux composants de gaz sont en 316L standard avec une bonne finition. Le VIM-VAR est spécifié lorsque la constance des soudures, le risque de particules ou la qualité de surface après électropolissage justifient la prime. La spécification de l’acheteur tranche.
Comment distinguer une matière VIM-VAR d’un 316L ordinaire ?
On ne le peut pas à l’œil. La voie de fusion figure sur le certificat d’usine et le numéro de coulée relie le certificat à la matière. Demandez le certificat et la voie de fusion qui y est indiquée.
La double fusion supprime-t-elle le besoin d’électropolissage ?
Non. Un acier plus propre donne une meilleure surface après électropolissage, mais les étapes de finition restent des exigences distinctes sur le plan.
Vous avez une pièce de ce type ?
Envoyez le plan. Nous le mettons en relation avec 3 ateliers au plus qui usinent déjà des pièces pour équipements semi-conducteurs et nous répondons sous 24 heures ouvrées.
Envoyer ma demande