Hướng dẫn / Vật liệu
Inox 316L VIM-VAR cho đường khí UHP: khi nào nên chỉ định nấu hai lần
5 tháng 10, 2026
316L là loại inox đứng sau hầu hết phần cứng xử lý khí cho thiết bị bán dẫn. Hai tấm cùng gọi là 316L có thể đến từ những mẻ nấu rất khác nhau. Chứng chỉ nhà máy luyện cho biết là loại nào, và một bên mua chỉ ghi “316L” trên bản vẽ sẽ nhận bất cứ thứ gì xưởng mua được.
VIM-VAR là phương pháp nấu cao cấp. Nó tốn hơn, mất thời gian hơn và không cần ở mọi nơi. Hướng dẫn này nói về nơi sự khác biệt thể hiện và nơi nó không.
VIM-VAR nghĩa là gì
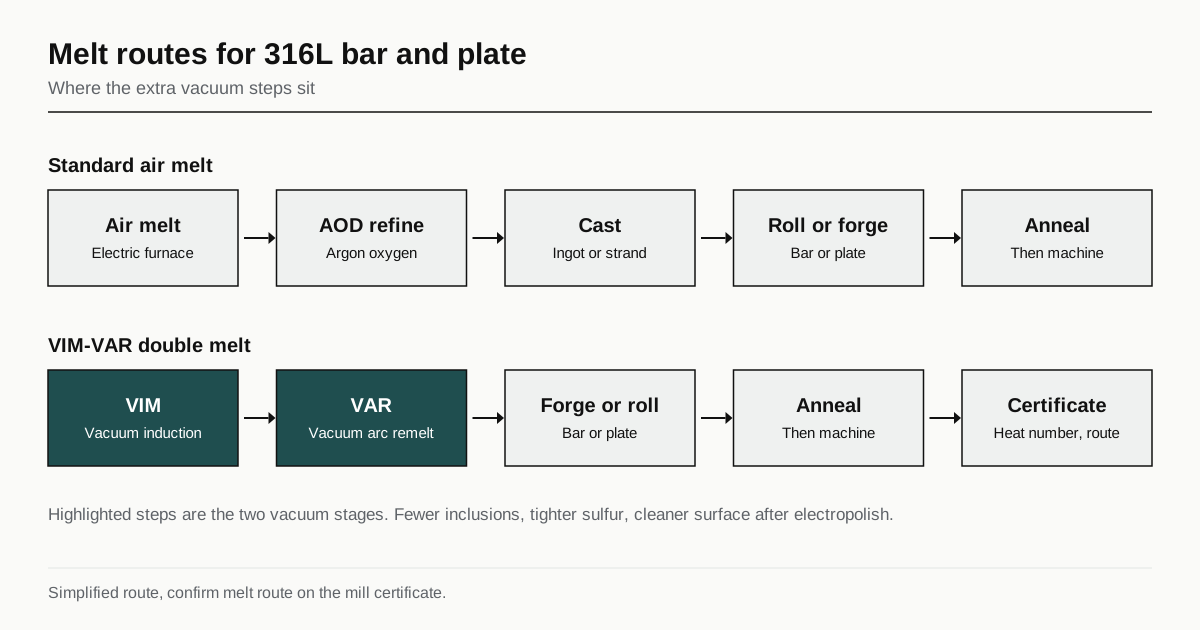
VIM là nấu cảm ứng chân không. Kim loại được nấu bằng cảm ứng trong chân không, loại bỏ khí hòa tan và cho phép người nấu kiểm soát chặt thành phần hóa học. Phôi sau đó được nấu lại bằng VAR, nấu lại hồ quang chân không, trong đó một điện cực từ kim loại đó được nấu chảy bằng hồ quang trong chân không và đông đặc chậm trong khuôn làm mát bằng nước.
Hai bước trong chân không cho kim loại sạch hơn quy trình tiêu chuẩn. Inox tiêu chuẩn được nấu trong không khí, tinh luyện trong lò khử carbon argon oxy và đúc. Đó là quy trình đúng đắn và chiếm ưu thế. VIM-VAR thêm lần nấu thứ hai, chậm hơn, làm giảm tạp chất, nguyên tố vết và hiện tượng phân tách.
Với bên mua, ba kết quả quan trọng: tạp chất phi kim ít hơn và nhỏ hơn, lưu huỳnh thấp hơn và chặt hơn, và cấu trúc đồng đều hơn từ mép đến tâm.
Vì sao lưu huỳnh quan trọng với hàn
Lưu huỳnh có trong mọi 316L và quy cách tiêu chuẩn cho phép đến 0.030 phần trăm. Chênh lệch nhỏ về lưu huỳnh làm thay đổi cách vũng hàn chảy. Lưu huỳnh cao hơn cho mối hàn rộng hơn, nông hơn, và lưu huỳnh thấp hơn cho mối hàn hẹp hơn, sâu hơn. Đó là lý do hai mẻ ống 316L, hàn với cùng cài đặt trên máy hàn quỹ đạo, có thể tạo ra các đường hàn khác nhau.
Với lắp ráp đường khí, sự biến thiên đó là một vấn đề sản xuất. Chương trình hàn quỹ đạo được chỉnh cho một mẻ nấu, và đổi mẻ nấu nghĩa là mối hàn không khớp. Vật liệu lưu huỳnh thấp có độ phân tán độ ngấu nhỏ hơn, và đó là một lý do ống UHP thường được mua với dải lưu huỳnh chặt. Các mẻ VIM-VAR có thể đạt lưu huỳnh thấp một cách ổn định.
| Hạng mục | 316L nấu không khí tiêu chuẩn | 316L lưu huỳnh thấp | 316L VIM-VAR |
|---|---|---|---|
| Phương pháp nấu | Nấu không khí, tinh luyện AOD | Nấu không khí, AOD, kiểm soát lưu huỳnh | Nấu cảm ứng chân không, nấu lại hồ quang chân không |
| Giới hạn lưu huỳnh thông thường | Đến 0.030 phần trăm | Thường vài phần nghìn phần trăm | Thường vài phần nghìn phần trăm |
| Mức tạp chất | Trung bình | Trung bình đến thấp | Thấp nhất |
| Bề mặt sau đánh bóng điện hóa | Tốt | Tốt | Tốt nhất |
| Giá và thời gian giao | Cơ sở | Cao hơn vừa phải | Cao nhất |
Các giá trị là hạng mục thông thường, không phải cam kết, và chứng chỉ của mẻ nấu là bằng chứng. Về cách hàn tương tác với quy trình, xem hàn TIG và chùm điện tử cho chi tiết chân không.
Vì sao tạp chất quan trọng với bề mặt
Tạp chất là hạt nhỏ oxit hoặc sunfua bị kẹt trong thép. Ở bề mặt của chi tiết đã gia công và đánh bóng điện hóa, một tạp chất có thể bị kéo ra hoặc hòa tan, để lại một hố. Một hố giữ hơi ẩm và hạt và cho khí một nơi để gây nhiễm bẩn.
Đánh bóng điện hóa loại bỏ vài micromet kim loại, và nó làm lộ những gì bên trong. Thép sạch hơn làm lộ ít khuyết tật hơn. Đó là lý do ứng dụng độ tinh khiết cao chỉ định nấu hai lần: bề mặt được đánh giá tại bề mặt, và bề mặt đến từ vật liệu. Về xử lý bề mặt, xem đánh bóng điện hóa 316L cho chi tiết khí UHP.
Mức tạp chất được xếp loại bằng các phương pháp kim tương như ASTM E45. Bên mua cần một xếp loại cụ thể phải yêu cầu trong đơn hàng, và một báo cáo thử nghiệm thêm chi phí và thời gian.
Dạng phôi và tiêu chuẩn
316L được mua dưới dạng thanh, tấm, ống và vật rèn, mỗi loại có quy cách riêng. Các tham chiếu phổ biến là:
- ASTM A276 và A479 cho thanh.
- ASTM A240 cho tấm và tấm mỏng.
- ASTM A269 và A270 cho ống, trong đó A270 là tiêu chuẩn ống vệ sinh.
- ASTM A182 cho phụ kiện rèn.
Các tài liệu này đặt giới hạn thành phần hóa học và cơ tính cho mác. VIM-VAR không phải là mác trong đó. Nó là phương pháp nấu, và bên mua nêu nó như một yêu cầu bổ sung trong đơn đặt hàng. Với chi tiết gia công, xưởng mua thanh hoặc tấm theo yêu cầu đó, và chứng chỉ phải thể hiện nó.
Nên yêu cầu gì trên chứng chỉ
Chứng chỉ là bằng chứng. Một chứng chỉ hữu ích cho thấy:
- Quy cách và mác, ví dụ 316L theo một tiêu chuẩn nêu tên.
- Số mẻ nấu, phải được đánh dấu hoặc truy xuất được đến chi tiết.
- Phương pháp nấu, ví dụ VIM cộng VAR.
- Phân tích thành phần hóa học, có lưu huỳnh, carbon và các nguyên tố bắt buộc khác.
- Kết quả thử cơ tính.
- Tên nhà máy luyện và quốc gia nấu, mà một số bên mua hạn chế.
Một xưởng cắt chi tiết từ thanh giữ số mẻ nấu trên từng mảnh hoặc trên phiếu đi kèm. Nếu bản vẽ yêu cầu truy xuất, hãy nêu rõ, vì nó thêm thao tác.
Khi nào đáng làm
Một phép thử ngắn giúp ích.
- Chỉ định VIM-VAR khi thông số của bên mua yêu cầu, khi chi tiết là bề mặt khí tiếp xúc quan trọng, hoặc khi các mối hàn quỹ đạo giữa các mẻ nấu phải khớp nhau.
- 316L tiêu chuẩn có thể đủ cho kết cấu, giá đỡ và chi tiết không tiếp xúc khí quy trình. Dùng nấu hai lần cho một giá đỡ là lãng phí.
- Nấu không khí lưu huỳnh thấp là lựa chọn trung gian cho nhiều chi tiết khí, và quy cách nên nêu dải lưu huỳnh.
Chi phí là sự đánh đổi. Khoản chênh nằm ở vật liệu thô, thời gian giao có thể lên đến nhiều tuần với kích thước không có sẵn và số lượng tối thiểu có thể lớn. Với chi tiết nhỏ, giá thanh là phần nhỏ của giá. Với khối lớn, nó là phần lớn. Sự khác biệt đáng biết trước khi báo giá.
Nên ghi gì trên bản vẽ
- Mác và quy cách, ví dụ 316L theo ASTM A276.
- Phương pháp nấu: VIM-VAR, hoặc lưu huỳnh thấp kèm giới hạn.
- Yêu cầu chứng chỉ và truy xuất mẻ nấu.
- Mọi xếp loại tạp chất yêu cầu, kèm phương pháp.
- Các bước xử lý bề mặt, là yêu cầu riêng: đánh bóng điện hóa, thụ động hóa, làm sạch.
- Hạn chế về xuất xứ vật liệu, nếu có.
Thời gian giao, số lượng và truy xuất
Vật liệu nấu hai lần không có sẵn ở mọi kích thước. Nhà máy luyện nấu theo lô, và một đơn nhỏ cho một đường kính thanh cụ thể có thể phải mua từ nhà phân phối đang giữ hàng, hoặc chờ một lô. Thời gian giao vài tuần là bình thường với kích thước không có sẵn, và số lượng tối thiểu có thể vượt quá nhu cầu của một chi tiết đơn lẻ.
Lập kế hoạch cho điều này đơn giản. Hãy hỏi xưởng sớm xem phôi có sẵn không, và liệt kê các lựa chọn thay thế chấp nhận được trên bản vẽ. Một bản vẽ chỉ ghi VIM-VAR, không có phương án thay thế, không có linh hoạt nếu thanh duy nhất có sẵn là đường kính khác. Cho phép kích thước lớn hơn kế tiếp tốn thời gian gia công và tiết kiệm nhiều tuần.
Kiểm tra vật liệu khi nhận hàng
Chứng chỉ là một tài liệu và không chứng minh vật liệu trong hộp. Hai kiểm tra phổ biến tại xưởng hoặc khi nhận hàng.
- Nhận dạng vật liệu dương tính. Máy phân tích XRF cầm tay đọc các nguyên tố hợp kim chính, như crom, niken và molypden, trong vài giây. Nó không đo được carbon, nên không phân biệt được 316 với 316L, và không phân giải được lưu huỳnh ở mức quan trọng với hàn. Nó xác nhận họ vật liệu chứ không phải mác hay phương pháp nấu.
- Đối chiếu chứng chỉ. Số mẻ nấu trên chi tiết hoặc phiếu đi kèm phải khớp với chứng chỉ, và chứng chỉ phải thể hiện phương pháp nấu mà đơn hàng yêu cầu.
Nếu bên mua cần phân tích phòng thí nghiệm về carbon hoặc lưu huỳnh, đó là một phép thử thêm và được ghi trong RFQ cùng số mẫu. Các bước xử lý bề mặt tiếp theo, mô tả trong đánh bóng điện hóa 316L cho chi tiết khí UHP, không thay đổi yêu cầu truy xuất, và số mẻ nấu phải còn nguyên sau chúng.
Bước tiếp theo
Hãy nêu rõ thông số của quý vị có yêu cầu VIM-VAR hay không và yêu cầu chứng chỉ. Nếu phương pháp nấu để mở, hãy nêu những phương án thay thế quý vị chấp nhận. Sau đó gửi bản vẽ. Nó đến tối đa ba xưởng đã làm nhóm chi tiết này, và phản hồi trong vòng 24 giờ làm việc. Về quy tắc vật liệu rộng hơn, xem hướng dẫn về độ sạch và bề mặt.
Câu hỏi thường gặp
VIM-VAR 316L có bắt buộc cho mọi chi tiết khí bán dẫn không?
Không. Nhiều chi tiết khí chạy bằng 316L tiêu chuẩn với bề mặt tốt. VIM-VAR được chỉ định khi tính nhất quán của mối hàn, rủi ro hạt hoặc chất lượng bề mặt sau đánh bóng điện hóa biện minh cho mức giá cao hơn. Quyết định thuộc về thông số của bên mua.
Làm sao phân biệt phôi VIM-VAR với 316L thông thường?
Không thể bằng mắt. Phương pháp nấu được ghi trên chứng chỉ nhà máy luyện và số mẻ nấu gắn chứng chỉ với vật liệu. Hãy yêu cầu chứng chỉ và phương pháp nấu ghi trên đó.
Nấu hai lần có loại bỏ nhu cầu đánh bóng điện hóa không?
Không. Thép sạch hơn cho bề mặt tốt hơn sau đánh bóng điện hóa, nhưng các bước xử lý bề mặt vẫn là yêu cầu riêng trên bản vẽ.
Có chi tiết tương tự?
Gửi bản vẽ. Chúng tôi kết nối với tối đa 3 xưởng đã làm chi tiết thiết bị bán dẫn và phản hồi trong vòng 24 giờ làm việc.
Gửi RFQ của tôi