ガイド / 材料
UHPガスライン向け316L VIM-VARステンレス:二重溶解を指定する価値があるのはいつか
2026年10月5日
316Lは、半導体装置のガス取り扱い部品の背景にあるステンレス鋼です。どちらも316Lと呼ばれる2枚のプレートが、まったく異なる溶解から来ていることがあります。どちらかはミルシートに書かれており、図面に「316L」とだけ書くバイヤーは、加工会社が購入できるものを手にすることになります。
VIM-VARはプレミアムな溶解方式です。コストがかかり、時間がかかり、どこでも必要なわけではありません。このガイドでは、その違いが現れる場面と、現れない場面を説明します。
VIM-VARとは
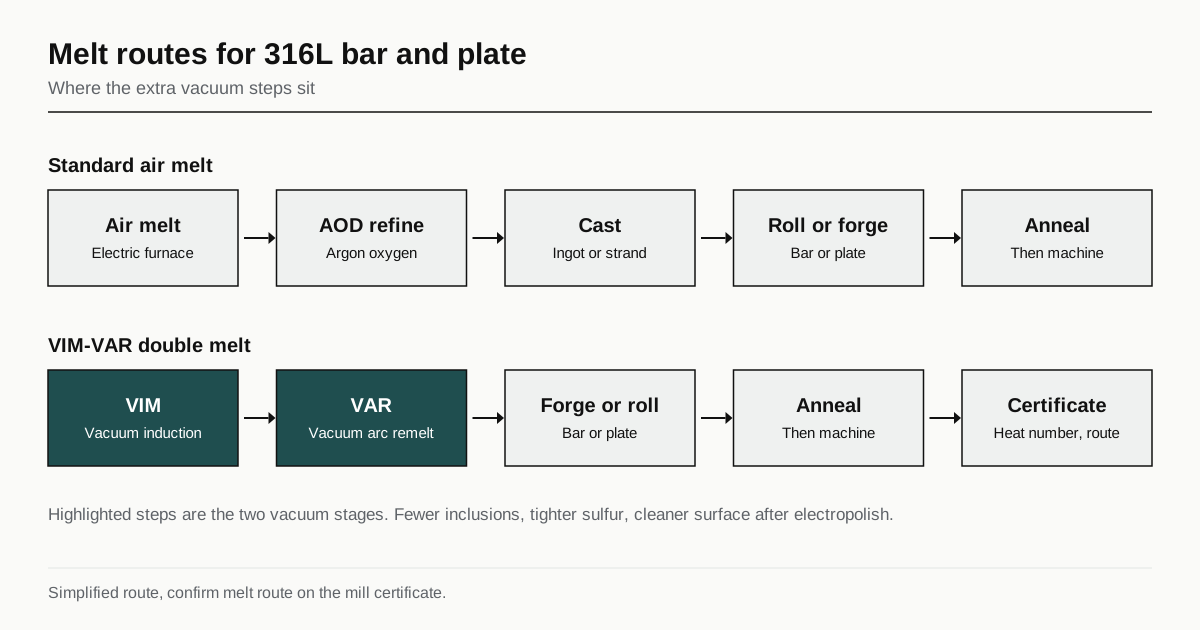
VIMは真空誘導溶解です。金属を真空中で誘導加熱により溶かし、溶存ガスを除去して、化学成分を緻密に管理できます。そのインゴットをVAR、つまり真空アーク再溶解で再度溶解します。その金属の電極を真空中でアークにより溶かし、水冷した鋳型の中でゆっくり凝固させます。
真空中の2つの工程により、標準的な方法よりもクリーンな金属が得られます。標準的なステンレスは大気中で溶解し、アルゴン酸素脱炭炉で精錬して鋳造します。これは確かで主流のプロセスです。VIM-VARは、介在物、微量元素、偏析を減らす、2回目のゆっくりとした溶解を加えます。
バイヤーにとって重要な結果は3つです。非金属介在物が少なく小さいこと、硫黄がより低く安定していること、そして端から中心まで組織がより均一なことです。
溶接で硫黄が重要な理由
硫黄はすべての316Lに含まれ、標準規格では最大0.030パーセントまで許容されます。硫黄のわずかな差が、溶接プールの流れ方を変えます。硫黄が多いと溶け込みは広く浅くなり、少ないと狭く深くなります。そのため、同じ設定のオービタル溶接機で溶接した、2つのヒートの316Lチューブが、異なるビードを作ることがあります。
ガスラインの組立では、そのばらつきが製造上の問題です。オービタル溶接のプログラムは、あるヒートに合わせて調整されており、ヒートが変わると溶接が合わなくなります。低硫黄材は溶け込みのばらつきが小さく、UHP用のチューブが硫黄の範囲を厳しくして購入されることが多い理由の1つです。VIM-VARの溶解では、低硫黄を確実に達成できます。
| 項目 | 標準の大気溶解316L | 低硫黄316L | VIM-VAR 316L |
|---|---|---|---|
| 溶解方式 | 大気溶解、AOD精錬 | 大気溶解、AOD、硫黄管理 | 真空誘導溶解、真空アーク再溶解 |
| 一般的な硫黄の上限 | 最大0.030パーセント | 多くは千分の数パーセント程度 | 多くは千分の数パーセント程度 |
| 介在物のレベル | 中程度 | 中程度から低い | 最も低い |
| 電解研磨後の表面 | 良好 | 良好 | 最良 |
| 価格とリードタイム | 基準 | 中程度のプレミアム | 最も高い |
値は典型的な区分であり、約束ではありません。証拠となるのは、そのヒートの証明書です。溶接がプロセスとどう関わるかは、真空部品のTIG溶接と電子ビーム溶接をご覧ください。
介在物が表面で重要な理由
介在物は、鋼の中に閉じ込められた、酸化物または硫化物の小さな粒子です。機械加工して電解研磨した部品の表面では、介在物が抜け落ちたり溶け出したりして、ピットが残ることがあります。ピットは水分とパーティクルを保持し、ガスが汚染される場所になります。
電解研磨は数マイクロメートルの金属を取り除き、中にあるものをあらわにします。クリーンな鋼であれば、露出する欠陥が少なくなります。高純度の用途で二重溶解が指定されるのはそのためです。仕上げは表面で判断され、表面は材料から来ます。表面処理については、UHPガス部品の316L電解研磨をご覧ください。
介在物のレベルは、ASTM E45のような金相学的な方法で評価されます。特定の評価が必要なバイヤーは、注文でそれを求める必要があり、試験成績書にはコストと時間が加わります。
形状と規格
316Lは、棒材、板材、管材、鍛造品として購入され、それぞれに独自の規格があります。よく参照されるのは次のものです。
- 棒材はASTM A276とA479。
- 板材と薄板はASTM A240。
- 管材はASTM A269とA270で、後者は衛生用チューブの規格。
- 鍛造継手はASTM A182。
これらの文書は、グレードの化学成分と機械的特性の限界を定めています。VIM-VARはそこに含まれるグレードではなく、溶解方式であり、バイヤーが発注書の補足要求として記載します。機械加工部品では、加工会社がその要求を付けた棒材または板材を購入し、証明書にそれが示されている必要があります。
証明書で確認すべきこと
証明書は証拠です。有用なものには、次の内容が記載されています。
- 規格とグレード。たとえば、指定された規格に基づく316L。
- ヒート番号。部品に刻印されているか、追跡できる必要があります。
- 溶解方式。たとえば、VIMとVAR。
- 化学分析。硫黄、炭素、その他の必要な元素を含む。
- 機械試験の結果。
- 製鋼所名と溶解国。一部のバイヤーは制限しています。
棒材から部品を切り出す加工会社は、各部品または移動票にヒート番号を残します。図面でトレーサビリティが必要な場合は、その旨を明記してください。取り扱いが増えるためです。
指定する価値があるのはいつか
簡単な判断の目安があります。
- VIM-VARを指定するのは、バイヤーの仕様が求める場合、部品が重要な接ガス面である場合、またはヒート間でオービタル溶接を揃える必要がある場合です。
- 標準の316Lで足りるのは、構造部、ブラケット、プロセスガスが触れない部品の場合です。ブラケットに二重溶解を使うのは無駄です。
- 低硫黄の大気溶解は、多くのガス部品にとって中間の選択肢であり、仕様には硫黄の範囲を記載する必要があります。
トレードオフはコストです。プレミアムは素材にかかり、在庫のないサイズではリードタイムが数週間に及ぶことがあり、最小ロットが大きいこともあります。小さな部品では、棒材のコストは価格の小さな割合です。大きなブロックでは、大きな割合です。見積の前に、この差を知っておく価値があります。
図面に書くこと
- グレードと規格。たとえば、ASTM A276に基づく316L。
- 溶解方式:VIM-VAR、または上限付きの低硫黄。
- 証明書の要求とヒートのトレーサビリティ。
- 必要な介在物の評価とその方法。
- 別の項目である表面処理の工程:電解研磨、不動態化処理、洗浄。
- 素材の原産地の制限があればその内容。
リードタイム、数量、トレーサビリティ
二重溶解材は、すべてのサイズが在庫されているわけではありません。製鋼所はロット単位で溶解するため、特定の棒材径の少量の注文は、在庫している販売店から購入するか、ロットを待つ必要があるかもしれません。在庫のないサイズでは数週間のリードタイムが通常で、最小ロットは部品1個に必要な量を超えることがあります。
その備えは簡単です。素材が手元にあるかを加工会社に早めに尋ね、許容できる代替を図面に記載してください。VIM-VARのみで代替の記載がない図面は、入手できる棒材が別の径しかなかった場合に、柔軟性がありません。1つ上のサイズを許容すれば、機械加工時間は増えますが、数週間を節約できます。
受入時の材料確認
証明書は書類であり、箱の中の材料を証明するものではありません。加工会社または受入では、2つの確認がよく行われます。
- PMI(材料の正負判定)。 ハンドヘルドのXRF分析計が、クロム、ニッケル、モリブデンなどの主要な合金元素を数秒で読み取ります。炭素は測れないため316と316Lを区別できず、溶接で重要なレベルの硫黄も分解できません。確認できるのは系統であり、グレードや溶解方式ではありません。
- 証明書の照合。 部品または移動票のヒート番号が証明書と一致し、証明書に注文で求めた溶解方式が示されている必要があります。
バイヤーが炭素や硫黄の分析室での分析を必要とする場合は、追加の試験であり、サンプル数とともに見積依頼に記載します。そのあとの表面処理の工程は、UHPガス部品の316L電解研磨で説明されていますが、トレーサビリティの要求は変わらず、ヒート番号はそれらの工程を経ても残る必要があります。
次のステップ
ご自身の仕様がVIM-VARを必要とするかを明記し、証明書を依頼してください。溶解方式が自由なら、許容する代替を記載してください。そのうえで図面を送ってください。この種類の部品をすでに加工している最大3社に届き、24営業時間以内に返信があります。材料全般のルールについては、清浄度と仕上げのガイドをご覧ください。
よくある質問
半導体のガス部品すべてにVIM-VARの316Lが必要ですか
いいえ。多くのガス部品は、良好な仕上げの通常の316Lで使われています。VIM-VARは、溶接の一貫性、パーティクルのリスク、電解研磨後の表面品質がプレミアムを正当化する場合に指定されます。判断するのはバイヤーの仕様です。
VIM-VARの素材と通常の316Lを、どうやって見分けますか
見ただけでは分かりません。溶解の方式はミルシートに記載され、ヒート番号が証明書と素材を結び付けます。証明書と、そこに記載された溶解方式を依頼してください。
二重溶解なら、電解研磨は不要になりますか
いいえ。よりクリーンな鋼は電解研磨後により良い表面になりますが、表面処理の工程は、図面上の別の要求のままです。